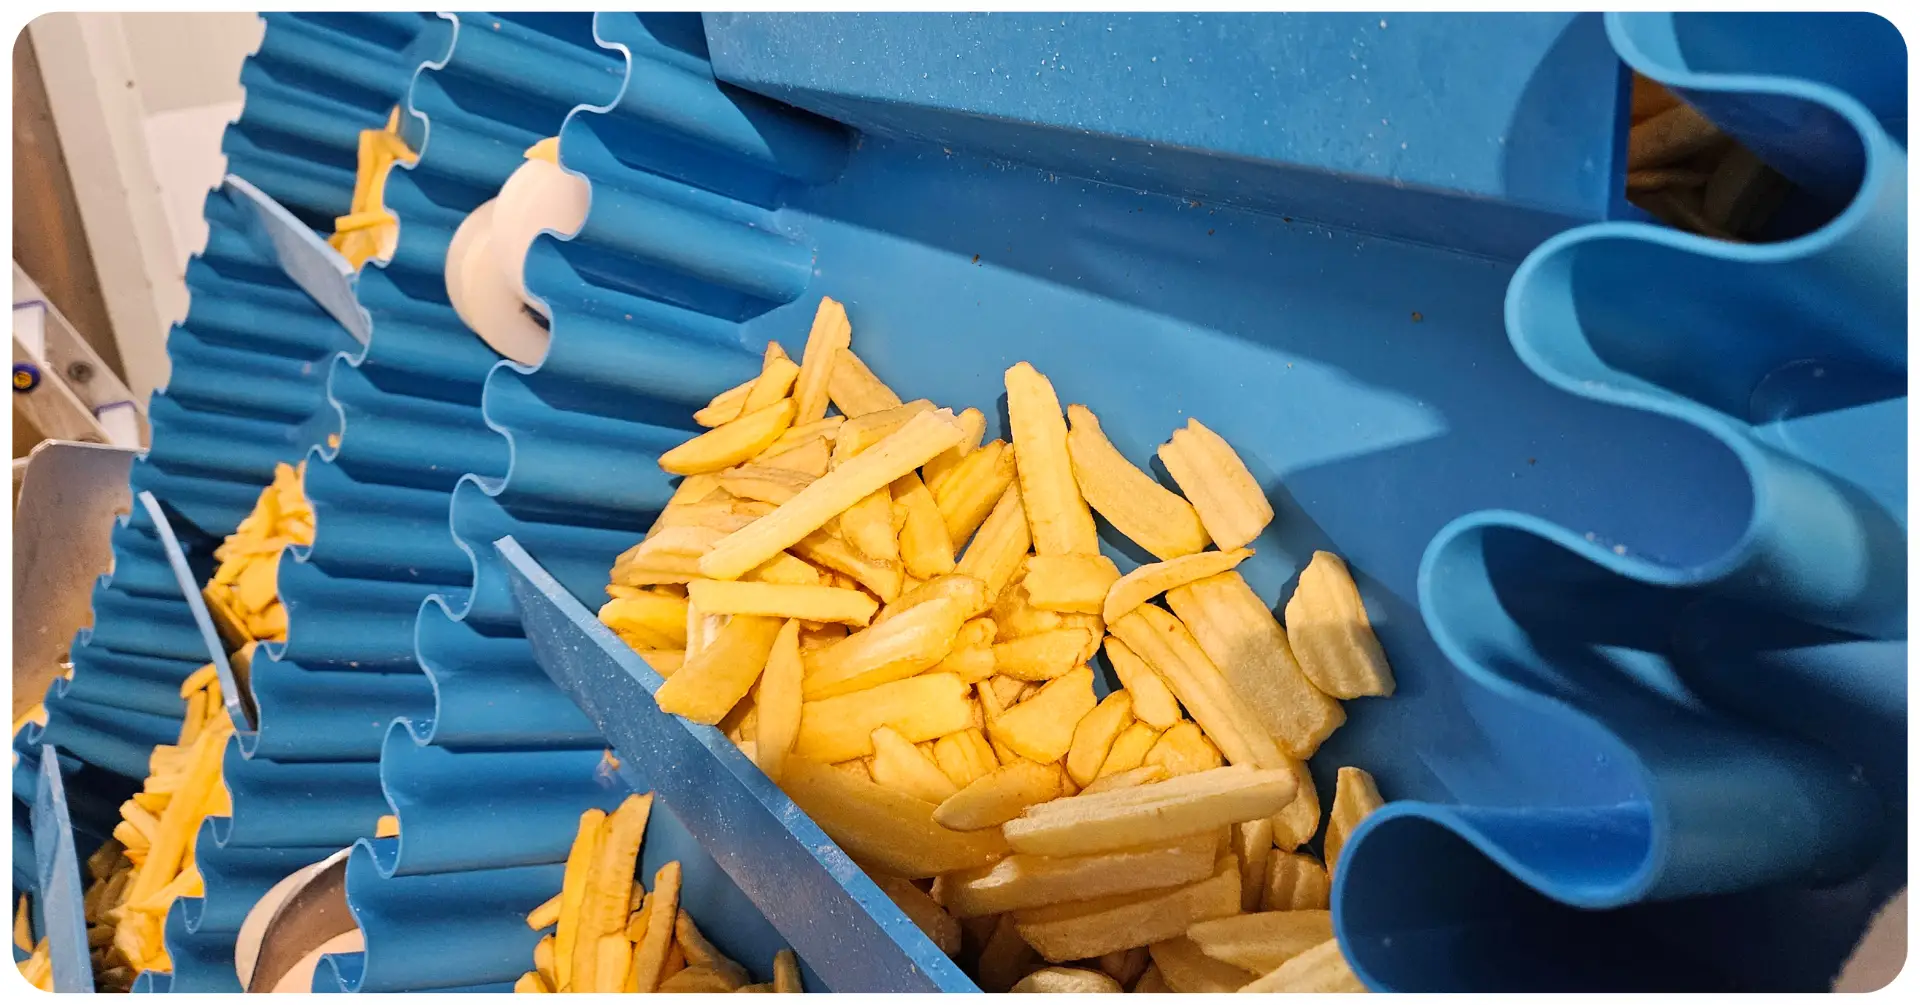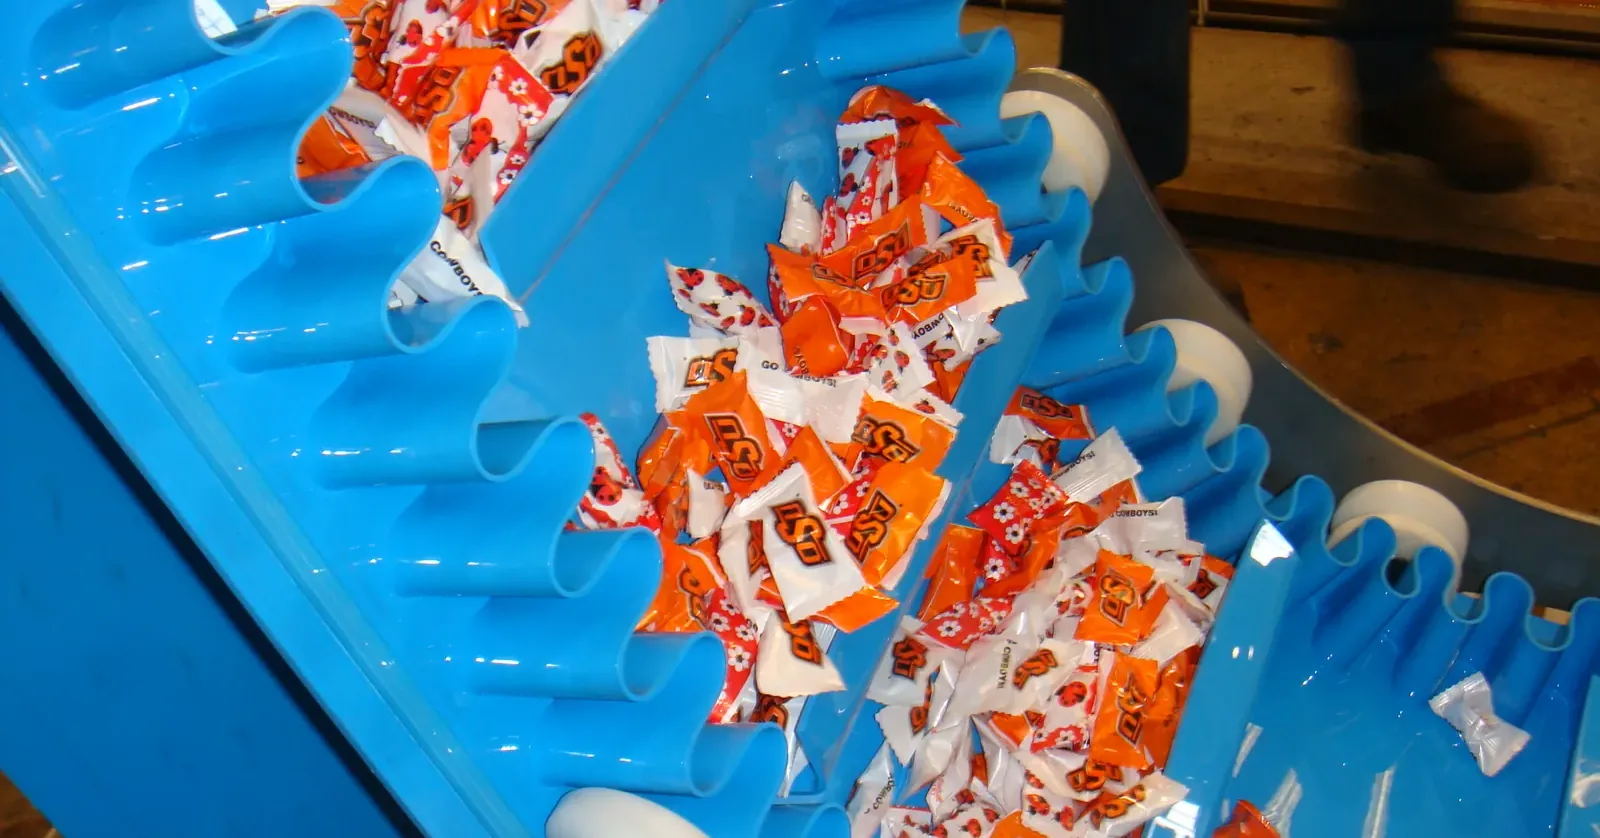
Băng tải có gân hay có cánh (Lưu ý: thuật ngữ “cánh” và “gân” có thể dùng thay thế cho nhau – từ đây trở đi trong bài viết, chúng tôi thống nhất dùng “gân”) hoạt động trên đoạn dốc, giải quyết vấn đề mà băng tải phẳng thường không thể. Băng tải có gân của Volta là băng tải đồng nhất với gân được gắn bằng phương pháp hàn cao tần. Ứng dụng chính là di chuyển sản phẩm trên đoạn dốc lên hoặc dốc xuống quá lớn để có thể kiểm soát dòng sản phẩm. Các ứng dụng khác bao gồm giữ các phần sản phẩm cố định trong quá trình cắt hoặc chia phần, tách dòng sản phẩm để ngăn nhiễm chéo hoặc điều tiết việc cấp nguyên liệu đến trạm tiếp theo, và phân tách sản phẩm trên dây chuyền đóng gói.
Gân là các thanh định hình tạo thành rào chắn trên toàn bộ hoặc một phần chiều rộng băng tải; chúng được làm từ vật liệu tương thích và được dán hoặc hàn vào băng nền để tạo ra các khoang ngắt quãng giữ sản phẩm và ngăn sản phẩm trôi ngược lại. Nếu băng tải có độ dốc lớn hơn khoảng 30 độ, thông thường sẽ sử dụng băng tải có gân.
Đối với băng tải nguyên khối đồng nhất, gân được gia công từ vật liệu nhựa nhiệt dẻo đồng nhất có độ dày phù hợp với chiều cao gân và tải trọng sản phẩm. Gân thường được gắn bằng hàn cao tần, kết hợp với khuôn được thiết kế tốt sẽ tạo ra bán kính bo trơn nhẵn, dễ làm sạch tại mối nối với băng nền mà không có đường nối lộ ra nơi vi khuẩn có thể tích tụ. Bán kính 3 mm phù hợp để rửa trôi chất bẩn khi vệ sinh. Kết hợp với độ dẻo tự nhiên của vật liệu đồng nhất, mối hàn HF đủ chắc để chịu một tải trọng nhất định mà không có nguy cơ gân bị bong – một dạng hư hỏng thường xuyên xảy ra ở các loại băng tải nhựa khác. Đây vừa là hỏng hóc cơ học vừa là rủi ro vệ sinh, vì gân bị gãy có thể lọt vào dòng sản phẩm mà không bị phát hiện.
Chiều cao và bước gân có thể thay đổi để phù hợp với năng suất sản phẩm nhất định, và có thể được tính toán, thiết kế một cách đáng tin cậy dựa trên khối lượng riêng xốp của sản phẩm. Chỉ định sai hình dạng gân có thể khiến toàn bộ băng tải không được thiết kế đúng nhu cầu của nhà chế biến; sự tăng trưởng trong tương lai cũng có thể được tính đến nếu nhà chế biến và các cố vấn của họ lưu tâm. Việc này cũng có thể gây nguy hại cho an toàn thực phẩm do gân bị quá tải, dẫn đến hư hỏng sản phẩm và băng tải.
Ngược lại, nếu thiết kế gân vượt quá mức cần thiết vì không tính toán, băng tải có thể quá đắt và không được sử dụng hết công suất, gây lãng phí vốn đầu tư, điện năng và diện tích nhà xưởng. Bài viết này mô tả khi nào băng tải có gân là giải pháp phù hợp, cần gì để xác định thông số chính xác, và những tiêu chuẩn gia công nào phân biệt một băng tải có gân an toàn, bền bỉ với một băng tải gây ra nhiều vấn đề hơn là giải quyết.
Tại sao băng tải phẳng thất bại trên đoạn dốc
Băng tải phẳng giữ hầu hết sản phẩm đứng yên hiệu quả trên mặt phẳng ngang và thậm chí ở góc nghiêng nhỏ, nhưng đến một lúc nào đó trọng lực sẽ chống lại nó khi góc nghiêng vượt quá mức sản phẩm có thể chịu được và sản phẩm bắt đầu trượt ngược trên băng đang chạy. Điều này có thể xảy ra với một số sản phẩm trơn (ví dụ cá lớn) hoặc sản phẩm tròn (ví dụ chà là tươi và quả mọng), thậm chí có thể trượt ngược trên băng tải ngang chạy nhanh. Với các sản phẩm khác, chỉ một độ dốc rất nhỏ cũng đủ gây ra hiện tượng trôi ngược (ví dụ khoai tây). Kết quả là sản phẩm dồn ứ ở cuối băng hoặc rơi hẳn khỏi băng tải. Điều này làm gián đoạn việc cấp liệu cho công đoạn tiếp theo, khiến năng suất không ổn định; tình trạng dồn ứ cũng có thể gây hỏng băng do quá tải và đưa sản phẩm vào những khu vực không mong muốn – xuống sàn, hoặc tệ hơn, vào bên trong băng tải và đường đi của băng.
Dây chuyền chia phần
Các dây chuyền chia phần, phân tách và đóng gói gặp một biến thể khác của cùng vấn đề. Băng tải phẳng di chuyển mọi thứ với cùng tốc độ mà không có gì điều chỉnh khoảng cách. Khi dây chuyền cấp liệu cho hệ thống định lượng hoặc đóng gói các phần đã cân, việc duy trì khoảng cách vật lý giữa các phần có thể hỗ trợ và đẩy nhanh quá trình. Máy đóng gói đứng (VFFS) thả các túi đã hàn kín và tách rời từ bên dưới máy chiết rót, và các túi này thường được dẫn đến công đoạn đóng thùng tiếp theo qua các băng tải dốc xuống nhỏ có gân giúp tránh hư hỏng sản phẩm và điều tiết dòng chảy.
Trong một ứng dụng khác tại các lò giết mổ, các bộ nội tạng được giữ tách biệt trong khi thịt được kiểm tra xem có an toàn cho người tiêu dùng hay không. Điều này giúp bảo toàn một phụ phẩm có giá trị, vì nếu không có sự phân tách kín giữa các bộ nội tạng trên băng, một bộ không đạt yêu cầu sẽ lẫn vào và làm nhiễm bẩn các bộ nội tạng khác trên băng tải lúc đó, và toàn bộ sẽ bị loại bỏ.
Gân giải quyết tất cả các vấn đề nêu trên chỉ bằng cách tạo ra một rào chắn vật lý gắn liền với băng tải. Một băng tải đặt hàng nhầm không có gân sẽ thất bại, nhưng cũng có nhiều hỏng hóc có thể xảy ra nếu không xem xét các biến số trong thiết kế gân. Như đã nêu, chiều cao, bước và độ dày đều đóng vai trò, và độ tin cậy cơ học cũng như vệ sinh của gân được cải thiện rõ rệt khi lựa chọn băng tải nhựa nhiệt dẻo.
Thêm một lưu ý, một dạng hỏng hóc phổ biến xảy ra khi cố gắng nâng tải nặng. Trường hợp thường gặp nhất trong chế biến thực phẩm là vận chuyển các khối đông lạnh 25 kg – một thách thức mà băng tải nền vải không thể đáp ứng và băng tải mô-đun bị hư hỏng nghiêm trọng. Băng tải nhựa nhiệt dẻo có thể được gia cố bằng gân tăng cứng để chịu tải, và đây là một thông số thiết kế khác đòi hỏi tính toán chính xác và giải pháp kỹ thuật.
Hình dạng gân quyết định hiệu suất như thế nào
Các đặc điểm thiết kế chính của gân là chiều cao, chiều dài, bước và hình dạng. Khi đưa vào vận hành một thang tải mới, thường có nhiều tự do hơn để thiết kế các giải pháp thay thế so với khi thay một băng tải hiện có. Tuy nhiên, ngay cả việc cải tạo cũng có thể cải thiện hiệu suất trong nhiều trường hợp; cần đánh giá kỹ yêu cầu và nghiên cứu xem băng tải cần thay thế đã không đáp ứng kỳ vọng ở điểm nào. Băng tải có gân của Volta mang lại cải thiện ngay lập tức về vệ sinh và tuổi thọ, nhưng trong nhiều trường hợp, hiểu biết kỹ thuật chuyên sâu và thiết kế điều chỉnh có thể nâng cao hiệu suất tổng thể. Phần lớn nội dung sau đây liên quan đến băng tải mới.
Để thiết kế đúng cần một số thông tin cơ bản, bao gồm góc băng tải, khối lượng riêng xốp của sản phẩm (nói đơn giản: bao nhiêu kg trong một mét khối), xác nhận rằng dòng chảy tương đối ổn định (không phải cấp theo mẻ gián đoạn) và đánh giá các ràng buộc như tốc độ băng, có thể phát sinh từ quy trình hoặc từ không gian lắp đặt băng tải.
Thông thường, có nhiều hơn một cấu hình của các thông số thay đổi có thể cho ra một thiết kế chấp nhận được. Mục tiêu rất đơn giản: vận chuyển một lượng nhất định của một hoặc nhiều sản phẩm trong một khoảng thời gian xác định. Khi so sánh các phương án, cần xem xét cả chi phí băng tải và tổng chi phí hệ thống băng tải, vì trong một số trường hợp chi phí này có thể bị ảnh hưởng.
Việc đầu tiên là xác lập các thông số bất biến, chủ yếu là khối lượng riêng xốp của sản phẩm và có lẽ là góc nghiêng. (Một ngoại lệ nhỏ có thể xảy ra khi vị trí lắp đặt có đủ không gian để đặt chân thang tải mới gần hơn hoặc xa hơn điểm xả mục tiêu. Nếu chân băng tải được dời gần điểm xả hơn, băng tải sẽ ngắn hơn và có thể rẻ hơn, nhưng góc nghiêng dốc hơn sẽ làm giảm khả năng chở của gân do giảm mức chứa đầy, đồng thời làm tăng ứng suất tổng thể của một tải trọng nhất định lên băng.) Như có thể thấy trong các ghi chú ngắn về thiết kế gân dưới đây, các thiết kế khác nhau cho cùng một ứng dụng có thể ảnh hưởng đến thiết kế băng tải.
Mỗi băng nền trên băng tải đều có “đường kính puly tối thiểu” xác định. Thông số này có thể bị ảnh hưởng bởi tốc độ băng cũng như nhiệt độ môi trường và nhiệt độ sản phẩm.
Tốc độ băng thường là một biến số, nhưng phần lớn thang tải trong chế biến thực phẩm chạy ở tốc độ 15-25 mét/phút. Các tốc độ này không ảnh hưởng đến băng tải nhựa nhiệt dẻo ở nhiệt độ phòng, nhưng trong môi trường lạnh có thể cần puly lớn hơn. Vận hành băng ở tốc độ cao trong môi trường mát hoặc đông lạnh thường đòi hỏi kích thước puly lớn hơn so với tốc độ trung bình ở nhiệt độ phòng.
Nếu băng tải được dùng để vận chuyển nhiều sản phẩm khác nhau, cần tính toán riêng cho từng loại sản phẩm dựa trên khối lượng riêng xốp và năng suất dự kiến mỗi giờ của từng sản phẩm. Tuy nhiên, nếu năng suất dự kiến giống nhau cho mọi sản phẩm (ví dụ 1000 kg/giờ bất kể loại sản phẩm), sản phẩm có khối lượng riêng xốp thấp nhất sẽ được dùng để xác định thông số gân, vì sản phẩm này cần thể tích khoang gân lớn nhất (một ngoại lệ nhỏ có thể xảy ra khi “góc nghỉ” khác nhau rất lớn – thuật ngữ này sẽ được giải thích sau).
Các biến số chính của gân là độ dày, chiều cao, chiều dài và bước (khoảng cách giữa hai gân).
Như đã đề cập, độ dày sẽ liên quan đến chiều cao gân và tải trọng sản phẩm dự kiến.
Gân hàn trên băng làm tăng “puly tối thiểu” có thể sử dụng và điều này ảnh hưởng đến tổng chi phí băng tải. Tuy nhiên, chiều cao, chiều dài và bước gân khác nhau sẽ không làm thay đổi yêu cầu này.
Sau khi hiểu các hướng dẫn trên, giả sử chúng ta có một phương án như sau: một sản phẩm đã biết khối lượng riêng xốp và năng suất yêu cầu mỗi giờ, một góc nghiêng nhất định và tốc độ băng ước tính. Nên cộng thêm vào năng suất mức tăng dự kiến trong vài năm tới để băng tải không nhanh chóng trở nên lỗi thời.
Bây giờ chúng ta cần xác định chiều cao, chiều dài, hình dạng và bước gân nào cho năng suất cần thiết. Trong mọi trường hợp, nhiều thiết kế đều có thể hoạt động: ví dụ, hãy hình dung một gân cao, dài đặt với bước rộng so với các gân thấp, ngắn đặt gần nhau hơn.
Để đánh giá phương án tối ưu, chúng ta phải xem xét hai thông số liên quan đến sản phẩm: góc nghỉ (đã đề cập ở trên) và “hệ số” chứa đầy ước tính.
Hai thông số này liên quan đến nhau ở một mức độ nhất định. Góc nghỉ là điểm mà vật liệu rời không còn chất đống được nữa mà sụp xuống, để lại một mái dốc ở hai bên. Để so sánh, các loại hạt như lúa mì và lúa mạch trượt xuống ở góc 21-22°, trong khi đường nâu dính có thể đạt gần 60° và do đó làm tăng thể tích mà mỗi gân giữ được. Hệ số chứa đầy là ước tính có cơ sở về tỷ lệ phần trăm thể tích tối đa của một gân sẽ được lấp đầy. Nếu so sánh một gân cao và một gân thấp ở cùng bước và tốc độ băng, hệ số chứa đầy của gân cao sẽ thấp hơn, và có thể chúng ta đã phải chịu chi phí cho gân lớn hơn mà không có lý do. Tăng chiều cao gân không phải lúc nào cũng làm tăng năng suất thực tế. Gân dài hơn trên băng rộng hơn cũng có thể tăng năng suất và có thể hiệu quả hơn nếu nguyên liệu cấp vào được dàn trải, nhưng điều này làm cả băng tải và dây băng rộng hơn. Nếu các gân quá gần nhau, có thể gân không được lấp đầy tối đa với một sản phẩm nhất định, hoặc do tốc độ băng mà không đủ thời gian để chứa đầy tốt. Ngược lại, với sản phẩm dễ vỡ cần có sự tách biệt, có thể nên dùng nhiều gân hơn.
Trong một số trường hợp, đặc biệt trên băng rộng, gân có thể được hàn thành từng hàng với khoảng trống giữa các hàng. Điều này mang lại nhiều lựa chọn hơn để giữ băng cố định trên nhánh hồi.
Đây là những biến số cần được kết hợp trong một mô hình được cân nhắc kỹ lưỡng để tối đa hóa hiệu quả và giảm thiểu chi phí băng tải và dây băng.
Hình dạng gân cũng có thể giúp đáp ứng năng suất yêu cầu. Gân dạng “muỗng” có mép uốn cong giữ được nhiều hơn khoảng 20% sản phẩm và là đặc điểm phổ biến ở các độ nâng trên khoảng 60°. Chúng gần như trở thành yêu cầu bắt buộc trong nhiều trường hợp có độ dốc trên 75°. Do độ dốc rất lớn, thể tích vận chuyển khả dụng trên mỗi gân thấp, vì vậy thể tích bổ sung từ hình dạng “muỗng” giúp bù đắp năng suất đồng thời đảm bảo sản phẩm không bị rơi vãi khi leo dốc.
Cuối cùng, như đã nêu ở trên, sản phẩm trơn hoặc gần như hình cầu có thể lăn ngược trên băng nằm ngang. Khi đó có thể thêm các thanh định hình để đẩy sản phẩm dọc theo băng. Một số bề mặt đùn như “Crescent Top” của Volta có thể làm điều này mà không cần hàn thêm chi tiết; trong các trường hợp khác, các thanh định hình được hàn vào, với lựa chọn phổ biến là thanh định hình chữ V tạo thành hoa văn xương cá.
Volta cung cấp dịch vụ tư vấn cấu hình lại băng tải hiện có và thiết kế băng tải mới.
Vật liệu và gia công: Điều gì phân biệt gân an toàn với gân rủi ro
Từ góc độ an toàn thực phẩm, gân là bề mặt tiếp xúc với thực phẩm. Do đó, Quy định EC 1935/2004 của EU về vật liệu tiếp xúc thực phẩm và yêu cầu tuân thủ về tiếp xúc thực phẩm của FDA được áp dụng như với bất kỳ vật liệu nào thường xuyên tiếp xúc với thực phẩm. Đây không phải là chi tiết kỹ thuật nhỏ mà khiến việc “gia công” – tức là gắn gân – phải tuân theo các yêu cầu nghiêm ngặt của Thiết kế Vệ sinh.
Quá trình gia công đầy cạm bẫy, cả trong việc chọn vật liệu cho gân lẫn phương pháp gắn gân vào băng nền.
Gân nên được làm từ một loại vật liệu duy nhất và không chứa vải. Gân cần có cạnh nhẵn, được hoàn thiện, không có vết gia công cơ khí và không có ba via do cắt.
Gân được dán vào băng bằng keo có mối nối hóa học sẽ yếu dần theo thời gian do tải trọng liên tục và sự uốn cong đi kèm. Ngay cả trước khi sử dụng, ở trạng thái mới, loại gân này vẫn tiềm ẩn rủi ro vệ sinh, vì hiện tượng mao dẫn có thể khiến mầm bệnh xâm nhập vào mối nối. Ngay cả gân hàn cao tần, nếu khuôn có hình dạng không hoàn hảo, cũng không tạo được bán kính bo hợp vệ sinh ở chân gân. Đường nối lộ ra tưởng như không đáng kể lại không phải là trở ngại đối với vi khuẩn. E. coli có chiều rộng khoảng 1 micron, Salmonella và Listeria còn nhỏ hơn và có thể ẩn náu ở bất kỳ khiếm khuyết nào, được hỗ trợ bởi hàm lượng nước trong sản phẩm hoặc nước dùng để vệ sinh băng. Ngay cả khi khuôn gia công hàn gân hoàn hảo nhưng không tạo ra bán kính này, chân gân tiếp giáp với băng nền sẽ là “vùng chết”, nơi dung dịch vệ sinh không có đủ ứng suất cắt thành để rửa trôi chất bẩn. Hướng dẫn EHEDG về thiết kế vệ sinh đưa ra định nghĩa chung về bán kính đủ là R3 mm. Việc gia công gân của Volta dựa trên quy tắc này.
Tóm lại, cách tiếp cận của Volta đối với băng tải có gân loại bỏ rủi ro gia công bằng cách cắt gân từ vật liệu đồng nhất trên máy móc chuyên dụng và đảm bảo gân được nối hợp vệ sinh với băng nền, không dùng keo, không có khuyết tật ở đường nối và không có vùng chết nơi cặn thực phẩm bị kẹt có thể trở thành ổ chứa mầm bệnh. Điều đáng chú ý là, sau một sự cố gần đây không phát hiện được Listeria tại một cơ sở chế biến, USDA-FSIS vừa công bố việc lấy mẫu quệt nghiêm ngặt hơn trên các bề mặt tiếp xúc thực phẩm. Sử dụng băng tải được thiết kế đúng không phải là hợp đồng bảo hiểm, mà là điều bắt buộc.
Một khía cạnh khác của thiết kế gân là độ ổn định cơ học. Volta tính toán tải trọng và lực tác động, đồng thời chọn loại gân không bị bong ra trong sử dụng thông thường. Đây là điểm hỏng hóc nghiêm trọng của gân trên băng tải mô-đun, vốn thường xuyên bị bong ra các mảnh gân, và các mảnh này thường lọt vào dòng sản phẩm mà không bị phát hiện. Loại nhựa cứng, kém đàn hồi dùng cho gân mô-đun không phù hợp với bất kỳ va đập hay tải trọng nào, và một nghiên cứu học thuật gần đây đã nêu ra một hệ quả đáng lo ngại khác: sự mài mòn liên tục của nhựa có thể thải các vi hạt và hạt nano mang mầm bệnh vào dòng sản phẩm. Băng tải mô-đun đặc biệt dễ gặp tình trạng này, cũng như các loại băng tải nhựa khác không đủ khả năng chống mài mòn.
Băng tải cấp thực phẩm của Volta tuân thủ FDA và có chứng nhận tiếp xúc thực phẩm của EU trên toàn bộ dòng sản phẩm, và sự tuân thủ này mở rộng đến gân như một phần của cùng kết cấu đồng nhất. Chúng cũng được kiểm tra khả năng chống mài mòn (DIN 53516) và vượt trội hơn mọi loại băng tải nhựa nhiệt dẻo khác.
Xác định đúng băng tải có gân: Danh sách kiểm tra thực sự quan trọng
Thiết kế đúng băng tải có gân quy về một danh sách thông số xác định cần được xem xét trước mọi quyết định gia công.
Tóm tắt lại: sản phẩm cần được vận chuyển sạch sẽ và hiệu quả với khối lượng mỗi giờ đủ lớn để xứng đáng với khoản đầu tư và tránh tắc nghẽn trước hoặc sau vị trí băng tải trên dây chuyền. Băng tải phải cho phép xả càng nhiều nguyên liệu càng tốt mà không rơi vãi sang hai bên hoặc xuống dưới băng, và nên tuân thủ tối đa ba nguyên tắc cơ bản của Thiết kế Vệ sinh: dễ làm sạch, dễ tiếp cận và dễ thoát nước.
Như đã nêu, bước đầu tiên là đánh giá và ghi nhận các ràng buộc. Với việc cải tạo hệ thống hiện có, các ràng buộc này có thể không cho phép bất kỳ thay đổi thiết kế nào, trong khi với thang tải mới thì có nhiều dư địa hơn. Sau khi xem xét các thông số đã thảo luận trước đó, điều then chốt là đánh giá dòng nguyên liệu và thiết kế khu vực nạp liệu để việc nạp lên băng diễn ra thuận lợi, cùng với những tác động có thể xảy ra của va đập lên gân.
Cuối cùng, trong một số trường hợp như khi vận chuyển sản phẩm dính, băng tải có bề mặt vân và gân có bề mặt vân có thể là một phần của giải pháp tổng thể.
Một chủ đề chưa được phân tích đầy đủ trong bài viết này (khi khối lượng riêng xốp và năng suất không phải là vấn đề chính) là khi băng tải phải nâng tải nặng, thường là các khối nguyên liệu riêng lẻ. Volta có giải pháp vận chuyển cả khối đông lạnh nặng 40 kg lên dốc, và các giải pháp kỹ thuật độc đáo của chúng tôi không có đối thủ về chất lượng và hiệu quả, cho thấy Volta là đơn vị định ra tiêu chuẩn cao nhất trong ngành về vệ sinh và sự xuất sắc cơ học.
Với tải nặng hơn, băng tải truyền động tích cực của Volta phát huy tối đa ưu thế, đảm bảo băng không bị trượt và cho phép sử dụng động cơ tiêu thụ điện năng thấp hơn.
Dụng cụ hàn và gia công của Volta hỗ trợ việc nối băng tải có gân, nhờ đó việc thay thế trong xưởng sản xuất không cần tháo trục tốn thời gian. Một đội bảo trì được đào tạo bài bản có thể lắp đặt băng tải có gân tại chỗ trong thời gian ngắn nhất – điều rất quan trọng vì các cơ sở chế biến thực phẩm hoạt động liên tục suốt ngày đêm trong mùa vụ hoặc giai đoạn cao điểm, khi không thể bảo trì theo kế hoạch. Sự cố theo định nghĩa luôn xảy ra trong lúc vận hành, và mỗi giờ dừng máy tiết kiệm được là một nguồn lực quý giá.