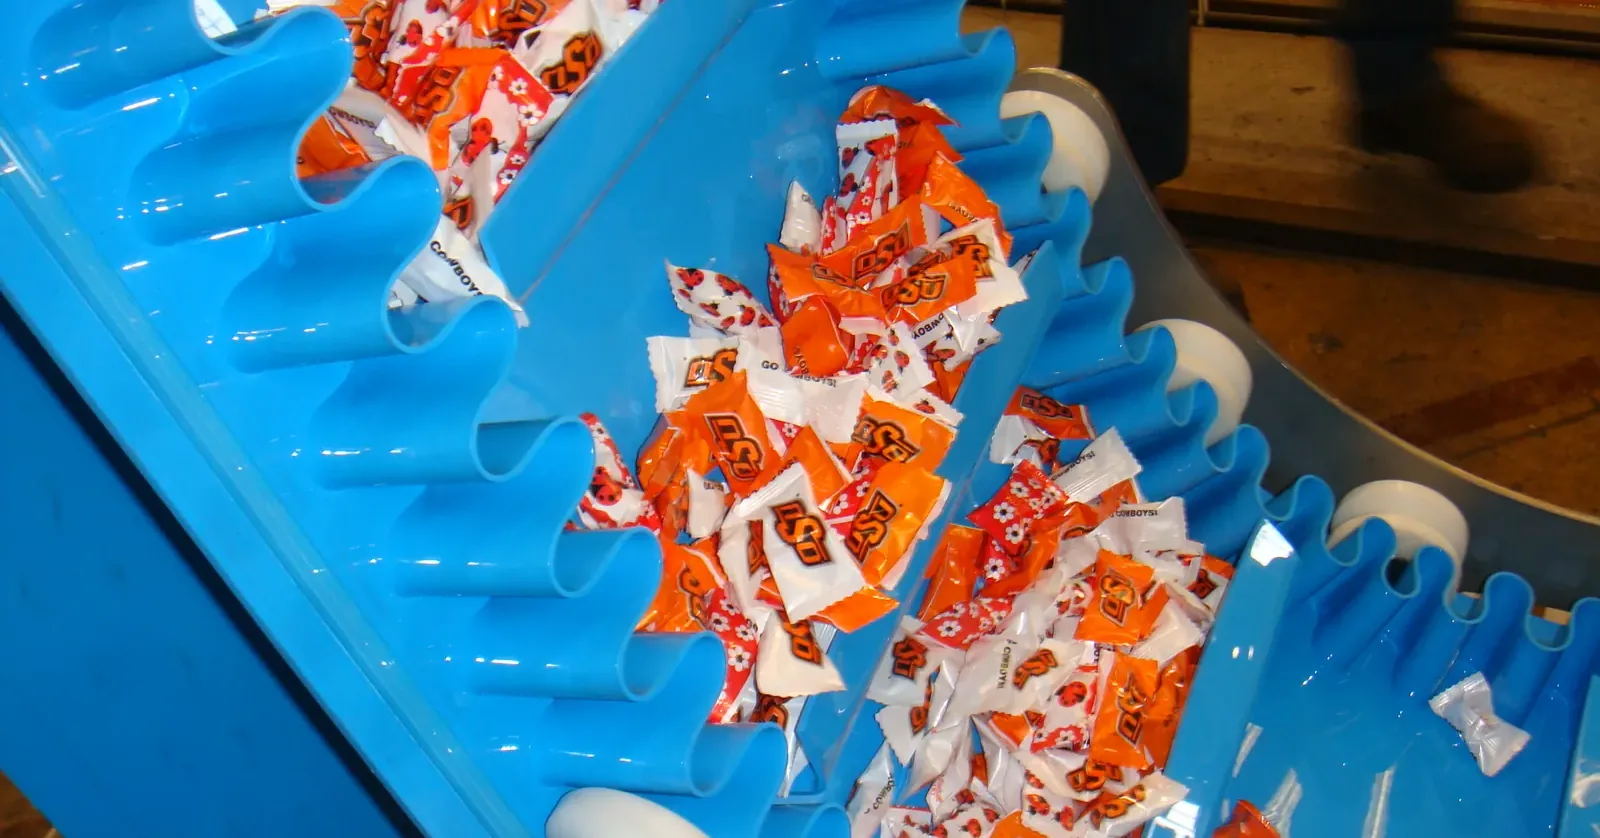
Ein Förderband mit Stollen oder Mitnehmern (Hinweis: Die Begriffe „Mitnehmer“ und „Stollen“ sind austauschbar – im Folgenden verwenden wir durchgehend „Stollen“) funktioniert auf Steigungen und löst damit ein Problem, das ein Flachband oft nicht lösen kann. Die Stollenbänder von Volta sind homogene Bänder, deren Stollen per Hochfrequenzschweißen befestigt werden. Hauptsächlich dienen sie dazu, Produkte auf Steigungen oder Gefällen zu bewegen, die zu steil sind, um den Produktfluss zu kontrollieren. Weitere Einsatzbereiche sind das Fixieren von Portionen beim Schneiden oder Portionieren, das Trennen von Produktströmen zur Vermeidung von Kontamination oder zur Regelung der Materialzufuhr zur nächsten Station sowie das Vereinzeln von Artikeln auf Verpackungslinien.
Stollen sind Profile, die über die gesamte oder einen Teil der Bandbreite eine Barriere bilden. Sie bestehen aus einem kompatiblen Material und werden mit dem Grundband verklebt oder verschweißt, um in regelmäßigen Abständen Fächer zu bilden, die das Produkt halten und ein Zurückrollen verhindern. Hat ein Förderer eine Steigung von mehr als etwa 30 Grad, ist er in der Regel mit einem Stollenband ausgestattet.
Bei homogenen monolithischen Bändern werden die Stollen aus einem homogenen thermoplastischen Material gefertigt, dessen Dicke auf ihre Höhe und die Produktlast abgestimmt ist. Sie werden in der Regel per Hochfrequenzschweißen befestigt, das in Kombination mit gut konstruierten Formen einen glatten, reinigungsfreundlichen Radius am Übergang zum Grundband erzeugt – ohne sichtbare Naht, in der sich Bakterien ansammeln könnten. Ein Radius von 3 mm eignet sich, um Schmutz bei der Nassreinigung auszuspülen. In Verbindung mit der natürlichen Flexibilität des homogenen Materials ist die HF-Schweißung stark genug, um eine bestimmte Last zu tragen, ohne dass Stollen sich ablösen – eine wiederkehrende Schadensart bei anderen Kunststoffbandtypen. Dies ist sowohl ein mechanisches Versagen als auch ein Hygienerisiko, da der abgebrochene Stollen unbemerkt in den Produktstrom gelangen kann.
Stollenhöhe und Teilung lassen sich an einen bestimmten Produktdurchsatz anpassen und auf Basis der Schüttdichte des Produkts zuverlässig berechnen und auslegen. Eine falsch spezifizierte Stollengeometrie kann bedeuten, dass der gesamte Förderer nicht auf die Bedürfnisse des Verarbeiters ausgelegt ist; auch künftiges Wachstum kann berücksichtigt werden, wenn der Verarbeiter und seine Berater dies im Blick haben. Zudem kann eine Überlastung der Stollen die Lebensmittelsicherheit gefährden und zu Schäden am Produkt und am Band führen.
Wird die Stollenauslegung dagegen mangels Berechnung überdimensioniert, kann der Förderer unnötig teuer und nicht ausgelastet sein – eine Verschwendung von Investition, Strom und Stellfläche. Dieser Artikel beschreibt, wann ein Stollenband die richtige Lösung ist, was für eine korrekte Spezifikation nötig ist und welche Konfektionsstandards ein sicheres, langlebiges Stollenband von einem unterscheiden, das mehr Probleme schafft, als es löst.
Warum ein Flachband auf Steigungen versagt
Ein Flachband hält die meisten Produkte auf einer horizontalen Ebene und selbst bei geringen Steigungswinkeln zuverlässig an ihrem Platz. Irgendwann wirkt jedoch die Schwerkraft dagegen: Überschreitet der Winkel das, was das Produkt verkraften kann, beginnt es, auf dem laufenden Band zurückzurutschen. Das kann bei rutschigen Produkten (z. B. großen Fischen) oder runden Produkten (z. B. frischen Datteln und Beeren) passieren, die auf einem schnell laufenden horizontalen Band sogar zurückgleiten können. Bei anderen Produkten reichen schon sehr flache Steigungen aus, um ein Zurückrollen auszulösen (z. B. Kartoffeln). Die Folge ist, dass sich das Produkt am Bandende staut oder ganz vom Förderer fällt. Dies unterbricht die Zufuhr zum nächsten Prozess und macht den Durchsatz ungleichmäßig; der Stau kann zudem durch Überlastung zum Bandausfall führen und Produkte an Stellen bringen, an denen sie nichts zu suchen haben – auf den Boden oder, schlimmer noch, in den Förderer und den Bandlauf.
Portionierlinien
Portionier-, Trenn- und Verpackungslinien stellen eine andere Variante desselben Problems dar. Ein Flachband bewegt alles mit derselben Geschwindigkeit, ohne die Abstände zu regeln. Wenn die Linie ein Dosier- oder Verpackungssystem für abgewogene Portionen beschickt, kann ein physischer Abstand zwischen den Portionen den Prozess unterstützen und beschleunigen. Eine vertikale Schlauchbeutelmaschine (VFFS) gibt unter dem Füller getrennte, versiegelte Beutel aus, die häufig über kleine abfallende Förderer mit Stollen zur nächsten Station, dem Verpacken in Kartons, geführt werden. Die Stollen verhindern dabei Produktschäden und regeln den Fluss.
In einer weiteren Variante, die in Schlachthöfen eingesetzt wird, werden Sätze von Innereien oder Organen getrennt gehalten, während das Fleisch auf seine Genusstauglichkeit geprüft wird. So bleibt ein wertvolles Nebenprodukt erhalten: Ohne die hermetische Trennung zwischen den Organsätzen auf dem Band würde sich ein untauglicher Satz mit allen anderen Organen auf dem Förderer vermischen und sie kontaminieren – und alles wäre verloren.
Stollen lösen alle oben genannten Probleme, indem sie einfach eine physische Barriere bilden, die fester Bestandteil des Bandes ist. Ein versehentlich ohne Stollen beschafftes Band wird versagen, doch es gibt viele Fehler, die entstehen können, wenn die Variablen der Stollenauslegung nicht berücksichtigt werden. Wie erwähnt spielen Höhe, Teilung und Dicke eine Rolle, und die mechanische und hygienische Zuverlässigkeit der Stollen wird durch die Wahl thermoplastischer Bänder messbar verbessert.
Am Rande sei erwähnt, dass ein häufiges Versagen beim Versuch auftritt, schwere Lasten zu heben. Der häufigste Fall in der Lebensmittelverarbeitung ist der Transport von 25-kg-Gefrierblöcken – eine Herausforderung, der gewebebasierte Bänder nicht gewachsen sind und bei der Modulbänder katastrophale Schäden erleiden. Thermoplastische Bänder können mit Knotenblechen verstärkt werden, um Lasten zu tragen – ein weiterer Auslegungsparameter, der eine präzise Berechnung und eine technische Lösung erfordert.
Wie die Stollengeometrie die Leistung bestimmt
Die wichtigsten Konstruktionsmerkmale von Stollen sind Höhe, Länge, Teilung und Form. Bei der Inbetriebnahme eines neuen Elevators gibt es oft mehr Freiheit für alternative Lösungen als beim Austausch eines vorhandenen Bandes. Dennoch kann auch eine Umrüstung in vielen Fällen die Leistung verbessern; man sollte den Bedarf sorgfältig bewerten und untersuchen, wo das zu ersetzende Band die Erwartungen möglicherweise nicht erfüllt hat. Ein Volta-Stollenband bringt eine sofortige Verbesserung von Hygiene und Lebensdauer, doch in vielen Fällen können Expertenwissen und angepasste Konstruktionen die Gesamtleistung weiter steigern. Die folgenden Ausführungen beziehen sich überwiegend auf neue Förderer.
Für die richtige Auslegung sind einige Grundinformationen erforderlich, darunter der Förderwinkel, die Schüttdichte des Produkts (einfach gesagt: wie viele kg in einem Kubikmeter), die Bestätigung, dass der Fluss weitgehend konstant ist (keine intermittierende Chargenzufuhr), sowie die Bewertung von Randbedingungen wie der Bandgeschwindigkeit, die sich aus dem jeweiligen Prozess oder dem Aufstellort des Förderers ergeben können.
In der Regel führen mehrere Konfigurationen der variablen Parameter zu einer akzeptablen Auslegung. Das Ziel ist einfach: eine bestimmte Menge eines oder mehrerer Produkte in einem definierten Zeitraum zu bewegen. Beim Vergleich der Optionen sollten sowohl die Bandkosten als auch die Gesamtkosten des Förderers betrachtet werden, da diese in manchen Fällen beeinflusst werden.
Zunächst sind die unveränderlichen Parameter festzulegen, vor allem die Schüttdichte des Produkts und wahrscheinlich der Steigungswinkel. (Eine kleine Ausnahme kann bestehen, wenn am Standort genug Platz vorhanden ist, um den Fuß eines neuen Elevators näher am oder weiter weg vom Abwurfpunkt zu positionieren. Wird die Basis des Förderers näher an den Abwurfpunkt gerückt, wird der Förderer kürzer und damit möglicherweise günstiger, doch der steilere Steigungswinkel verringert die Förderleistung der Stollen, da ihre Füllung abnimmt, und erhöht zudem die Gesamtbelastung des Bandes durch eine bestimmte Last.) Wie die folgenden kurzen Hinweise zur Stollenauslegung zeigen, können unterschiedliche Auslegungen für eine Anwendung die Konstruktion des Förderers beeinflussen.
Jedes Grundband auf einem Förderer hat einen festgelegten „Mindesttrommeldurchmesser“. Dieser kann von der Bandgeschwindigkeit sowie von der Umgebungs- und Produkttemperatur beeinflusst werden.
Die Bandgeschwindigkeit ist oft variabel, doch die meisten Elevatoren in der Lebensmittelverarbeitung laufen mit 15–25 Metern pro Minute. Diese Geschwindigkeiten wirken sich bei Raumtemperatur nicht auf ein thermoplastisches Band aus, in kalten Umgebungen können jedoch größere Trommeln erforderlich sein. Ein Band mit hoher Geschwindigkeit in kühler oder tiefgekühlter Umgebung zu betreiben, erfordert in der Regel größere Trommeln als eine durchschnittliche Geschwindigkeit bei Raumtemperatur.
Wird der Förderer für verschiedene Produkte genutzt, sollte für jeden Produkttyp eine eigene Berechnung anhand der Schüttdichte und des vorgesehenen stündlichen Durchsatzes erfolgen. Ist der vorgesehene Durchsatz jedoch für alle Produkte gleich (z. B. 1000 kg/Stunde unabhängig vom Produkt), wird das Produkt mit der geringsten Schüttdichte zur Bestimmung der Stollenparameter herangezogen, da es das größte Volumen zwischen den Stollen benötigt (eine kleine Ausnahme kann vorliegen, wenn die „Schüttwinkel“ stark voneinander abweichen – dieser Begriff wird später erläutert).
Die wichtigsten Variablen bei Stollen sind Dicke, Höhe, Länge und Teilung (der Abstand zwischen zwei Stollen).
Wie bereits erwähnt, richtet sich die Dicke nach der Stollenhöhe und der erwarteten Produktlast.
Auf ein Band geschweißte Stollen erhöhen den verwendbaren „Mindesttrommeldurchmesser“, was sich auf die Gesamtkosten des Förderers auswirkt. Unterschiedliche Höhen, Längen und Teilungen der Stollen ändern an dieser Anforderung jedoch nichts.
Nachdem die oben genannten Richtlinien klar sind, nehmen wir nun folgendes Konzept an: ein Produkt mit bekannter Schüttdichte und erforderlichem Stundendurchsatz, ein bestimmter Steigungswinkel und eine geschätzte Bandgeschwindigkeit. Es ist ratsam, zum Durchsatz eine für die kommenden Jahre erwartete Steigerung hinzuzurechnen, damit der Förderer nicht zu schnell veraltet.
Nun müssen wir festlegen, welche Stollenhöhe, -länge, -form und -teilung den nötigen Durchsatz liefern. In allen Fällen funktionieren mehrere Auslegungen: Stellen Sie sich zum Beispiel einen hohen, langen Stollen mit großer Teilung im Vergleich zu niedrigen, kurzen Stollen mit geringem Abstand vor.
Um das Optimum zu ermitteln, müssen wir zwei produktbezogene Parameter berücksichtigen: den Schüttwinkel (siehe oben) und einen geschätzten „Füllungsgrad“.
Die beiden Parameter hängen in gewissem Maße zusammen. Der Schüttwinkel ist der Punkt, an dem sich ein Schüttgut nicht mehr aufhäuft, sondern zusammenfällt und auf beiden Seiten eine Böschung bildet. Zum Vergleich: Getreide wie Weizen und Gerste rutscht bei 21–22° ab, während klebriger brauner Zucker fast 60° erreichen kann und damit das von jedem Stollen gehaltene Volumen erhöht. Der Füllungsgrad ist eine fundierte Schätzung, welcher Prozentsatz des maximalen Volumens eines Stollens tatsächlich gefüllt wird. Vergleicht man einen hohen und einen niedrigen Stollen bei gleicher Teilung und Bandgeschwindigkeit, ist der Füllungsgrad beim hohen Stollen geringer – möglicherweise hat man also ohne Grund die Kosten größerer Stollen in Kauf genommen. Eine größere Stollenhöhe erhöht nicht immer den tatsächlichen Durchsatz. Ein längerer Stollen auf einem breiteren Band kann den Durchsatz ebenfalls erhöhen und bei breit verteilter Aufgabe effizienter sein, macht aber Förderer und Band breiter. Liegen die Stollen zu dicht beieinander, können sie sich bei einem bestimmten Produkt womöglich nicht maximal füllen, oder aufgrund der Bandgeschwindigkeit bleibt nicht genug Zeit für eine gute Füllung. Bei einem empfindlichen Produkt, das eine gewisse Trennung erfordert, können dagegen mehr Stollen vorzuziehen sein.
In manchen Fällen, insbesondere bei breiten Bändern, können Stollen in Reihen mit Lücken dazwischen aufgeschweißt werden. Das bietet mehr Möglichkeiten, das Band im Rücklauf zu führen.
Diese Variablen müssen in einem durchdachten Modell kombiniert werden, um die Effizienz zu maximieren und die Kosten für Förderer und Band zu minimieren.
Auch die Stollenform kann helfen, den erforderlichen Durchsatz zu erreichen. „Schaufelstollen“ haben eine abgewinkelte Lippe, die etwa 20 % mehr Produkt aufnimmt; sie sind bei Steigungen über etwa 60° üblich und werden bei Steigungen über 75° in vielen Fällen nahezu unverzichtbar. Wegen der sehr steilen Steigung ist das verfügbare Fördervolumen pro Stollen gering, sodass das zusätzliche Volumen der Schaufelform den Durchsatz ausgleicht und gleichzeitig verhindert, dass beim steilen Anstieg Produkt herausfällt.
Und schließlich kann, wie oben erwähnt, ein rutschiges oder nahezu kugelförmiges Produkt auf einem horizontalen Band zurückrollen. Hier können Profile hinzugefügt werden, die das Produkt entlang des Bandes schieben. Manche extrudierten Oberflächen wie Voltas „Crescent Top“ schaffen dies ohne aufgeschweißte Zusatzelemente; in anderen Fällen werden Profile aufgeschweißt, wobei eine gängige Option V-Profile sind, die ein Fischgrätmuster bilden.
Volta bietet Beratung zur Umgestaltung bestehender Bänder und zur Konstruktion neuer Förderer.
Material und Konfektionierung: Was einen sicheren Stollen von einem Risiko unterscheidet
Aus Sicht der Lebensmittelsicherheit sind Stollen eine Lebensmittelkontaktfläche. Daher gelten die EU-Verordnung (EG) Nr. 1935/2004 über Lebensmittelkontaktmaterialien und die FDA-Anforderungen für Lebensmittelkontakt ebenso wie für jedes andere Material, das regelmäßig mit Lebensmitteln in Berührung kommt. Das ist keine Formalität: Die „Konfektionierung“, also das Anbringen der Stollen, unterliegt damit den strengen Anforderungen des Hygienic Design.
Die Konfektionierung birgt zahlreiche Fallstricke – sowohl bei der Wahl des Stollenmaterials als auch bei der Art der Verbindung mit dem Grundband.
Stollen sollten aus einem einzigen Material bestehen und kein Gewebe enthalten. Sie sollten glatte, sauber bearbeitete Kanten ohne Bearbeitungsspuren und ohne Schnittgrate haben.
Ein Stollen, der mit Klebstoff auf das Band geklebt wird, hat eine chemische Verbindung, die durch die ständige Belastung und die daraus resultierende Biegung mit der Zeit nachlässt. Schon vor dem ersten Einsatz, im Neuzustand, stellt ein solcher Stollen ein Hygienerisiko dar, da durch Kapillarwirkung Krankheitserreger in die Verbindung eindringen können. Selbst ein hochfrequenzgeschweißter Stollen bildet am Fuß keinen hygienischen Radius, wenn die Form unvollkommen ist. Die scheinbar unbedeutende, aber sichtbare Naht ist für Bakterien kein Hindernis. E. coli ist etwa 1 Mikrometer breit, Salmonellen und Listerien sind noch schmaler und können sich in jeder Unvollkommenheit festsetzen – begünstigt durch den Wassergehalt des Produkts oder das Wasser, mit dem das Band gereinigt wird. Selbst wenn die Form einen Stollen perfekt verschweißt, aber diesen Radius nicht erzeugt, ist der Stollenfuß neben dem Grundband eine „Totzone“, in der die Reinigungsflüssigkeiten nicht genug Wandschubspannung aufbringen, um den Schmutz auszuspülen. Die EHEDG-Leitlinien zum Hygienic Design definieren einen ausreichenden Radius allgemein mit R3 mm. Die Stollenkonfektionierung von Volta basiert auf dieser Regel.
Zusammenfassend lässt sich sagen: Voltas Ansatz für Stollenbänder beseitigt die Risiken der Konfektionierung, indem die Stollen auf Spezialmaschinen aus homogenen Materialien geschnitten und hygienisch mit dem Grundband verbunden werden – ohne Klebstoff, ohne fehlerhafte Nähte und ohne Totzonen, in denen eingeschlossene Lebensmittelreste Krankheitserreger beherbergen könnten. Interessanterweise hat die USDA-FSIS nach einem kürzlichen Versäumnis, Listerien in einem Verarbeitungsbetrieb zu erkennen, strengere Abklatschproben auf Lebensmittelkontaktflächen angekündigt. Korrekt konstruierte Bänder sind keine Versicherungspolice, sondern eine Notwendigkeit.
Ein weiterer Aspekt der Stollenauslegung ist die mechanische Stabilität. Volta berechnet Last und Kräfte und wählt Stollen, die sich im normalen Betrieb nicht ablösen. Dies ist eine kritische Schwachstelle von Modulbandstollen, bei denen regelmäßig Stollenfragmente abbrechen, die oft unbemerkt in den Produktstrom gelangen. Der harte, starre Kunststoff von Modulstollen ist für Stöße und Lasten ungeeignet, und eine aktuelle wissenschaftliche Studie hat eine weitere besorgniserregende Folge aufgezeigt: Der fortwährende Abrieb des Kunststoffs kann erregerbehaftete Mikro- und Nanopartikel in den Produktstrom abgeben. Modulbänder sind dafür besonders anfällig, ebenso wie andere Kunststoffbänder ohne ausreichende Abriebfestigkeit.
Die lebensmitteltauglichen Bänder von Volta erfüllen in der gesamten Produktpalette die FDA-Anforderungen und sind nach EU-Lebensmittelkontaktvorschriften zertifiziert; diese Konformität erstreckt sich auch auf die Stollen als Teil derselben homogenen Konstruktion. Zudem werden sie auf Abriebfestigkeit geprüft (DIN 53516) und übertreffen alle anderen thermoplastischen Bänder.
Das richtige Stollenband spezifizieren: Die Checkliste, auf die es wirklich ankommt
Die Auslegung des richtigen Stollenbands läuft auf eine definierte Liste von Parametern hinaus, die vor jeder Konfektionierungsentscheidung zu berücksichtigen sind.
Zur Zusammenfassung: Ein Produkt muss sauber und effizient in einem ausreichenden Stundenvolumen gefördert werden, um die Investition zu rechtfertigen und einen Engpass vor oder nach dem Förderer in der Linie zu vermeiden. Das Band muss den Abwurf möglichst des gesamten Materials ohne seitliches Verschütten oder Verlust unter das Band ermöglichen und so weit wie möglich den drei Grundprinzipien des Hygienic Design entsprechen: Reinigbarkeit, Zugänglichkeit und Entleerbarkeit.
Wie erwähnt, besteht der erste Schritt darin, die Randbedingungen zu bewerten und festzuhalten. Bei einer Umrüstung lassen diese möglicherweise keine Konstruktionsänderung zu, während bei einem neuen Elevator mehr Spielraum besteht. Nach Berücksichtigung der zuvor besprochenen Parameter liegt der Schlüssel in der Bewertung des Materialflusses und der Gestaltung des Aufgabebereichs, um eine erfolgreiche Beladung des Bandes zu ermöglichen, sowie in den wahrscheinlichen Auswirkungen von Stößen auf die Stollen.
Schließlich können in manchen Fällen, etwa beim Fördern klebriger Produkte, ein strukturiertes Band und strukturierte Stollen Teil der Gesamtlösung sein.
Ein Thema, das in diesem Artikel nicht ausführlich behandelt wird (bei dem Schüttdichte und Durchsatz nicht im Vordergrund stehen), ist das Heben schwerer Lasten durch das Band – meist einzelne Materialblöcke. Volta verfügt über Lösungen, um sogar 40-kg-Gefrierblöcke Steigungen hinauf zu befördern, und unsere einzigartigen technischen Lösungen sind in Qualität und Effizienz unübertroffen – ein Beleg dafür, dass Volta die höchsten Branchenstandards für Hygiene und mechanische Exzellenz setzt.
Bei schwereren Lasten spielen Voltas formschlüssig angetriebene Bänder ihre Stärken aus: Sie verhindern jeglichen Bandschlupf und ermöglichen den Einsatz von Motoren mit geringerem Stromverbrauch.
Voltas Schweiß- und Konfektionierungswerkzeuge unterstützen das Verbinden von Stollenbändern, sodass beim Austausch in der Produktionshalle keine zeitraubende Demontage der Wellen erforderlich ist. Ein gut geschultes Wartungsteam kann ein Stollenband in kürzester Zeit vor Ort montieren. Das ist wichtig, weil lebensmittelverarbeitende Betriebe in der Saison oder in Phasen hoher Auslastung rund um die Uhr arbeiten und geplante Wartung dann nicht möglich ist. Ausfälle treten per Definition während des Betriebs auf, und jede eingesparte Stunde Stillstand ist eine wertvolle Ressource.