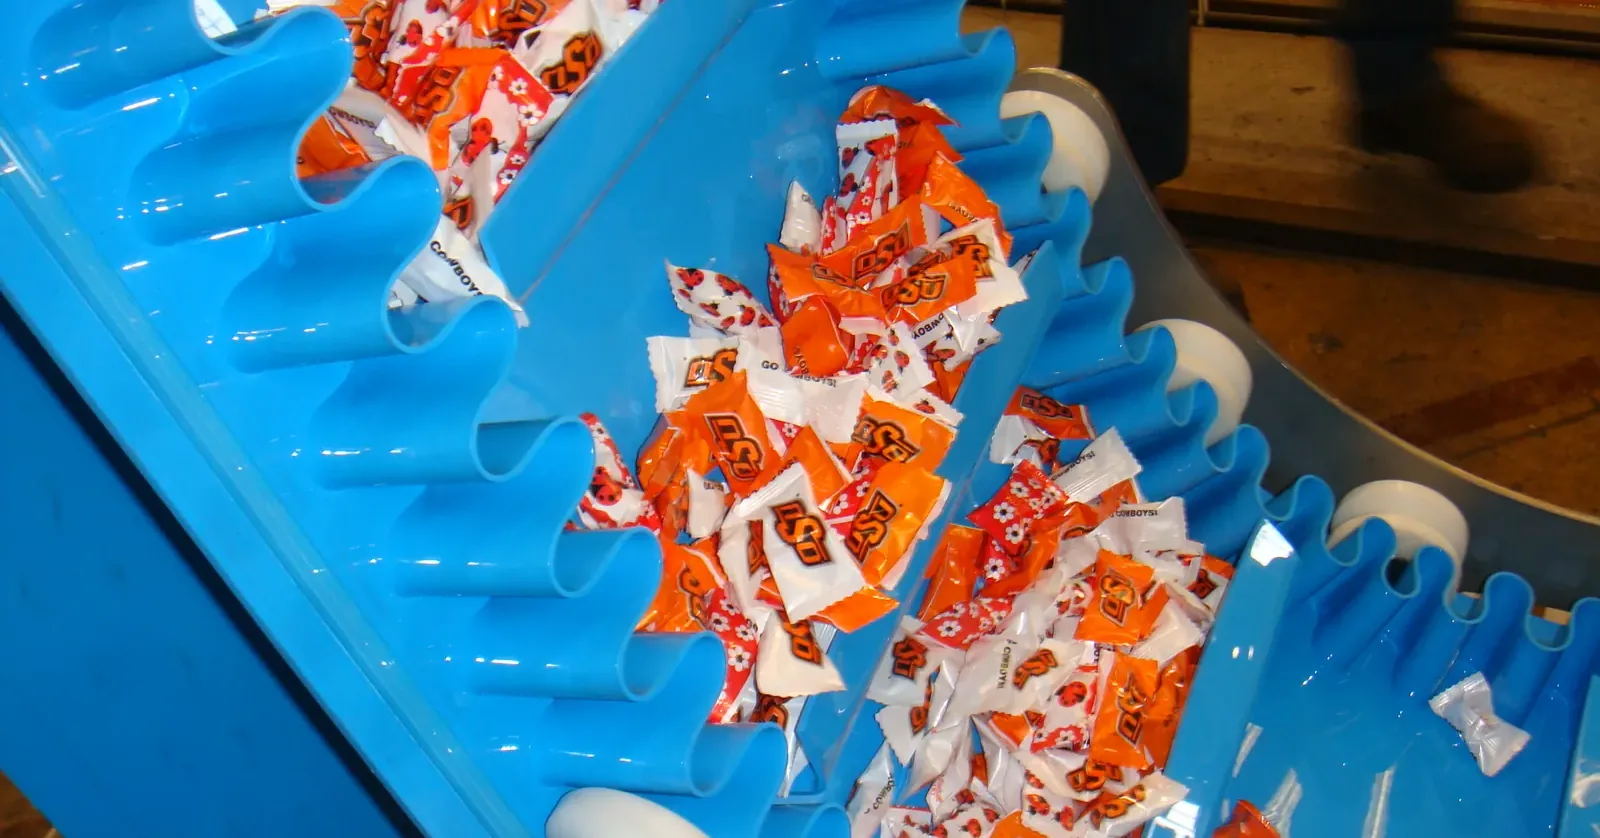
Un convoyeur à bande avec taquets (N.B. : les termes « taquet » et « tasseau » sont interchangeables – nous utiliserons systématiquement « taquet » dans la suite de ce document) fonctionne sur des pentes, résolvant un problème qu’une bande plate ne peut souvent pas résoudre. Les bandes à taquets de Volta sont des bandes homogènes dont les taquets sont fixés par soudage haute fréquence. Leur principale utilisation est de déplacer le produit sur une pente montante ou descendante trop raide pour maîtriser son écoulement. Elles servent aussi à maintenir des portions en place pendant la découpe ou le portionnement, à séparer les flux de produits pour éviter la contamination ou réguler l’arrivée de la matière au poste suivant, et à séparer les articles sur les lignes de conditionnement.
Les taquets sont des profilés qui forment une barrière sur tout ou partie de la largeur de la bande ; ils sont fabriqués dans un matériau compatible et collés ou soudés à la bande de base afin de créer des espaces intermittents qui retiennent le produit et l’empêchent de redescendre. Si un convoyeur présente une inclinaison supérieure à environ 30 degrés, il sera généralement équipé d’une bande à taquets.
Pour les bandes monolithiques homogènes, les taquets sont fabriqués dans un matériau thermoplastique homogène d’une épaisseur adaptée à leur hauteur et à la charge du produit. Ils sont généralement fixés par soudage haute fréquence qui, associé à des moules bien conçus, crée un rayon lisse et nettoyable à la jonction avec la bande de base, sans joint visible où les bactéries pourraient s’accumuler. Un rayon de 3 mm permet d’évacuer les salissures lors d’un lavage. Combinée à la flexibilité naturelle du matériau homogène, la soudure HF est suffisamment solide pour supporter une charge donnée, sans aucun risque de détachement des taquets, un type de dommage récurrent sur les autres types de bandes en plastique. Il s’agit à la fois d’une défaillance mécanique et d’un risque hygiénique, car le taquet cassé peut pénétrer sans être détecté dans le flux de produit.
La hauteur et le pas des taquets peuvent être adaptés à un débit de produit donné et peuvent être calculés et conçus de manière fiable à partir de la masse volumique apparente du produit. Spécifier une mauvaise géométrie de taquets peut signifier que l’ensemble du convoyeur n’est pas conçu pour les besoins de l’exploitant ; la croissance future peut également être prise en compte si l’exploitant et ses conseillers y sont attentifs. Cela peut aussi compromettre la sécurité des aliments en surchargeant les taquets, ce qui peut endommager le produit et la bande.
À l’inverse, si la conception des taquets est surdimensionnée faute de calcul, le convoyeur peut s’avérer trop coûteux et sous-utilisé, gaspillant l’investissement, l’électricité et l’espace au sol. Cet article explique quand une bande à taquets est la bonne solution, ce qu’il faut pour la spécifier correctement et quelles normes de fabrication distinguent une bande à taquets sûre et durable d’une bande qui crée plus de problèmes qu’elle n’en résout.
Pourquoi une bande plate échoue sur les pentes
Une bande plate maintient efficacement la plupart des produits immobiles sur un plan horizontal et même sous de faibles angles d’inclinaison, mais la gravité finit par jouer contre elle lorsque l’angle dépasse ce que le produit peut supporter et qu’il commence à glisser en arrière sur la bande en mouvement. Cela peut arriver avec certains produits glissants (par exemple les gros poissons) ou ronds (par exemple les dattes fraîches et les baies), qui peuvent même glisser en arrière sur une bande horizontale rapide. Pour d’autres produits, des pentes même très faibles peuvent suffire à provoquer un retour en arrière (par exemple les pommes de terre). Il en résulte une accumulation de produit en queue de convoyeur, voire sa chute hors du convoyeur. Cela interrompt l’alimentation du processus suivant, rend le débit irrégulier – l’accumulation pouvant aussi provoquer une défaillance de la bande par surcharge – et peut amener le produit dans des zones où il n’a rien à faire : au sol ou, pire encore, à l’intérieur du convoyeur et sur le parcours de la bande.
Lignes de portionnement
Les lignes de portionnement, de séparation et de conditionnement présentent une autre version du même problème. Une bande plate déplace tout à la même vitesse, sans rien pour réguler l’espacement. Lorsque la ligne alimente un système de dosage ou de conditionnement de portions pesées, le maintien d’un espace physique entre les portions peut faciliter et accélérer le processus. Une ensacheuse verticale (VFFS) dépose des sachets scellés et séparés sous la doseuse, et ces sachets sont souvent guidés vers l’étape suivante de mise en carton par de petits convoyeurs descendants dont les taquets évitent d’endommager le produit et régulent le flux.
Dans une autre variante utilisée dans les abattoirs, les lots d’abats ou d’organes sont maintenus séparés pendant que la viande est contrôlée pour déterminer si elle est propre à la consommation humaine. Cela permet de préserver un sous-produit précieux : sans séparation hermétique entre les lots d’organes sur la bande, un lot impropre se mélangerait aux autres organes présents sur le convoyeur à ce moment-là et les contaminerait, et tout serait perdu.
Les taquets résolvent tous les problèmes mentionnés ci-dessus en créant simplement une barrière physique intégrée à la bande. Une bande commandée par erreur sans taquets échouera, mais de nombreuses défaillances peuvent aussi survenir si l’on ne tient pas compte des variables de conception des taquets. Comme indiqué, la hauteur, le pas et l’épaisseur jouent tous un rôle, et la fiabilité mécanique et hygiénique des taquets est sensiblement améliorée par le choix de bandes thermoplastiques.
À noter également : une défaillance courante survient lorsqu’on tente d’élever des charges lourdes. Le cas le plus fréquent dans l’agroalimentaire est le transport de blocs surgelés de 25 kg ; un défi que les bandes à base de tissu ne peuvent relever et où les bandes modulaires subissent des dommages catastrophiques. Les bandes thermoplastiques peuvent être renforcées par des goussets pour supporter les charges, ce qui constitue un paramètre de conception supplémentaire exigeant un calcul précis et une solution d’ingénierie.
Comment la géométrie des taquets détermine les performances
Les principales caractéristiques de conception des taquets sont la hauteur, la longueur, le pas et la forme. Lors de la mise en service d’un nouvel élévateur, il y a souvent plus de liberté pour concevoir des solutions alternatives que lors du remplacement d’une bande existante. Néanmoins, même une rénovation peut dans de nombreux cas améliorer les performances ; il convient d’évaluer soigneusement le besoin et d’étudier en quoi la bande à remplacer n’a pas répondu aux attentes. Une bande à taquets Volta apporte une amélioration immédiate de l’hygiène et de la durée de vie, mais dans de nombreux cas, l’expertise technique et des conceptions modifiées peuvent améliorer les performances globales. La majeure partie de ce qui suit concerne les nouveaux convoyeurs.
Une bonne conception nécessite quelques informations de base : l’angle du convoyeur, la masse volumique apparente du produit (en termes simples, combien de kg dans un mètre cube), la confirmation que le flux est relativement constant (et non par lots intermittents) et l’évaluation des contraintes telles que la vitesse de la bande, qui peuvent découler du processus concerné ou de l’espace où fonctionne le convoyeur.
En général, plusieurs configurations des paramètres variables peuvent aboutir à une conception acceptable. L’objectif est simple : déplacer une quantité donnée d’un ou plusieurs produits dans un laps de temps défini. La comparaison des options doit porter à la fois sur le coût de la bande et sur le coût global du convoyeur, qui peut être affecté dans certains cas.
La première étape consiste à établir les paramètres invariables, principalement la masse volumique apparente du produit et probablement l’angle d’inclinaison. (Une petite exception peut se présenter lorsque l’emplacement offre suffisamment d’espace pour positionner le pied d’un nouvel élévateur plus près ou plus loin du point de déchargement visé. Si la base du convoyeur est rapprochée du point de déchargement, le convoyeur sera plus court, ce qui peut le rendre moins cher, mais l’angle d’inclinaison plus raide réduira la capacité de transport des taquets en diminuant leur remplissage et augmentera la contrainte globale d’une charge donnée sur la bande.) Comme le montrent les brèves notes sur la conception des taquets qui suivent, différentes conceptions pour une même application peuvent influer sur la conception du convoyeur.
Chaque bande de base d’un convoyeur a son « diamètre minimal de tambour » défini. Celui-ci peut être influencé par la vitesse de la bande ainsi que par la température ambiante et celle du produit.
La vitesse de la bande est souvent une variable, mais la majorité des élévateurs de l’agroalimentaire fonctionnent à des vitesses comprises entre 15 et 25 mètres/minute. Ces vitesses n’affectent pas une bande thermoplastique à température ambiante, mais dans des environnements froids, des tambours plus grands peuvent être nécessaires. Faire fonctionner une bande à grande vitesse dans un environnement frais ou de surgélation impose généralement des tambours plus grands qu’à vitesse moyenne et à température ambiante.
Si le convoyeur sert à transporter différents produits, un calcul distinct doit être effectué pour chaque type de produit en tenant compte de sa masse volumique apparente et du débit horaire prévu sur le convoyeur. Toutefois, si le débit prévu est identique pour tous les produits (par exemple 1 000 kg/heure quel que soit le produit), c’est le produit ayant la plus faible masse volumique apparente qui sert à déterminer les paramètres des taquets, car il nécessitera le plus grand volume entre taquets (une petite exception peut exister lorsque les « angles de talus naturel » sont radicalement différents – ce terme sera expliqué plus loin).
Les principales variables des taquets sont l’épaisseur, la hauteur, la longueur et le pas (l’espacement entre deux taquets).
Comme mentionné précédemment, l’épaisseur dépend de la hauteur du taquet et de la charge de produit prévue.
Les taquets soudés sur une bande augmentent le « tambour minimal » utilisable, ce qui influe sur le coût global du convoyeur. En revanche, des hauteurs, longueurs et pas de taquets différents ne modifient pas cette exigence.
Après avoir compris les lignes directrices ci-dessus, supposons maintenant que nous disposons du concept suivant : un produit dont la masse volumique apparente et le débit horaire requis sont connus, un angle d’inclinaison donné et une vitesse de bande estimée. Il est prudent d’ajouter au débit toute augmentation prévue pour les prochaines années afin que le convoyeur ne devienne pas trop vite obsolète.
Nous devons maintenant définir quelles hauteur, longueur, forme et pas de taquets permettent d’obtenir le débit nécessaire. Dans tous les cas, plusieurs conceptions fonctionneront : imaginez par exemple un taquet haut et long positionné avec un grand pas, par rapport à des taquets bas et courts plus rapprochés.
Pour évaluer la solution optimale, nous devons prendre en compte deux paramètres liés au produit : l’angle de talus naturel (mentionné ci-dessus) et un « coefficient » de remplissage estimé.
Les deux paramètres sont dans une certaine mesure liés. L’angle de talus naturel est le point à partir duquel un matériau en vrac ne s’empile plus mais s’effondre en laissant une pente de chaque côté. À titre de comparaison, les céréales comme le blé et l’orge s’écoulent à 21-22°, tandis que la cassonade collante peut approcher les 60° et ainsi augmenter le volume retenu par chaque taquet. Le coefficient de remplissage est une estimation éclairée du pourcentage du volume maximal d’un taquet donné qui sera rempli. Si l’on compare un taquet haut et un taquet bas au même pas et à la même vitesse de bande, le coefficient de remplissage sera plus faible sur le taquet haut, et l’on aura peut-être supporté le coût de taquets plus grands sans raison. L’augmentation de la hauteur des taquets n’accroît pas toujours le débit réel. Un taquet plus long sur une bande plus large peut aussi augmenter le débit et être plus efficace si l’alimentation est étalée, mais cela élargit à la fois le convoyeur et la bande. Si les taquets sont trop rapprochés, il se peut qu’ils ne puissent pas se remplir au maximum pour un produit donné ou que, en raison de la vitesse de la bande, le temps de remplissage soit insuffisant. À l’inverse, pour un produit fragile nécessitant une certaine séparation, davantage de taquets peuvent être préférables.
Dans certains cas, notamment sur les bandes larges, les taquets peuvent être soudés en rangées séparées par des espaces. Cela offre davantage de possibilités pour maintenir la bande en place sur le brin de retour.
Ce sont ces variables qui doivent être combinées dans un modèle bien pensé afin de maximiser l’efficacité et de minimiser le coût du convoyeur et de la bande.
La forme des taquets peut également contribuer à atteindre le débit requis. Les taquets « à godet » possèdent une lèvre recourbée qui retient environ 20 % de produit en plus ; ils sont courants pour les élévations supérieures à environ 60° et deviennent pratiquement indispensables dans de nombreux cas au-delà de 75°. En raison de la très forte inclinaison, le volume de transfert disponible par taquet est faible ; le volume supplémentaire offert par la forme « à godet » permet donc de rétablir le débit tout en garantissant que le produit ne se renverse pas lors de la montée abrupte.
Enfin, comme indiqué plus haut, un produit glissant ou presque sphérique peut rouler en arrière sur une bande horizontale. Des profils peuvent alors être ajoutés pour pousser le produit le long de la bande. Certaines textures extrudées, comme la « Crescent Top » de Volta, y parviennent sans souder d’éléments supplémentaires ; dans d’autres cas, des profils sont soudés, une option courante étant les profils en V formant un motif en chevrons.
Volta propose des conseils pour la reconfiguration de bandes existantes et la conception de nouveaux convoyeurs.
Matériau et fabrication : ce qui distingue un taquet sûr d’un taquet à risque
Du point de vue de la sécurité alimentaire, les taquets sont une surface en contact avec les aliments. À ce titre, le règlement européen CE 1935/2004 sur les matériaux en contact avec les denrées alimentaires et les exigences de conformité de la FDA pour le contact alimentaire s’appliquent comme à tout matériau régulièrement en contact avec des aliments. Il ne s’agit pas d’un détail technique : cela soumet la « fabrication », c’est-à-dire la fixation des taquets, aux exigences de la conception hygiénique.
La fabrication comporte de nombreux écueils, tant dans le choix du matériau du taquet que dans la méthode de fixation à la bande de base.
Les taquets doivent être fabriqués dans un seul matériau et ne pas contenir de tissu. Ils doivent avoir des bords lisses et finis, sans marques d’usinage ni bavures de découpe.
Un taquet collé à la bande avec un adhésif présente une liaison chimique qui s’affaiblit avec le temps sous l’effet de la charge continue et de la flexion qui en résulte. Avant même d’être utilisé, à l’état neuf, ce type de taquet présente déjà un risque hygiénique, car la capillarité peut faire pénétrer des agents pathogènes dans la jonction. Même un taquet soudé par haute fréquence, si le moule est imparfaitement formé, ne crée pas de rayon hygiénique à sa base. Le joint visible, apparemment insignifiant, n’est pas un obstacle pour les bactéries. E. coli mesure environ 1 micron de large, Salmonella et Listeria sont encore plus fines et peuvent se loger dans la moindre imperfection, aidées par l’eau contenue dans le produit ou par l’eau utilisée pour nettoyer la bande. Même si le moule de fabrication soude parfaitement un taquet sans créer ce rayon, le pied du taquet adjacent à la bande de base est une « zone morte » où les fluides de nettoyage n’ont pas une contrainte de cisaillement pariétale suffisante pour évacuer les salissures. Les directives EHEDG sur la conception hygiénique définissent de manière générale un rayon suffisant à R3 mm. Les fabrications de taquets Volta reposent sur cette règle.
En résumé, l’approche de Volta pour les bandes à taquets élimine les risques liés à la fabrication en découpant les taquets dans des matériaux homogènes sur des machines spécialisées et en veillant à ce qu’ils soient fixés de manière hygiénique à la bande de base, sans adhésif, sans défaut de joint et sans zones mortes où des résidus alimentaires piégés pourraient abriter des agents pathogènes. Fait notable, à la suite d’un récent échec de détection de Listeria dans une usine de transformation, l’USDA-FSIS vient d’annoncer un échantillonnage par écouvillonnage plus strict sur les surfaces en contact avec les aliments. Utiliser des bandes correctement conçues n’est pas une police d’assurance, c’est une nécessité.
Un autre aspect de la conception des taquets est la stabilité mécanique. Volta calcule la charge et les forces et sélectionne des taquets qui ne se détacheront pas en utilisation normale. C’est un point de défaillance critique des taquets de bandes modulaires, dont on a observé qu’ils perdaient régulièrement des fragments qui finissent souvent, sans être détectés, dans le flux de produit. Le plastique dur et rigide utilisé pour les taquets modulaires est inadapté à tout choc ou charge, et une étude universitaire récente a mis en évidence une autre conséquence inquiétante : l’usure continue du plastique peut déposer dans le flux de produit des micro- et nanoparticules porteuses d’agents pathogènes. Les bandes modulaires y sont particulièrement sujettes, tout comme les autres bandes en plastique dont la résistance à l’abrasion est insuffisante.
Les bandes de qualité alimentaire de Volta sont conformes aux exigences de la FDA et certifiées pour le contact alimentaire selon la réglementation européenne sur toute la gamme, et cette conformité s’étend aux taquets, qui font partie de la même construction homogène. Elles sont également testées pour leur résistance à l’abrasion (DIN 53516) et surpassent toutes les autres bandes thermoplastiques.
Spécifier la bonne bande à taquets : la liste de contrôle qui compte vraiment
Concevoir la bonne bande à taquets revient à examiner une liste définie de paramètres avant toute décision de fabrication.
Pour récapituler : un produit doit être transféré proprement et efficacement, avec un volume horaire suffisant pour justifier l’investissement et éviter un goulot d’étranglement en amont ou en aval du convoyeur sur la ligne. La bande doit permettre de décharger le plus de matière possible sans débordement sur les côtés ou sous la bande, et doit respecter autant que possible les trois principes fondamentaux de la conception hygiénique : nettoyabilité, accessibilité et drainabilité.
Comme indiqué, la première étape consiste à évaluer et à noter les contraintes. Pour une rénovation existante, celles-ci peuvent ne permettre aucune modification de conception, alors que pour un nouvel élévateur, la marge de manœuvre est plus grande. Après avoir examiné les paramètres évoqués précédemment, l’essentiel consiste à évaluer le flux de matière et la conception de la zone d’alimentation pour permettre un chargement réussi sur la bande, ainsi que les effets probables des chocs sur les taquets.
Enfin, dans certains cas, par exemple lors du transport de produits collants, une bande texturée et des taquets texturés peuvent faire partie de la solution globale.
Un sujet non traité en détail dans cet article (où la masse volumique apparente et le débit ne sont pas les questions principales) concerne les cas où la bande doit élever des charges lourdes, généralement des blocs individuels de matière. Volta dispose de solutions pour transporter sur des pentes des blocs surgelés allant jusqu’à 40 kg, et nos solutions d’ingénierie uniques sont inégalées en qualité et en efficacité, ce qui montre que Volta définit les normes les plus élevées du secteur en matière d’hygiène et d’excellence mécanique.
Pour les charges plus lourdes, les bandes à entraînement positif de Volta prennent tout leur sens : elles éliminent tout patinage de la bande et permettent d’utiliser des moteurs à plus faible consommation électrique.
Les outils de soudage et de fabrication de Volta permettent la jonction des bandes à taquets, de sorte que leur remplacement dans un atelier de production ne nécessite pas le démontage fastidieux des arbres. Une équipe de maintenance correctement formée peut installer une bande à taquets sur site en un temps record, ce qui est essentiel car les unités de transformation alimentaire fonctionnent jour et nuit pendant les saisons ou les périodes de forte activité, où la maintenance planifiée est impossible. Les pannes surviennent par définition pendant le travail, et chaque heure d’arrêt évitée est une ressource précieuse.