Une bande transporteuse hygiénique est une bande ouverte, certifiée pour le contact alimentaire, conçue pour empêcher la rétention de bactéries et résister aux cycles de lavage chimique. Les normes applicables comprennent celles de la FDA, de l’USDA et diverses directives européennes, dont le règlement CE 1935/2004. Ces bandes doivent réussir des audits répétés, de plus en plus harmonisés selon des référentiels internationaux comme la GFSI, où des normes de conception telles que les directives EHEDG servent de référence de conformité. Les principes de conception déterminants sont au nombre de trois : nettoyabilité, accessibilité et drainabilité. Il s’agit d’éliminer, le long du parcours de la bande et à proximité, les zones où la contamination s’accumule. Côté bandes, aucun angle mort n’est admis, comme on en trouve dans les systèmes modulaires, ni, pour les zones à haut risque, aucune couche de tissu exposée. Les bandes élastomères homogènes répondent à ces objectifs, car elles sont fabriquées par extrusion continue : les bactéries n’ont aucun endroit où pénétrer, puisqu’il n’y a ni couches ni joints.
Outre le matériau de la bande de base, des facteurs opérationnels contribuent à la durée de vie hygiénique d’une bande, notamment l’intégrité mécanique (guidage maîtrisé, absence de patinage), la capacité à être désinfectée selon un cycle efficace et économique, et la résistance aux produits chimiques utilisés lors des différentes procédures de nettoyage. Il convient de noter que l’un des principaux avantages économiques des matériaux homogènes est la réduction significative des besoins en produits chimiques, en eau, en température d’eau et en temps d’exposition ; nous verrons plus loin comment cela se met en œuvre. La conception de la bande et celle du convoyeur vont de pair. Une bande qui retient les résidus alimentaires et un convoyeur qui permet aux résidus de s’accumuler puis de retourner dans le flux de produit posent autant de problèmes l’un que l’autre. Les sections ci-dessous expliquent comment évaluer chacune de ces dimensions avant de spécifier une bande pour un environnement alimentaire sanitaire.

Pourquoi la construction de la bande est le point de départ de l’hygiène
La contamination peut avoir plusieurs origines : la conception initiale de la bande ou du convoyeur ; une mauvaise finition des matériaux et de l’ensemble bande-convoyeur ; une mauvaise utilisation ou un manque d’entretien dans l’usine, et l’usure (parfois évitable). La bande ou le convoyeur héberge l’agent pathogène ; le lavage ne l’atteint pas ; le produit le récupère. Cela devient encore plus critique lorsqu’un long poste de travail se combine à un produit qui se dégrade en quelques minutes ou quelques heures, sans laisser le temps de lavages ou de désinfections intermédiaires. Le NEP (CIP) a été développé en partie pour répondre à ce problème, mais il en soulève d’autres, comme la dispersion de matières contaminantes sous forme d’aérosol vers les processus et les opérateurs voisins. Les auditeurs sont bien formés pour examiner les points faibles hygiéniques courants : les bandes renforcées de tissu là où l’on pratique le lavage humide, les bandes modulaires en plastique où le biofilm colonise les axes de charnière et les modules profilés, et même certaines bandes thermoplastiques sur lesquelles des dents creuses sont soudées pour les transformer en versions bon marché à entraînement positif.
La solution à tous ces problèmes, dans toutes les zones à haut risque, est une bande homogène – une bande extrudée d’une seule pièce dans un polymère élastomère de qualité alimentaire, sans aucune interface interne où les liquides ou les bactéries pourraient pénétrer. Les bandes de qualité alimentaire de Volta reposent sur ce principe : un seul matériau, une seule section, pas de couches, pas d’âme tissée et pas de modules. L’équipe chargée de définir le standard de construction d’une ligne de transformation sanitaire devrait se poser une seule question lors du choix de la bande : est-elle composée de plus d’un matériau ou de plusieurs pièces ? Si la réponse est « non, aucune », la bande a éliminé une cause majeure de contamination et rendu le nettoyage plus facile, plus rapide et plus économique.
Arrêtons-nous ici sur ce que signifie « homogène » pour une bande dans le contexte des zones à « haut risque » et à « risque moindre ». Outre leur extrusion à partir d’un polymère élastomère continu, comme décrit ci-dessus, ces bandes se déclinent en plusieurs sous-catégories. Celles qui ne présentent aucune autre caractéristique structurelle sont parfois qualifiées de monolithiques ; ce sont le choix principal pour les zones à haut risque {sans entrer dans les détails, « haut risque » signifie que la bande doit être nettoyée à l’eau, tandis que les zones à « risque moindre » sont des zones alimentaires où aucune eau ni aucun liquide n’est utilisé pour nettoyer la bande}. Il existe trois autres options :
Dents soudées pour l’entraînement positif. Elles sont creuses, ce qui représente une menace dès que la soudure s’affaiblit, même légèrement : la capillarité les remplit d’eau impossible à évacuer. Il s’agit d’un compromis de conception que l’on trouve souvent sur les bandes bon marché.
Des câbles en aramide noyés sont utilisés dans certaines bandes pour permettre à des matériaux souples de supporter des efforts plus importants. Ils conviennent aux zones à haut risque, mais limitent la capacité de charge de la bande, car celle-ci ne peut pas être prétendue au-delà de quelques dixièmes de pour cent. Certains fabricants y ont recours pour tenter de renforcer des élastomères peu résistants.
Textile soudé sous l’extrusion. Propre à Volta, cette option convient aux zones à risque moindre, comme les lignes de conditionnement ou les zones sans lavage (savon, lait en poudre et certaines parties des lignes de biscuiterie).
Les normes qui définissent concrètement le terme « sanitaire »
Affirmer qu’une bande est « de qualité alimentaire » relève de l’argument marketing. La surface de contact impeccable d’une bande en tissu enduit neuve est conforme aux normes requises. Elle risque de ne pas durer longtemps et d’échouer rapidement aux audits, mais elle rend un projet de ligne de transformation moins cher. C’est pourquoi il est essentiel de spécifier des bandes « hygiéniques », et pas seulement « de qualité alimentaire ». Cette distinction est bien comprise dans l’industrie et désigne une bande compatible avec le niveau de risque évalué par le service qualité, avant même d’aborder la conception d’un protocole de nettoyage et de désinfection. Les directives EHEDG, et en particulier la directive 43 sur les convoyeurs et les bandes, définissent la base d’une conception hygiénique à la pointe, qui guide les fabricants d’équipements et les industriels de l’agroalimentaire pour concevoir correctement et pouvoir se défendre, matériellement comme juridiquement, face aux problèmes liés à la contamination.
Plusieurs organisations ont ouvert la voie à l’amélioration de l’hygiène en usine. Les deux principales sont l’EHEDG – European Hygienic Engineering and Design Group – et 3-A. Toutes deux publient des lignes directrices sur la conception hygiénique au service de la sécurité alimentaire ; l’EHEDG publie des directives (comme indiqué ci-dessus) ainsi qu’un manuel paru en 2017, qui couvre un très large éventail de sujets non encore traités par les comités de rédaction des directives.
Ces organisations abordent la sécurité alimentaire « de la fourche à la fourchette » plutôt que d’imposer des réglementations génériques comme celles de la FDA, de l’USDA ou de la CE. Leurs travaux sont adoptés par les organisations mondiales qui se sont regroupées pour établir des référentiels de conception, de production et d’audit sous l’égide de la GFSI (Global Food Safety Initiative), elle-même fondée scientifiquement sur le Codex Alimentarius. Cette hiérarchie tend vers un système dans lequel toutes les unités de transformation alimentaire seront conçues et exploitées dans des conditions globalement similaires, face à des souches de pathogènes alimentaires de plus en plus virulentes et résistantes aux produits chimiques.
Les matériaux de Volta Belting disposent d’un certificat d’acceptation des équipements de l’USDA pour la transformation de la viande et de la volaille, d’un autre pour les produits laitiers, ainsi que de la certification européenne (1935/2004/CE, 10/2011/CE, REACH, et tests certifiés attestant l’absence de bisphénol A et de phtalates).
Pour les installations certifiées halal, les bandes de Volta disposent également de la certification halal.
Matériau de la bande et résistance chimique dans des conditions réelles de lavage
Réussir un audit de conformité à l’installation n’équivaut pas à rester hygiénique pendant trois ans de lavages quotidiens. Les bandes classiques à base de tissu paraissent impeccables le premier jour, alors qu’au microscope, la structure poreuse qui abritera bientôt des bactéries est déjà visible. Cette microstructure devient de plus en plus macroscopique sous l’effet des produits de nettoyage agressifs, jusqu’à l’apparition de fissures, voire d’un délaminage. Les industriels sont tenus de remplacer fréquemment ces bandes pour éviter que les niveaux de pathogènes n’augmentent dans le produit, ce qui contredit l’idée que les bandes bon marché font faire des économies. Si l’on ajoute les coûts de remplacement par des prestataires externes et les arrêts de production, elles deviennent vite un mauvais investissement en plus d’un risque.
Les élastomères thermoplastiques comme matériau de bande ont été introduits par Volta : ils associent la dureté nécessaire pour résister à l’abrasion de surface à l’imperméabilité des extrusions, qui leur confère la résistance chimique requise pour supporter les conditions de travail de presque toutes les applications en contact avec les aliments.
Un autre aspect des bandes hygiéniques concerne les accessoires fabriqués couramment fixés sur les bandes (jusqu’à 40 % de l’ensemble des bandes dans certains secteurs agroalimentaires). La qualité de la jonction entre la bande et les taquets, les guides ou les bords de contenance soudés, ainsi que la géométrie exacte de cette jonction, influent sur la nettoyabilité. Les taquets étant, parmi ces éléments, ceux qui sont le plus soumis à un contact alimentaire constant, les taquets Volta sont soudés avec un rayon spécifique tel que défini dans divers manuels de conception.
Comment la technologie d’entraînement positif change la donne en matière d’hygiène
Les bandes transporteuses classiques ont été conçues selon le principe de la prétension, qui consiste à tendre la bande sur les tambours pour empêcher la bande chargée de patiner. Le patinage entraîne l’arrêt du déplacement du produit et une surchauffe locale dévastatrice de la bande.
La prétension pose elle-même des problèmes. Elle étire la surface de la bande, la rendant plus vulnérable aux dommages ; elle fige un rayon dans la structure de la bande au repos et peut provoquer des fissures si les intervalles entre les utilisations se prolongent. Elle sollicite les arbres et les roulements, ce qui alourdit la maintenance de chacun de ces convoyeurs ; elle peut augmenter la puissance moteur nécessaire pour entraîner la charge et, en environnement humide, le tambour d’entraînement peut nécessiter un revêtement caoutchouc ou au moins un moletage (qui réduisent tous deux la nettoyabilité).
La technologie Positive Drive / SuperDrive de Volta supprime la prétension ou en réduit le besoin. La face inférieure de la bande comporte des dents extrudées qui s’engrènent dans un tambour d’entraînement denté. Cela élimine les contraintes mécaniques qui dégradent la surface de la bande et réduit les sollicitations sur les éléments rotatifs du convoyeur. Super Drive est également autoguidée, ce qui permet de concevoir le convoyeur sans système de guidage – un système qui devrait lui aussi être nettoyé – et simplifie donc le nettoyage. La légèreté du matériau (une bande de 3 mm d’épaisseur suffit généralement à remplacer une bande modulaire de 8 mm) simplifie la structure du convoyeur en permettant un châssis plus épuré, sans entretoises ni autres éléments supplémentaires pour supporter la bande et la charge. Ainsi, l’ensemble du convoyeur ne fait pas seulement gagner du temps au nettoyage : il devient plus nettoyable et plus accessible, et moins susceptible d’entraver un drainage efficace, répondant ainsi aux trois principes de la conception hygiénique – tout en rendant la fabrication du convoyeur moins coûteuse.
En résumé, la direction de l’usine, en particulier lors de la mise en service d’une nouvelle ligne (mais aussi lors d’un simple remplacement de bande), devrait prendre en compte de nombreux autres facteurs sur lesquels une bande homogène permet d’économiser : durée des cycles de lavage, coûts totaux de nettoyage, gain de temps de production, coût des eaux usées, réduction des remplacements de bandes, etc. Le prix de la bande au mètre carré n’est pas un indicateur de valeur ni de rentabilité.
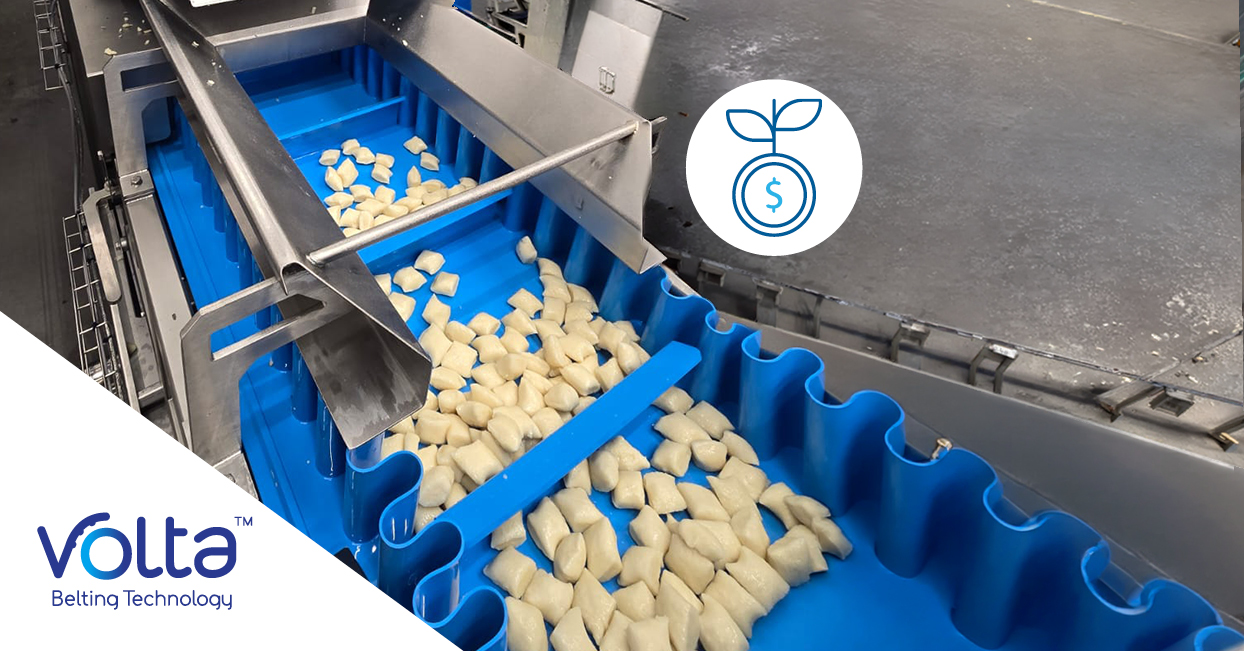
L’étude de cas de Volta sur le nettoyage dans le secteur des produits surgelés fait partie des nombreux rapports de terrain qui montrent des économies significatives lorsque des bandes thermoplastiques remplacent les solutions de convoyage classiques.
Adapter la bande à l’application : les segments alimentaires et leurs exigences sanitaires
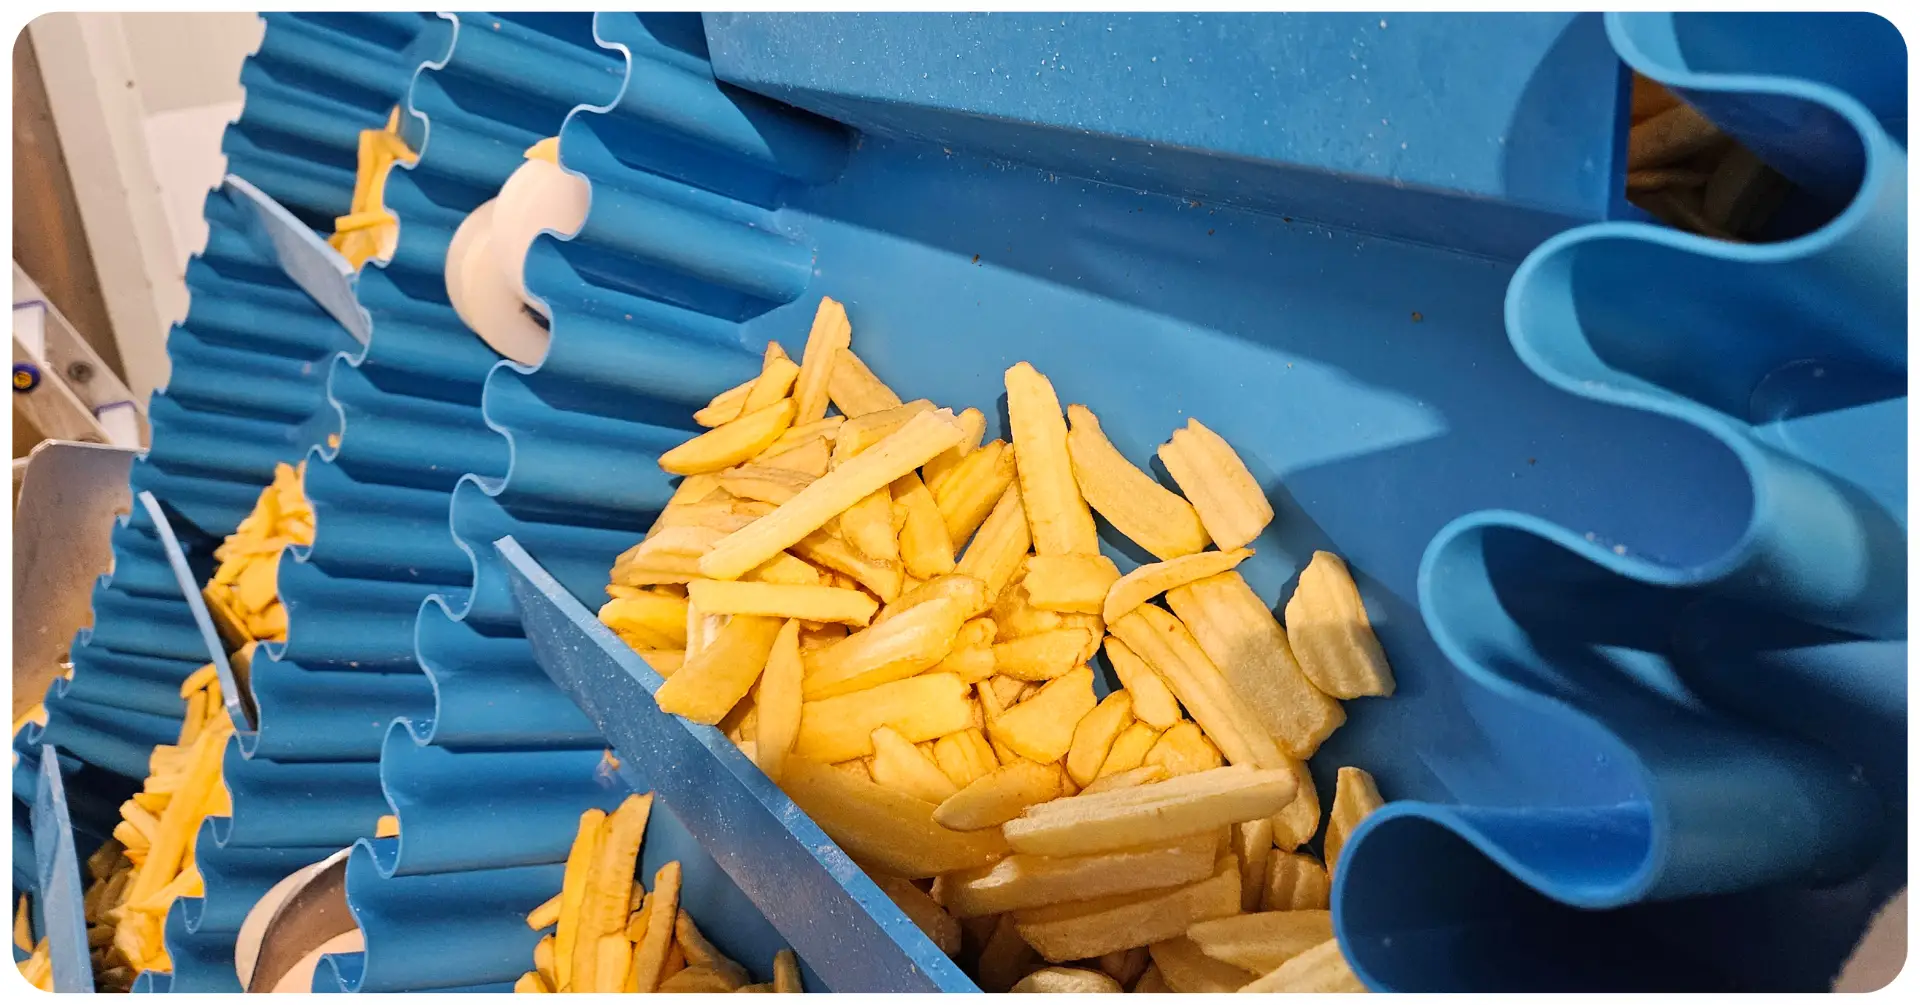
Comme indiqué précédemment, toutes les exigences en matière de bandes sanitaires ne se valent pas, et la distinction essentielle se fait entre haut risque et risque moindre. La spécification de la bande dépend généralement davantage de la géométrie du convoyeur que du type d’aliment, et Volta a développé des options couvrant l’immense majorité des applications alimentaires hygiéniques, que les convoyeurs soient horizontaux, en auge, élévateurs, à entraînement central ou équipés de transferts étroits à petits tambours.
Les bandes de qualité alimentaire de Volta sont spécifiées dans tous les segments de la transformation alimentaire, car leur construction homogène en PU répond à l’exigence sanitaire de base – aucun site de rétention interne – après quoi la géométrie et la surface de la bande sont adaptées à la ligne concernée.
Pour les environnements de production comprenant de l’assemblage automatisé, des lignes de tranchage ou de l’enrobage, les bandes à profils en V et ronds sont de bonnes alternatives hygiéniques à d’autres systèmes, notamment les treillis métalliques.