Una banda transportadora higiénica es una banda abierta, certificada para el contacto con alimentos, diseñada para evitar la acumulación de bacterias y resistir los ciclos de lavado químico. Entre las normas aplicables se encuentran las de la FDA, el USDA y diversas directivas europeas, incluido el Reglamento CE 1935/2004. Estas bandas deben superar auditorías repetidas, cada vez más unificadas bajo códigos internacionales como la GFSI, donde normas de diseño como las directrices de EHEDG son referencias reconocidas de conformidad. Los principios de diseño determinantes son tres: limpiabilidad, accesibilidad y drenabilidad. Esto implica eliminar, a lo largo del recorrido de la banda y en sus proximidades, las zonas donde se acumula la contaminación. En cuanto a las bandas, no se admiten puntos ciegos como los de los sistemas modulares ni, en las zonas de alto riesgo, capas de tejido expuestas. Las bandas elastoméricas homogéneas cumplen estos objetivos porque se fabrican mediante extrusión continua: las bacterias no tienen por dónde penetrar, ya que no hay capas ni juntas.
Además del material de la banda base, hay factores operativos que contribuyen a la vida útil higiénica de una banda, como la integridad mecánica (por ejemplo, un centrado controlado y la ausencia de deslizamiento), la posibilidad de desinfectarla en un ciclo eficiente y rentable, y la resistencia a los productos químicos a los que se expone durante los distintos procedimientos de higienización. Cabe destacar que una de las principales ventajas económicas de los materiales homogéneos es la reducción significativa de la necesidad de productos químicos, agua, temperatura del agua y tiempo de exposición; más adelante veremos cómo se aplica. El diseño de la banda y el del transportador van de la mano. Una banda que retiene restos de alimentos y un diseño de transportador que permite que los residuos se acumulen y vuelvan al flujo de producto son igual de problemáticos. Las secciones siguientes explican cómo evaluar cada una de estas dimensiones antes de especificar una banda para un entorno alimentario sanitario.

Por qué la construcción de la banda es el punto de partida de la higiene
La contaminación puede tener varios orígenes: el diseño inicial de la banda o del transportador; un acabado deficiente de los materiales y del conjunto banda-transportador; el mal uso o la falta de mantenimiento adecuado en la planta, y el desgaste (posiblemente evitable). La banda o el transportador alberga el patógeno; el lavado no llega a él; el producto lo recoge. Esto resulta aún más crítico cuando se combina un turno de trabajo largo con un producto que se deteriora en minutos u horas, sin tiempo para lavados o higienizaciones intermedios. La limpieza CIP se desarrolló en parte para responder a este problema, pero plantea otros, como la dispersión de material contaminante en forma de aerosol hacia procesos y trabajadores cercanos. Los auditores están bien formados para revisar los puntos débiles higiénicos habituales: bandas reforzadas con tejido donde se realizan lavados en húmedo, bandas modulares de plástico en las que el biofilm coloniza los pasadores de las bisagras y los módulos perfilados, e incluso algunas bandas termoplásticas a las que se sueldan dientes huecos para convertirlas en versiones baratas de accionamiento positivo.
La solución a todos estos problemas, en todas las zonas de alto riesgo, es una banda homogénea: una banda extruida en una sola pieza de polímero elastomérico de grado alimentario, sin interfaces internas por las que puedan penetrar líquidos o bacterias. Las bandas de grado alimentario de Volta se basan en este principio: un material, una sección, sin capas, sin núcleo tejido y sin módulos. El equipo encargado de definir el estándar de construcción de una línea de procesamiento sanitaria debería hacerse una sola pregunta al buscar la banda adecuada: ¿está compuesta por más de un material o de varias piezas? Si la respuesta es «no, por ninguno», la banda ha eliminado una de las principales causas de contaminación y ha hecho que la higienización sea más fácil, rápida y rentable.
Hagamos aquí una pausa para explicar qué significa «homogénea» para una banda en el contexto de las zonas de «alto riesgo» y de «menor riesgo». Además de extruirse a partir de un polímero elastomérico continuo, como se ha descrito, existen varias subcategorías de estas bandas. Las que no tienen ninguna otra característica estructural se denominan a veces monolíticas, y son la opción principal para las zonas de alto riesgo {sin entrar en detalles, «alto riesgo» significa que la banda debe higienizarse con agua, mientras que las zonas de «menor riesgo» son zonas de grado alimentario donde no se utiliza agua ni líquidos para higienizar la banda}. Existen otras tres opciones:
Dientes soldados para accionamiento positivo. Son huecos, lo que supone una amenaza en cuanto la soldadura se debilita, aunque sea ligeramente: la acción capilar hace que se llenen de agua que no puede evacuarse. Son una solución de compromiso en el diseño y aparecen a menudo en bandas baratas.
Algunas bandas incorporan cordones de aramida embebidos para que los materiales blandos soporten mayores esfuerzos. Son adecuados para alto riesgo, pero limitan la capacidad de carga de la banda, ya que no pueden pretensarse más allá de unas pocas décimas por ciento. Algunos fabricantes los emplean para intentar reforzar elastómeros débiles.
Tejido soldado bajo la extrusión. Exclusivo de Volta y adecuado para zonas de menor riesgo, como líneas de envasado o zonas donde no se realiza lavado (jabón, leche en polvo y algunas zonas de las líneas de galletas).
Las normas que definen en la práctica lo que es «sanitario»
Decir que una banda es «de grado alimentario» es un argumento de marketing. La superficie de contacto impecable de una banda nueva de tejido recubierto cumple las normas exigidas. Puede que no dure mucho y que no supere las auditorías al poco tiempo, pero abarata el proyecto de una línea de procesamiento. Por eso es fundamental especificar bandas «higiénicas» y no solo «de grado alimentario». La distinción se entiende bien dentro del sector e implica una banda compatible con el nivel de riesgo evaluado por el departamento de calidad, incluso antes de abordar el diseño de un protocolo de limpieza e higienización. Las directrices de EHEDG, y en particular la directriz 43 sobre transportadores y bandas, establecen la base de un diseño higiénico de vanguardia que orienta a fabricantes de equipos y procesadores de alimentos para diseñar correctamente y poder defenderse, tanto material como jurídicamente, de los problemas derivados de la contaminación.
Varias organizaciones han abierto el camino para mejorar la higiene en las fábricas. Las dos principales son EHEDG —European Hygienic Engineering and Design Group— y 3-A. Ambas publican directrices sobre diseño higiénico para la seguridad alimentaria; EHEDG publica directrices (como se ha indicado) y un manual editado en 2017 que abarca una enorme variedad de temas aún no tratados por los comités de directrices.
Estas organizaciones abordan la seguridad alimentaria «de la granja a la mesa» en lugar de imponer normativas genéricas como los requisitos de la FDA, el USDA y la CE, y su trabajo lo adoptan las organizaciones mundiales que se han unido para establecer estándares de referencia de diseño, producción y auditoría bajo la GFSI (Global Food Safety Initiative), que a su vez toma su base científica del Codex Alimentarius. Esta jerarquía avanza hacia un sistema en el que todas las plantas de procesamiento de alimentos se diseñarán y operarán en condiciones ampliamente similares frente a cepas de patógenos alimentarios cada vez más virulentas y resistentes a los productos químicos.
Los materiales de Volta Belting cuentan con un certificado de aceptación de equipos del USDA para el procesamiento de carne y aves, otro para productos lácteos, y la certificación de la UE (1935/2004/CE, 10/2011/CE, REACH y ensayos certificados de ausencia de bisfenol A y ftalatos).
Para instalaciones con certificación halal, las bandas de Volta también cuentan con certificación halal.
Material de la banda y resistencia química en condiciones reales de lavado
Superar una auditoría de cumplimiento en la instalación no es lo mismo que seguir siendo higiénica tras tres años de lavados diarios. Las bandas clásicas con base textil parecen impecables el primer día, pero al microscopio ya se aprecia la estructura porosa que pronto albergará bacterias. Esta microestructura se vuelve cada vez más macroscópica con la exposición a productos de limpieza agresivos, hasta que aparecen grietas e incluso delaminación. Los procesadores tienen el deber de cambiar con frecuencia estas bandas para evitar que aumenten los niveles de patógenos en el producto, lo que desmiente la idea de que las bandas baratas ahorran dinero. Si se suman los costes de sustitución por contratistas externos y las paradas, pronto se convierten en una mala inversión, además de un riesgo.
Volta fue pionera en el uso de elastómeros termoplásticos como material de banda, que combinan la dureza necesaria para resistir la abrasión superficial con la impermeabilidad de las extrusiones, que aporta la resistencia química necesaria para soportar las condiciones de trabajo de casi todas las aplicaciones en contacto con alimentos.
Otro aspecto de las bandas higiénicas son los accesorios fabricados que se fijan habitualmente a las bandas (hasta el 40 % de todas las bandas en algunos sectores del procesamiento de alimentos). La calidad de la unión con tacos, guías o bordes de contención soldados, así como la geometría exacta de dicha unión, influye en la limpiabilidad. Como los tacos son, de todos estos elementos, los más expuestos al contacto constante con alimentos, los tacos de Volta se sueldan con un radio específico definido en diversos manuales de diseño.
Cómo cambia la tecnología de accionamiento positivo la ecuación sanitaria
Las bandas transportadoras clásicas se diseñaron según el principio de la pretensión, que consiste en estirar la banda sobre los tambores para evitar que la banda cargada patine. El deslizamiento supone no mover el producto y un sobrecalentamiento localizado devastador de la banda.
El uso de pretensión tiene sus propios problemas. Estira la superficie de la banda, haciéndola más propensa a sufrir daños; fija un radio en la estructura de la banda en reposo y puede provocar grietas si se prolongan los intervalos entre usos. Somete a esfuerzos a los ejes y rodamientos, lo que aumenta el mantenimiento de cada transportador; puede aumentar la potencia necesaria del motor para arrastrar la carga y, en ambientes húmedos, el tambor motriz puede necesitar un recubrimiento de caucho o al menos un moleteado (ambos reducen la limpiabilidad).
La tecnología Positive Drive / SuperDrive de Volta elimina la pretensión o reduce la necesaria. La cara inferior de la banda tiene dientes extruidos que engranan en un tambor motriz dentado. Esto elimina el esfuerzo mecánico que degrada la superficie de la banda y reduce la carga sobre los elementos giratorios del transportador. Super Drive es además autocentrante, lo que permite diseñar el transportador sin un sistema de centrado que también habría que higienizar, simplificando así la limpieza. La ligereza del material (una banda de 3 mm suele bastar para sustituir una banda modular de 8 mm) simplifica la estructura del transportador al permitir una bancada más depurada, sin refuerzos ni otros elementos adicionales para soportar la banda y la carga. Así, el transportador en su conjunto no solo ahorra tiempo de higienización, sino que también resulta más limpiable y accesible y menos propenso a dificultar un drenaje eficiente, cumpliendo los tres principios del diseño higiénico; además, abarata la fabricación del transportador.
En resumen, la dirección de la planta, sobre todo al poner en marcha una nueva línea (pero también en una simple sustitución de banda), debe tener en cuenta muchos otros factores en los que una banda homogénea permite ahorrar: duración del ciclo de lavado, costes totales de limpieza, ganancia de tiempo productivo, coste de las aguas residuales, menos sustituciones de bandas y más. El precio de la banda por metro cuadrado no es una guía de valor ni de rentabilidad.
El caso práctico de limpieza en alimentos congelados de Volta es uno de los muchos informes de campo que muestran ahorros significativos cuando se emplean bandas termoplásticas en lugar de soluciones de transporte clásicas.
Adecuar la banda a la aplicación: segmentos alimentarios y sus exigencias sanitarias
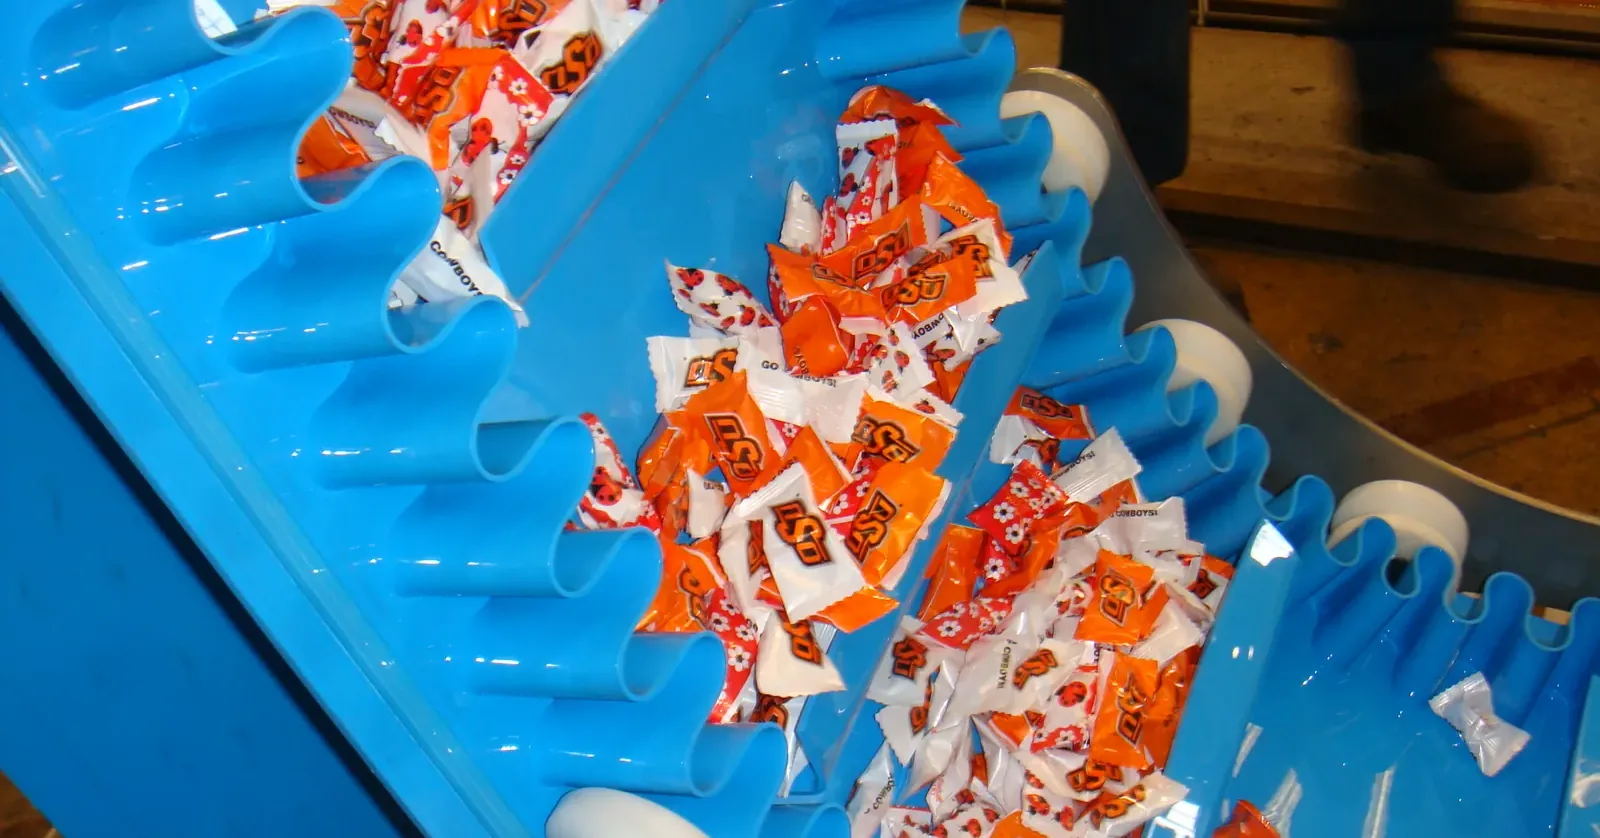
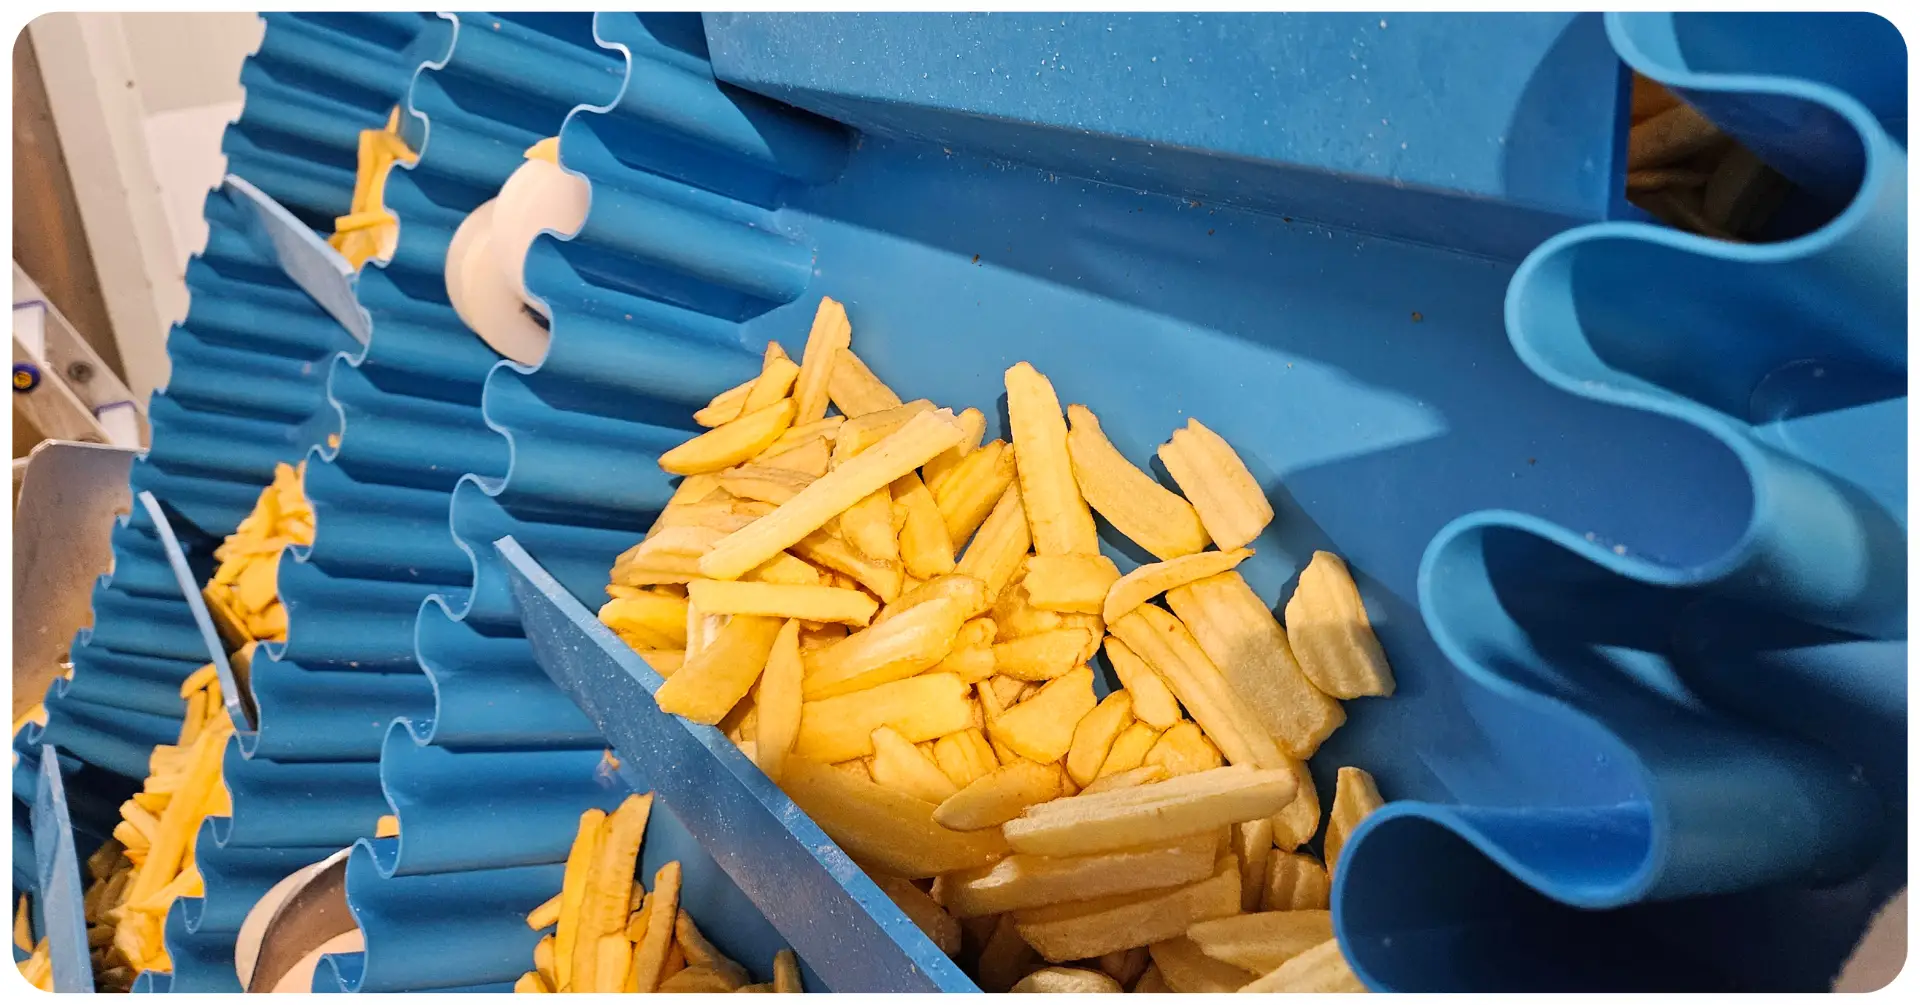
Como se ha señalado, no todos los requisitos de bandas sanitarias son iguales, y la división clave es entre alto riesgo y menor riesgo. La especificación real de la banda suele depender más de la geometría del transportador que del tipo de alimento, y Volta ha desarrollado opciones para la inmensa mayoría de las aplicaciones alimentarias higiénicas, ya sean transportadores horizontales, en artesa, elevadores, de accionamiento central o con transferencias estrechas de tambor pequeño.
Las bandas de grado alimentario de Volta se especifican en todos los segmentos del procesamiento de alimentos porque su construcción homogénea de PU cumple el requisito sanitario básico —ningún punto interno donde se alojen bacterias— y, a partir de ahí, la geometría y la superficie de la banda se adaptan a cada línea concreta.
Para entornos de producción con montaje automatizado, líneas de loncheado o recubrimiento, las bandas con perfiles en V y redondos son buenas alternativas higiénicas a otros sistemas, incluidas las mallas metálicas.