衛生的なコンベヤベルトとは、細菌の付着・潜伏を防ぎ、薬品による洗浄サイクルに耐えるよう設計された、オープン構造で食品接触の認証を受けたベルトです。適用される基準には、FDA、USDA、そしてEC 1935/2004を含む欧州の各種指令があります。こうしたベルトは繰り返し行われる監査に合格しなければならず、その監査はGFSIのような国際的な規格のもとで統一が進んでいます。GFSIでは、EHEDGガイドラインなどの設計基準が適合性の基準として認められています。決定的な設計原則は、洗浄性、アクセス性、排水性の3つです。これは、ベルト経路沿いやその周辺で汚染が蓄積する箇所をなくすことを意味します。ベルトに関しては、モジュラーシステムに見られるような死角は許されず、ハイリスクエリアでは布層の露出も許されません。均質エラストマーベルトは連続押出によって製造されるため、これらの目標に適合します。層も継ぎ目もないため、細菌が入り込む場所がないのです。
ベースベルトの素材以外にも、ベルトの衛生的寿命に寄与する運用上の要素があります。たとえば、機械的健全性(制御された蛇行防止やスリップがないことなど)、効率的かつ低コストなサイクルで消毒できること、そしてさまざまな洗浄手順でさらされる薬品への耐性です。注目すべきは、均質素材がもたらす主要なコストメリットのひとつが、薬品、水、水温、接触時間の必要量を大幅に削減できることです。その実現方法については後で説明します。ベルトとコンベヤの設計は密接に関係しています。食品残渣を閉じ込めるベルトも、残渣が蓄積して製品の流れに再混入することを許すコンベヤ設計も、同じように問題です。以下のセクションでは、衛生的な食品環境向けのベルトを仕様決定する前に、これらの各要素をどのように評価すべきかを説明します。

なぜベルトの構造が衛生管理の出発点なのか
汚染の原因はいくつか考えられます。ベルトやコンベヤの初期設計、素材や組み立て済みベルトコンベヤユニットの仕上げ不良、加工施設での誤使用や適切な保守の欠如、そして(回避できる可能性のある)摩耗です。ベルトやコンベヤが病原体を抱え込み、洗浄がそこに届かず、製品がそれを拾ってしまうのです。長時間の作業シフトと、数分から数時間で劣化する製品が組み合わさると、途中で洗浄や消毒を行う時間がなくなるため、この問題はさらに深刻になります。CIP(定置洗浄)は部分的にこの問題に対応するために開発されましたが、汚染物質がエアロゾルとなって近くの工程や作業者に拡散するといった問題も生じます。監査員は一般的な衛生上の弱点を確認するよう十分に訓練されています。ウェット洗浄を行う場所での布補強ベルト、ヒンジピンや凹凸のあるモジュールにバイオフィルムが定着するプラスチック製モジュラーベルト、さらには安価なポジティブドライブ仕様にするために中空の駆動歯を溶着した一部の熱可塑性ベルトなどです。
あらゆるハイリスクエリアにおいて、これらすべての問題の解決策となるのが均質ベルトです。食品グレードのエラストマーポリマーを一体で押出成形したベルトで、液体や細菌が浸入する内部の境界面がありません。Voltaの食品グレードベルトはこの原則に基づいています。単一素材、単一断面で、層も、織物の芯も、モジュールもありません。衛生的な加工ラインの構造基準を定めるチームは、ベルトを選定する際にひとつだけ質問すればよいのです。「このベルトは複数の素材や部品で構成されていますか?」答えが「いいえ、ありません」であれば、そのベルトは汚染の主な原因を排除しており、洗浄をより簡単に、より速く、より低コストにしています。
ここで、「ハイリスク」と「ローリスク」という文脈において、ベルトの「均質」が何を意味するのかを説明しておきます。前述のように連続したエラストマーポリマーから押出成形されることに加え、このベルトにはいくつかのサブカテゴリーがあります。他の構造的特徴を持たないものはモノリシックと呼ばれることがあり、ハイリスクエリアにおける主な選択肢です{詳細は省きますが、「ハイリスク」とはベルトを水で洗浄しなければならないことを意味し、「ローリスク」エリアとは、ベルトの洗浄に水や液体を使用しない食品グレードのエリアを指します}。その他に3つの選択肢があります。
ポジティブドライブ用の溶着歯。これらは中空であり、溶着部がわずかでも弱くなると脅威となります。毛細管現象によって洗い流せない水がたまってしまうのです。これは設計上の妥協策であり、安価なベルトによく見られます。
一部のベルトでは、柔らかい素材がより大きな力に耐えられるよう、アラミドコードが埋め込まれています。ハイリスク用途にも適していますが、初期張力を零点数パーセント以上かけられないため、ベルトの搬送能力が制限されます。一部のメーカーは、弱いエラストマーを補強する手段としてこれを採用しています。
押出層の下に溶着された布。Volta独自の仕様で、包装ラインや水洗浄を行わないエリア(石けん、粉乳、ビスケットラインの一部エリアなど)といったローリスクエリアに適しています。
実務における「衛生的」を定義する基準
ベルトが「食品グレード」だと言うのはマーケティング上の主張にすぎません。新品のコーティング布ベルトの真新しい接触面は、求められる基準に適合しています。長持ちせず、短期間で監査に引っかかるかもしれませんが、加工ラインのプロジェクトを安く済ませることはできます。だからこそ、単に「食品グレード」ではなく「衛生的な」ベルトを指定することが極めて重要なのです。この違いは業界内では理解されており、洗浄・消毒プロトコルの設計という問題が生じる前の段階で、品質保証部門が評価したリスクレベルに適合するベルトを意味します。EHEDGガイドライン、特にコンベヤとベルトに関するガイドライン43は、最先端のハイジェニックデザインの基準を示しています。これは装置メーカーや食品加工業者が正しく設計するための指針となり、汚染に起因する問題に対して、実質的にも法的にも身を守れるようにするものです。
工場の衛生改善を先導してきた組織がいくつかあります。中でも重要な2つが、EHEDG(European Hygienic Engineering and Design Group)と3-Aです。どちらも食品安全のためのハイジェニックデザインに関するガイドラインを発行しており、EHEDGはガイドライン(前述)のほか、2017年にハンドブックを発行しています。このハンドブックは、ガイドライン委員会がまだ取り上げていない非常に幅広いテーマを網羅しています。
これらの組織は、FDA、USDA、ECの要件のような一般的な規制を課すのではなく、「農場から食卓まで」の観点から食品安全に取り組んでいます。その成果は、GFSI(世界食品安全イニシアチブ)のもとで設計、生産、監査のベンチマーク基準を定めるために集まった国際的な組織に採用されており、GFSI自体はコーデックス・アリメンタリウスを科学的な基盤としています。この体系は、ますます毒性が強く薬剤耐性を持つ食品病原菌の株に対抗して、すべての食品加工施設がおおむね同様の条件で設計・運営されるシステムを目指しています。
Volta Beltingの素材は、食肉・家禽加工向けと乳製品向けにそれぞれUSDA機器受け入れ証明書を取得しているほか、EU認証(1935/2004/EC、10/2011/EC、REACH、およびビスフェノールAとフタル酸エステルを含まないことを示す認定試験)も取得しています。
ハラール認証施設向けに、Voltaのベルトはハラール認証も取得しています。
実際の洗浄条件下でのベルト素材と耐薬品性
設置時に適合監査に合格することと、3年間の毎日の洗浄を経ても衛生的であり続けることは同じではありません。従来の布ベースベルトは初日こそ真新しく見えますが、顕微鏡で見ると、やがて細菌の温床となる多孔質構造がすでに確認できます。この微細構造は強力な洗浄剤にさらされるうちにますます大きくなり、ついには亀裂が生じ、剥離さえ起こります。加工業者は製品中の病原体レベルの上昇を防ぐため、これらのベルトを頻繁に交換する義務があり、安価なベルトでコストを節約できるという主張は成り立ちません。外部業者による交換費用とダウンタイムを加えれば、すぐにリスクであると同時に悪い投資になってしまいます。
ベルト素材としての熱可塑性エラストマーはVoltaが先駆けて導入したもので、表面の摩耗に耐えるのに必要な硬度と、押出品ならではの不浸透性を兼ね備えています。この不浸透性が、ほぼすべての食品接触用途の作業条件に耐えるのに必要な耐薬品性をもたらします。
衛生的なベルトのもうひとつの側面は、ベルトに日常的に取り付けられる追加の加工付属品です(食品加工分野によっては全ベルトの最大40%)。ベルトと桟、ガイド、溶着サイドウォールとの接合品質と接合部の正確な形状は、洗浄性に影響します。これらの要素の中で最も常に食品と接触するのが桟であるため、Voltaの桟はさまざまな設計マニュアルで定義された特定のRで溶着されています。
ポジティブドライブ技術が衛生の方程式をどう変えるか
従来のコンベヤベルトは、初期張力の原理に基づいて設計されていました。これは、荷物を載せたベルトがスリップしないよう、ベルトをプーリーに張り渡すというものです。スリップすると製品を搬送できなくなり、ベルトが局所的に激しく過熱してしまいます。
初期張力を使うこと自体にも問題があります。ベルト表面が引き伸ばされて損傷しやすくなり、停止中にベルト構造に曲げ癖がつき、使用間隔が長くなると亀裂の原因となることがあります。シャフトとベアリングの両方に負担がかかるため、こうしたコンベヤはどれも保守の負担が大きくなります。荷物を引くのに必要なモーター出力が増えることもあり、湿潤環境では駆動プーリーにゴムラギング、少なくともドラムのローレット加工が必要になる場合があります(どちらも洗浄性を低下させます)。
VoltaのPositive Drive / SuperDrive技術は、初期張力をなくすか、必要量を減らします。ベルトの裏面には押出成形された歯があり、歯付き駆動プーリーとかみ合います。これにより、ベルト表面を劣化させる機械的ストレスがなくなり、コンベヤの回転部品への負担も軽減されます。Super Driveはセルフトラッキングでもあるため、それ自体も洗浄が必要となる蛇行修正装置なしでコンベヤを設計でき、洗浄が簡素化されます。素材が軽量であるため(厚さ3 mmのベルトで厚さ8 mmのモジュラーベルトを置き換えられることが多い)、ベルトと荷重を支える追加の支柱やその他の部材のない、よりすっきりしたコンベヤフレームが可能になり、コンベヤ構造が簡素化されます。こうして、コンベヤ全体で洗浄時間を短縮できるだけでなく、より洗浄しやすく、アクセスしやすく、効率的な排水を妨げにくくなり、ハイジェニックデザインの3原則すべてを満たします。さらに、コンベヤの製作コストも下がります。
まとめると、工場の経営陣は、特に新しいラインを導入する際(単純なベルト交換の場合も同様)、均質ベルトによって節約できる多くの要素を考慮すべきです。洗浄サイクル時間、洗浄の総コスト、生産時間の増加、排水コスト、ベルト交換の削減などです。1平方メートルあたりのベルト価格は、価値やコスト効率の指標にはなりません。
Voltaの冷凍食品の洗浄に関するケーススタディは、従来の搬送ソリューションの代わりに熱可塑性ベルトを導入した際の大幅なコスト削減を示す、数多くの現場レポートのひとつです。
用途に合わせたベルト選定:食品分野ごとの衛生要件
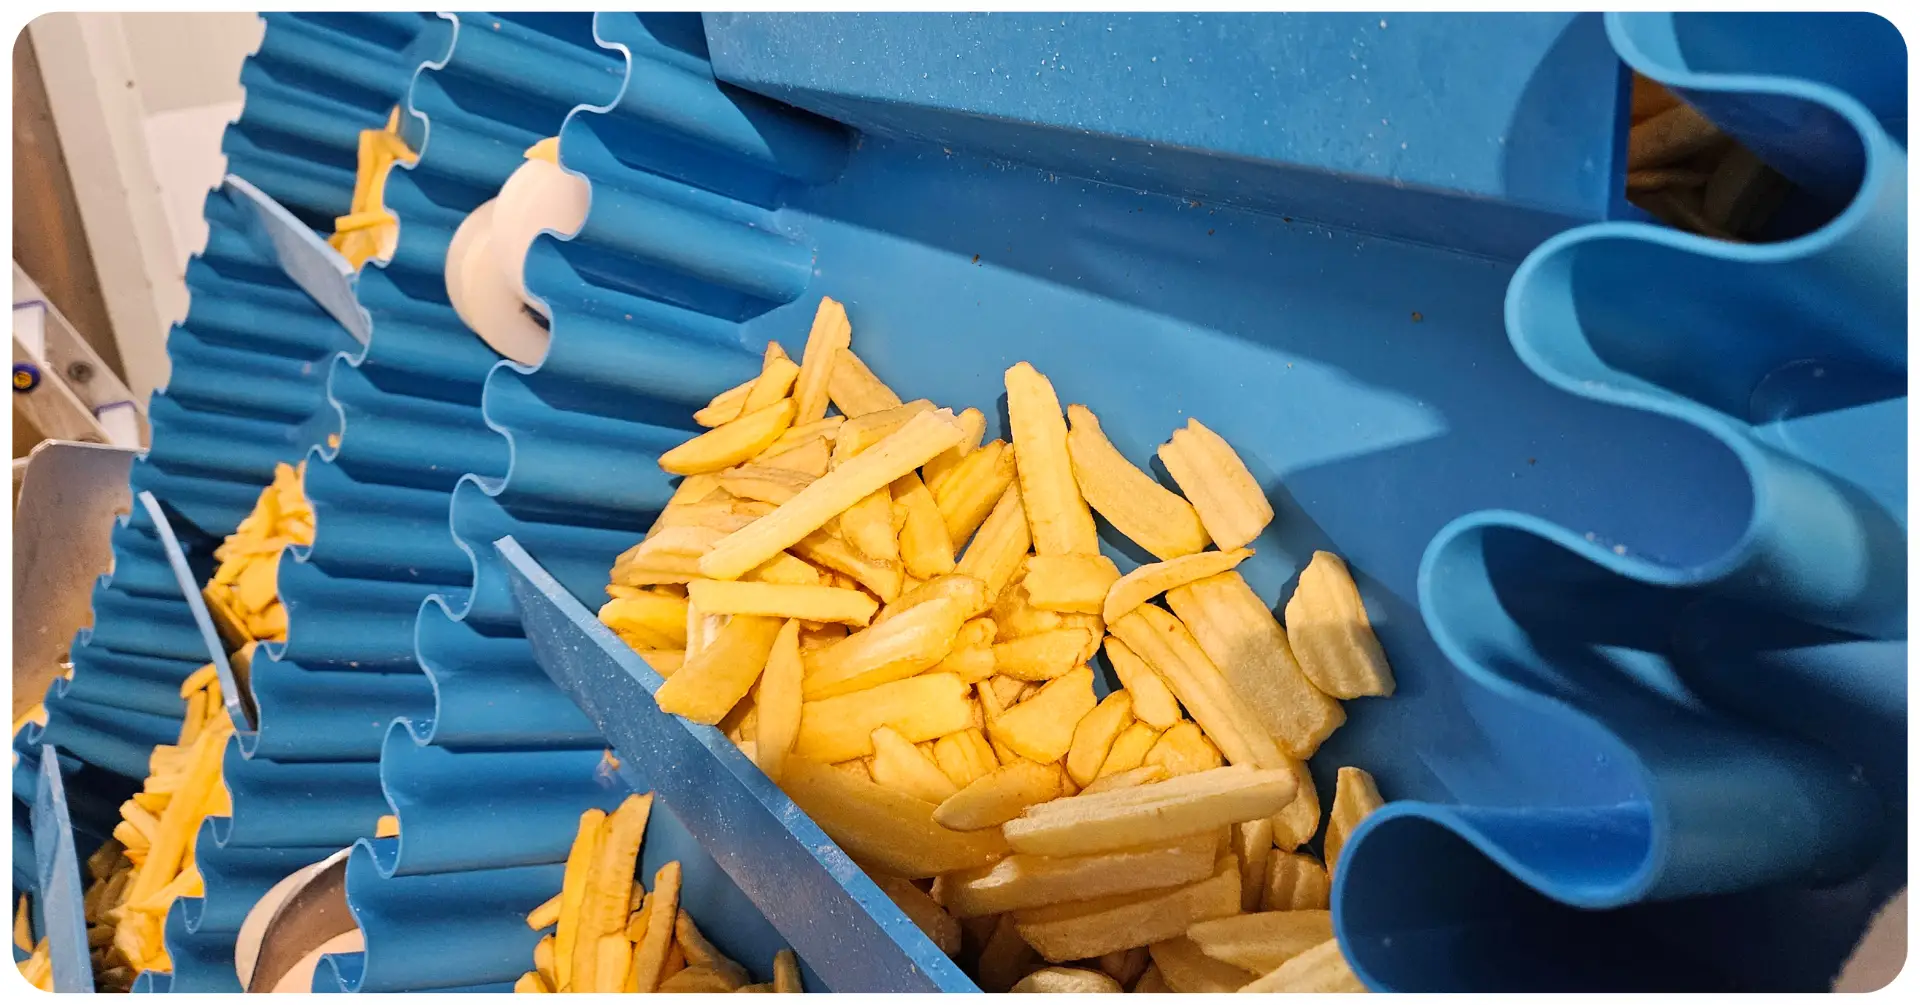
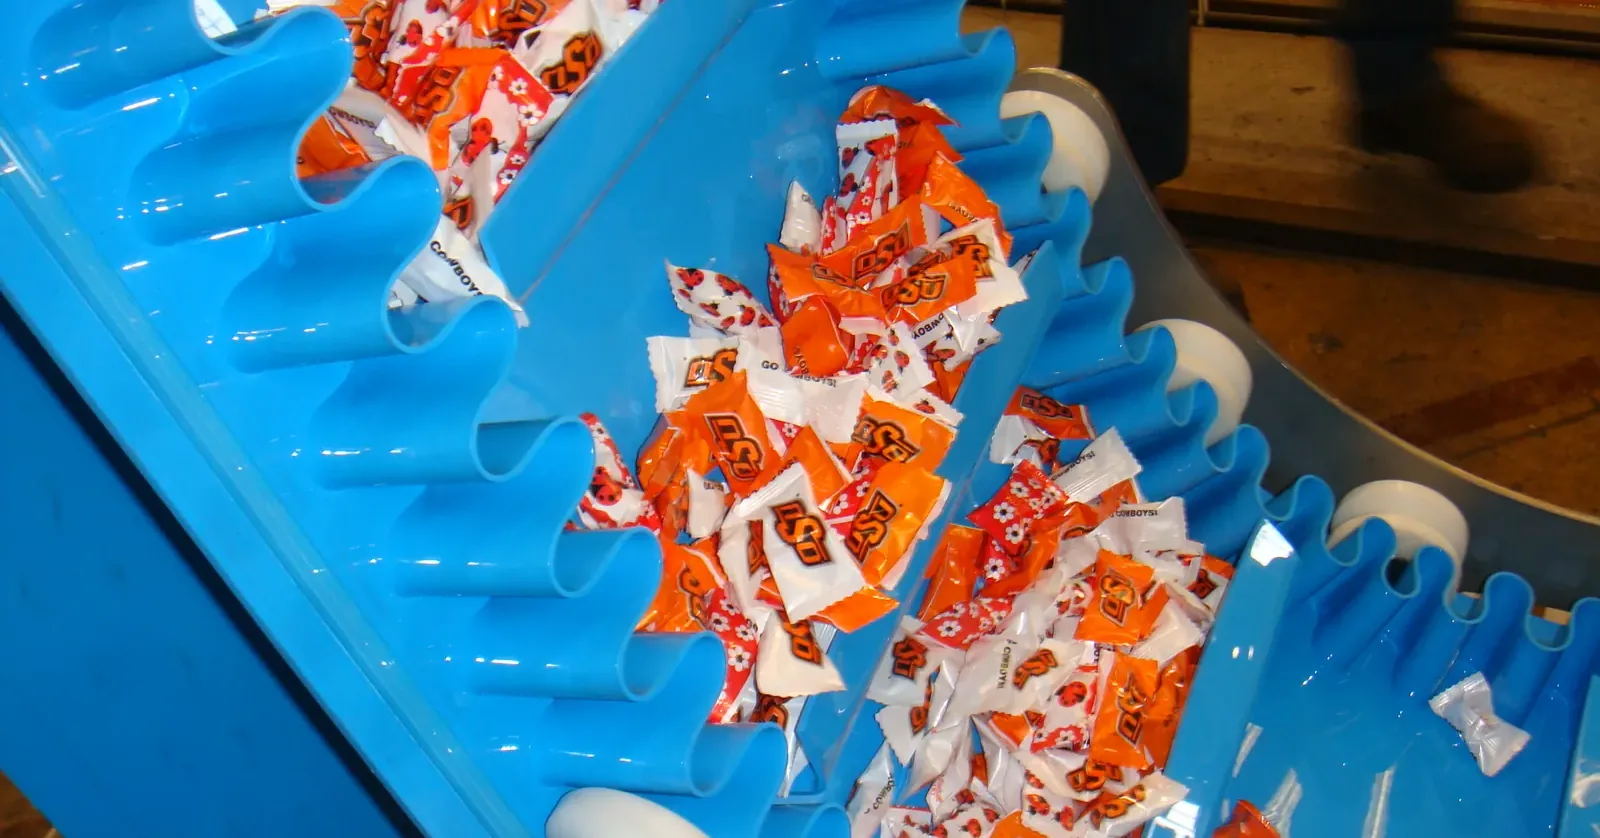
前述のとおり、衛生的なベルトに求められる要件はすべて同じではなく、重要な区分はハイリスクとローリスクです。実際のベルト仕様は、食品の種類よりもコンベヤの形状によって決まることが多く、Voltaは、コンベヤが水平型、トラフ型、エレベータ、センタードライブ、あるいは小径プーリーを使った狭い乗り継ぎ部であっても、衛生的な食品用途の圧倒的多数に対応できる選択肢を開発してきました。
Voltaの食品グレードベルトは、均質なPU構造によって衛生上の基本要件(内部に菌が潜む場所がないこと)を満たしたうえで、ベルトの形状と表面仕様を個々のラインに合わせられるため、あらゆる食品加工分野で採用されています。
自動組立、スライスライン、エンローバーなどを含む生産環境では、VプロファイルおよびRoundプロファイルベルトが、ワイヤーメッシュを含む他のシステムに代わる優れた衛生的選択肢となります。