Ein hygienisches Förderband ist ein offenes, für den Lebensmittelkontakt zertifiziertes Band, das so konstruiert ist, dass sich keine Bakterien festsetzen können und es chemische Reinigungszyklen übersteht. Zu den Standards gehören FDA, USDA und verschiedene europäische Vorschriften, darunter die Verordnung (EG) 1935/2004. Solche Bänder müssen wiederholte Audits bestehen, die zunehmend unter internationalen Regelwerken wie der GFSI vereinheitlicht werden, wo Konstruktionsstandards wie die EHEDG-Leitlinien als anerkannte Maßstäbe für Konformität gelten. Die maßgeblichen Konstruktionsprinzipien sind dreifach: Reinigbarkeit, Zugänglichkeit und Entleerbarkeit. Das bedeutet, Bereiche entlang des Bandlaufs und in seiner Nähe zu beseitigen, in denen sich Verunreinigungen ansammeln. Bei Bändern sind keine toten Winkel zulässig, wie sie in Modulsystemen vorkommen, und in Hochrisikobereichen keine freiliegenden Gewebeschichten. Homogene Elastomerbänder erfüllen diese Ziele, da sie in einem kontinuierlichen Extrusionsverfahren hergestellt werden – Bakterien können nirgendwo eindringen, da es weder Schichten noch Fugen gibt.
Neben dem Material des Grundbands tragen betriebliche Faktoren zur hygienischen Lebensdauer eines Bandes bei, darunter die mechanische Integrität (etwa kontrollierter Geradeauslauf und kein Schlupf), die Möglichkeit, in einem effizienten und kostengünstigen Zyklus desinfiziert zu werden, sowie die Beständigkeit gegenüber den Chemikalien, denen es bei verschiedenen Reinigungsverfahren ausgesetzt ist. Bemerkenswert ist, dass einer der wichtigsten Kostenvorteile homogener Materialien der deutlich geringere Bedarf an Chemikalien, Wasser, Wassertemperatur und Einwirkzeit ist; wie dies umgesetzt wird, erläutern wir später. Band- und Förderkonstruktion gehen Hand in Hand. Ein Band, das Lebensmittelreste festhält, und eine Fördererkonstruktion, in der sich Rückstände ansammeln und dann wieder in den Produktstrom gelangen, sind gleichermaßen problematisch. Die folgenden Abschnitte erklären, wie Sie jeden dieser Aspekte bewerten, bevor Sie ein Band für eine hygienische Lebensmittelumgebung spezifizieren.

Warum der Bandaufbau der Ausgangspunkt für Hygiene ist
Kontamination kann mehrere Ursachen haben: die ursprüngliche Konstruktion des Bandes oder Förderers, eine mangelhafte Verarbeitung der Materialien und der montierten Bandfördereinheit, falsche Bedienung oder unzureichende Wartung im Betrieb sowie (möglicherweise vermeidbarer) Verschleiß. Das Band oder der Förderer beherbergt den Erreger, die Reinigung erreicht ihn nicht, das Produkt nimmt ihn auf. Besonders kritisch wird dies, wenn eine lange Arbeitsschicht auf ein Produkt trifft, das innerhalb von Minuten oder Stunden verdirbt, sodass keine Zeit für zwischenzeitliche Reinigungen oder Desinfektionen bleibt. CIP wurde unter anderem entwickelt, um dieses Problem zu lösen, bringt aber eigene Probleme mit sich, etwa die Verteilung kontaminierenden Materials als Aerosol auf benachbarte Prozesse und Mitarbeitende. Auditoren sind darin geschult, die üblichen hygienischen Schwachstellen zu prüfen: gewebeverstärkte Bänder bei Nassreinigung, Kunststoff-Modulbänder, bei denen Biofilm die Scharnierstifte und profilierten Module besiedelt, und sogar manche thermoplastischen Bänder, auf die hohle Antriebszähne geschweißt werden, um sie zu billigen formschlüssig angetriebenen Varianten umzubauen.
Die Lösung für all diese Probleme ist in allen Hochrisikobereichen ein homogenes Band – ein Band, das in einem Stück aus lebensmitteltauglichem Elastomerpolymer extrudiert wird und keine inneren Grenzflächen aufweist, in die Flüssigkeit oder Bakterien eindringen könnten. Die lebensmitteltauglichen Bänder von Volta basieren auf diesem Prinzip: ein Material, ein Querschnitt, keine Schichten, kein Gewebekern und keine Module. Das Team, das den Konstruktionsstandard für eine hygienische Verarbeitungslinie festlegt, sollte bei der Bandauswahl eine einzige Frage stellen: Besteht das Band aus mehr als einem Material oder mehreren Teilen? Lautet die Antwort „nein“, hat das Band eine Hauptursache für Kontamination beseitigt und die Reinigung einfacher, schneller und kosteneffizienter gemacht.
An dieser Stelle wollen wir erläutern, was „homogen“ für ein Band im Zusammenhang mit „Hochrisiko“- und „Niedrigrisiko“-Bereichen bedeutet. Neben der oben beschriebenen Extrusion aus einem durchgehenden Elastomerpolymer gibt es mehrere Unterkategorien dieser Bänder. Bänder ohne weitere strukturelle Merkmale werden manchmal als monolithisch bezeichnet und sind die erste Wahl für Hochrisikobereiche {ohne ins Detail zu gehen: „Hochrisiko“ bedeutet, dass das Band mit Wasser gereinigt werden muss, während „Niedrigrisiko“-Bereiche lebensmitteltaugliche Bereiche sind, in denen kein Wasser und keine Flüssigkeiten zur Bandreinigung verwendet werden}. Es gibt drei weitere Optionen:
Aufgeschweißte Zähne für den formschlüssigen Antrieb. Sie sind hohl, was ein Risiko darstellt, sobald die Schweißnaht auch nur leicht nachlässt: Durch Kapillarwirkung füllen sie sich mit Wasser, das nicht ausgespült werden kann. Sie sind ein konstruktiver Kompromiss und finden sich häufig bei billigen Bändern.
Eingebettete Aramidcorde werden in manchen Bändern verwendet, damit weiche Materialien höhere Kräfte aufnehmen können. Sie eignen sich für Hochrisikobereiche, schränken aber die Tragfähigkeit des Bandes ein, da sie nicht über wenige Zehntelprozent hinaus vorgespannt werden können. Manche Hersteller setzen sie ein, um schwache Elastomere zu verstärken.
Unter die Extrusion geschweißtes Gewebe. Einzigartig bei Volta und geeignet für Niedrigrisikobereiche wie Verpackungslinien oder Bereiche ohne Nassreinigung (Seife, Milchpulver und einige Bereiche von Keks- und Gebäcklinien).
Die Standards, die „hygienisch“ in der Praxis definieren
Zu sagen, ein Band sei „lebensmitteltauglich“, ist eine Marketingaussage. Die makellose Kontaktfläche eines neuen beschichteten Gewebebands entspricht den geforderten Standards. Sie hält vielleicht nicht lange und fällt schon nach kurzer Zeit bei Audits durch, macht aber ein Projekt für eine Verarbeitungslinie billiger. Deshalb ist es entscheidend, „hygienische“ Bänder zu spezifizieren und nicht nur „lebensmitteltaugliche“. Dieser Unterschied ist in der Branche bekannt und bezeichnet ein Band, das dem von der Qualitätssicherung bewerteten Risikoniveau entspricht – noch bevor die Frage nach einem Reinigungs- und Desinfektionsprotokoll überhaupt aufkommt. Die EHEDG-Leitlinien, insbesondere Leitlinie 43 zu Förderern und Bändern, legen die Grundlage für ein Hygienic Design nach dem Stand der Technik fest, das Maschinenbauern und Lebensmittelverarbeitern Orientierung für eine korrekte Konstruktion bietet und es ihnen ermöglicht, sich sowohl sachlich als auch rechtlich gegen Probleme durch Kontamination abzusichern.
Mehrere Organisationen haben Pionierarbeit für eine bessere Betriebshygiene geleistet. Die beiden wichtigsten sind die EHEDG – European Hygienic Engineering and Design Group – und 3-A. Beide veröffentlichen Leitlinien zum Hygienic Design für die Lebensmittelsicherheit; die EHEDG gibt Leitlinien (wie oben erwähnt) sowie ein 2017 erschienenes Handbuch heraus, das ein sehr breites Spektrum an Themen abdeckt, die von den Leitlinienausschüssen noch nicht behandelt wurden.
Diese Organisationen gehen die Lebensmittelsicherheit „vom Hof bis auf den Teller“ an, statt allgemeine Vorschriften wie die Anforderungen von FDA, USDA und EG vorzugeben. Ihre Arbeit wird von den globalen Organisationen übernommen, die sich zur Festlegung von Benchmark-Standards für Konstruktion, Produktion und Audits unter der GFSI (Global Food Safety Initiative) zusammengeschlossen haben, die ihrerseits ihre wissenschaftliche Grundlage aus dem Codex Alimentarius bezieht. Diese Hierarchie arbeitet auf ein System hin, in dem alle lebensmittelverarbeitenden Betriebe angesichts immer virulenterer und chemikalienresistenterer Stämme von Lebensmittelerregern unter weitgehend vergleichbaren Bedingungen geplant und betrieben werden.
Die Materialien von Volta Belting verfügen über ein USDA Equipment Acceptance Certificate für die Fleisch- und Geflügelverarbeitung und ein separates für Molkereiprodukte sowie über die EU-Zertifizierung (1935/2004/EG, 10/2011/EG, REACH und zertifizierte Prüfungen auf Freiheit von Bisphenol A und Phthalaten).
Für Halal-zertifizierte Betriebe sind die Bänder von Volta zudem Halal-zertifiziert.
Bandmaterial und Chemikalienbeständigkeit unter realen Reinigungsbedingungen
Ein bestandenes Konformitätsaudit bei der Installation ist nicht dasselbe, wie drei Jahre täglicher Nassreinigung hygienisch zu überstehen. Klassische gewebebasierte Bänder sehen am ersten Tag makellos aus, doch unter dem Mikroskop ist die poröse Struktur, die bald Bakterien beherbergen wird, bereits erkennbar. Diese Mikrostruktur wird durch aggressive Reinigungsmittel immer gröber, bis sich Risse bilden und es sogar zur Delamination kommt. Verarbeiter sind verpflichtet, diese Bänder häufig zu wechseln, um einen Anstieg der Erregerbelastung im Produkt zu verhindern – was die Behauptung widerlegt, billige Bänder würden Geld sparen. Rechnet man die Kosten für den Wechsel durch externe Dienstleister und die Stillstandszeiten hinzu, werden sie schnell zu einer schlechten Investition und zugleich zu einem Risiko.
Thermoplastische Elastomere als Bandmaterial wurden von Volta eingeführt. Sie verbinden die Härte, die zur Beständigkeit gegen Oberflächenabrieb nötig ist, mit der Undurchlässigkeit von Extrusionen, die die Chemikalienbeständigkeit verleiht, um die Arbeitsbedingungen in nahezu allen Lebensmittelkontaktanwendungen zu überstehen.
Ein weiterer Aspekt hygienischer Bänder ist das zusätzliche konfektionierte Zubehör, das routinemäßig an Bändern angebracht wird (in manchen Bereichen der Lebensmittelverarbeitung bei bis zu 40 % aller Bänder). Die Qualität der Verbindung zwischen Stollen, Führungen oder aufgeschweißten Seitenwänden und die genaue Geometrie dieser Verbindung beeinflussen die Reinigbarkeit. Da Stollen von all diesen Elementen am stärksten ständigem Lebensmittelkontakt ausgesetzt sind, werden Volta-Stollen mit einem bestimmten Radius verschweißt, wie er in verschiedenen Konstruktionshandbüchern definiert ist.
Wie die Positive-Drive-Technologie die Hygienegleichung verändert
Klassische Förderbänder wurden nach dem Prinzip der Vorspannung konstruiert: Das Band wird über die Trommeln gespannt, damit das beladene Band nicht durchrutscht. Schlupf bedeutet, dass das Produkt nicht bewegt wird, und führt zu einer verheerenden lokalen Überhitzung des Bandes.
Die Vorspannung bringt jedoch eigene Probleme mit sich. Sie dehnt die Bandoberfläche und macht sie anfälliger für Schäden; sie prägt der Bandstruktur im Stillstand einen Radius ein und kann zu Rissen führen, wenn die Pausen zwischen den Einsätzen länger werden. Sie belastet Wellen und Lager, was jeden solchen Förderer wartungsintensiver macht; sie kann die erforderliche Motorleistung zum Ziehen der Last erhöhen, und in nasser Umgebung benötigt die Antriebstrommel möglicherweise einen Gummibelag oder zumindest eine Rändelung (beides verringert die Reinigbarkeit).
Die Positive-Drive-/SuperDrive-Technologie von Volta macht die Vorspannung überflüssig oder reduziert sie. Die Unterseite des Bandes hat extrudierte Zähne, die in eine verzahnte Antriebstrommel greifen. Das beseitigt die mechanische Belastung, die die Bandoberfläche schädigt, und verringert die Beanspruchung der rotierenden Elemente des Förderers. Super Drive läuft zudem selbstführend, sodass der Förderer ohne Führungssystem konstruiert werden kann, das ebenfalls gereinigt werden müsste – was die Reinigung vereinfacht. Das geringe Gewicht des Materials (ein 3 mm dickes Band reicht häufig aus, um ein 8 mm dickes Modulband zu ersetzen) vereinfacht die Fördererstruktur, da ein schlankeres Förderbett ohne zusätzliche Streben und andere Elemente zur Unterstützung von Band und Last möglich ist. So spart der gesamte Förderer nicht nur Zeit bei der Reinigung, sondern wird auch reinigungsfreundlicher, zugänglicher und behindert eine effiziente Entleerung weniger – er erfüllt damit alle drei Hygienic-Design-Prinzipien und macht zugleich den Bau des Förderers günstiger.
Zusammengefasst sollte die Betriebsleitung insbesondere bei der Inbetriebnahme einer neuen Linie (aber auch beim einfachen Bandwechsel) viele weitere Faktoren berücksichtigen, bei denen ein homogenes Band Einsparungen bringt: Dauer der Reinigungszyklen, gesamte Reinigungskosten, gewonnene Produktionszeit, Abwasserkosten, weniger Bandwechsel und mehr. Der Bandpreis pro Quadratmeter ist kein Maßstab für Wert oder Kosteneffizienz.
Voltas Fallstudie zur Reinigung in der Tiefkühlkostbranche ist einer von vielen Praxisberichten, die erhebliche Einsparungen belegen, wenn thermoplastische Bänder anstelle klassischer Förderlösungen eingesetzt werden.
Das Band an die Anwendung anpassen: Lebensmittelsegmente und ihre Hygieneanforderungen
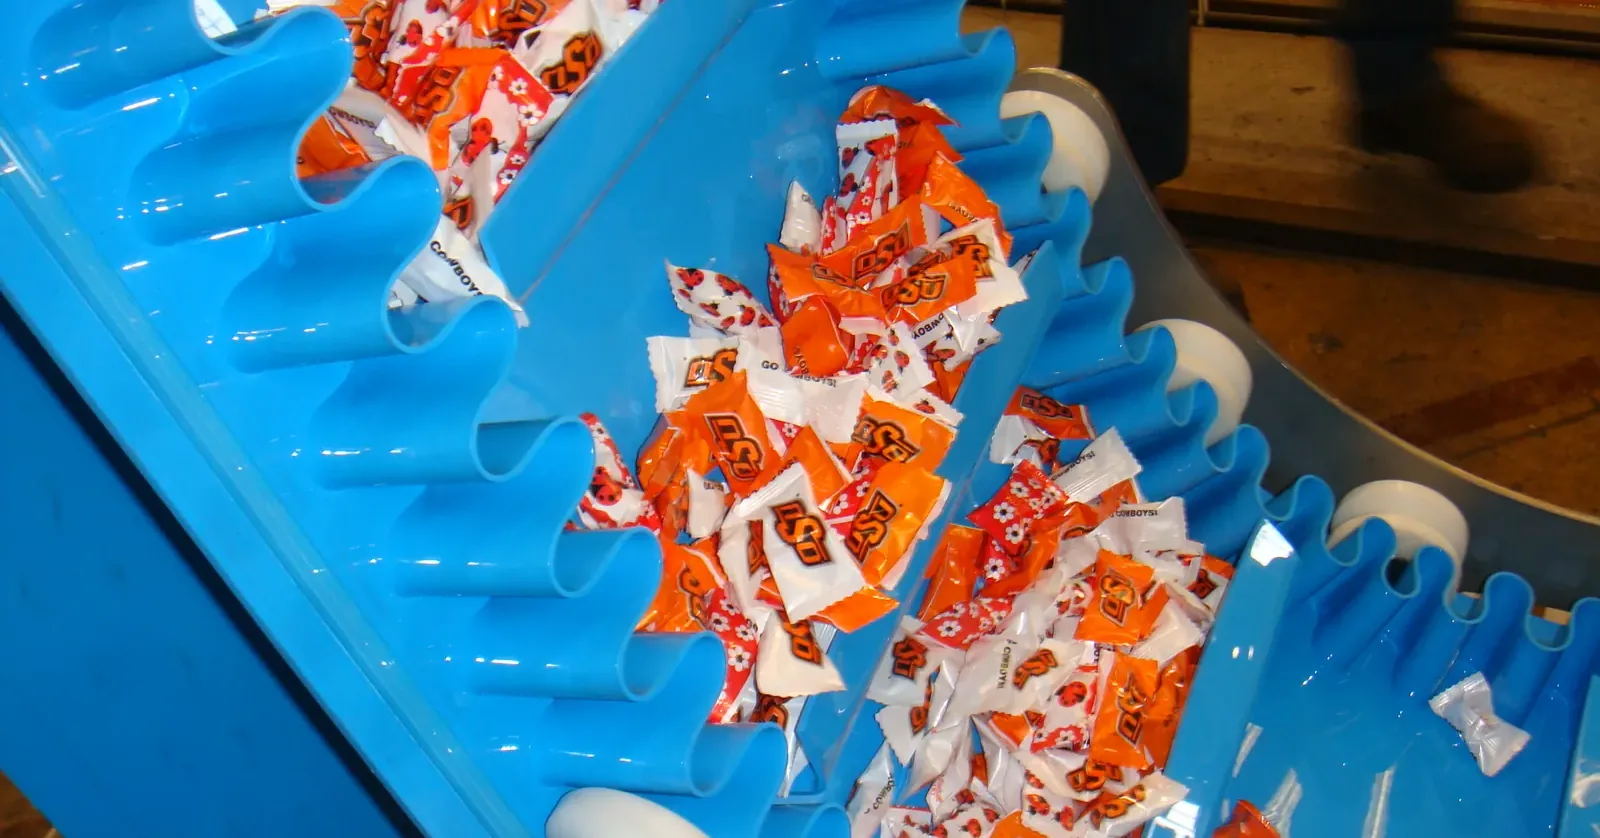
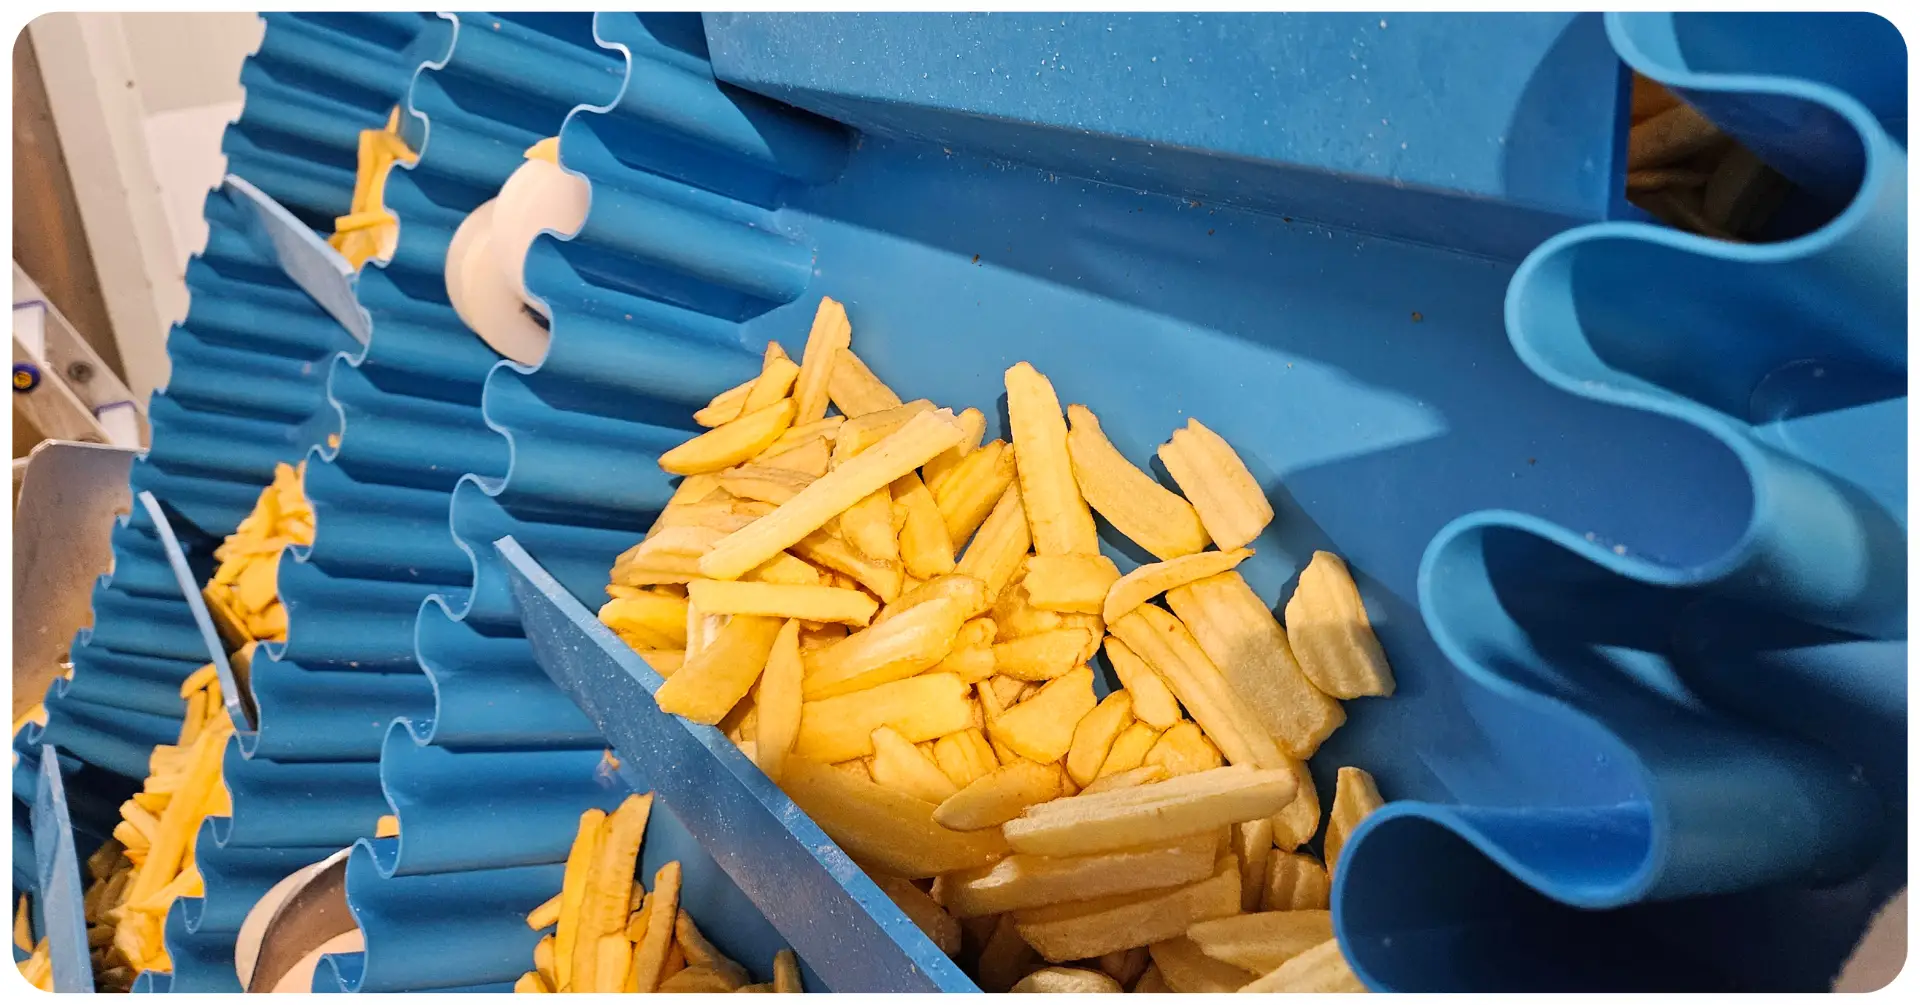
Wie bereits erwähnt, sind nicht alle Anforderungen an hygienische Bänder gleich, und die wichtigste Unterscheidung ist die zwischen Hochrisiko- und Niedrigrisikobereichen. Die eigentliche Bandspezifikation hängt meist mehr von der Fördergeometrie als von der Lebensmittelart ab, und Volta hat Optionen für die überwiegende Mehrheit hygienischer Lebensmittelanwendungen entwickelt – ob die Förderer horizontal, muldenförmig, als Elevatoren, mittig angetrieben oder mit schmalen Übergaben über kleine Trommeln ausgeführt sind.
Die lebensmitteltauglichen Bänder von Volta werden in allen Segmenten der Lebensmittelverarbeitung spezifiziert, weil ihr homogener PU-Aufbau die grundlegende Hygieneanforderung erfüllt – keine inneren Schlupfwinkel für Keime – und anschließend Bandgeometrie und Oberflächenspezifikation an die jeweilige Linie angepasst werden.
Für Produktionsumgebungen mit automatisierter Montage, Schneidlinien oder Überziehanlagen sind Bänder mit V- und Rundprofilen gute hygienische Alternativen zu anderen Systemen, einschließlich Drahtgeflechtbändern.