Lebensmittelhersteller setzen auf Becherelevatoren, um Schüttgut-Zutaten sicher und effizient von einer Verarbeitungsstufe zur nächsten zu befördern. Herkömmliche Becherelevatorsysteme bringen jedoch häufig Probleme in Bezug auf Hygiene, Wartung und Zuverlässigkeit mit sich. Die formschlüssig angetriebenen Becherelevatorbänder von Volta bieten eine sauberere, wartungsärmere Alternative, die speziell für Umgebungen der Lebensmittelverarbeitung entwickelt wurde.
1. Was ist ein Becherelevator?
Ein Becherelevator ist ein senkrechtes Fördersystem, das Schüttgüter zwischen verschiedenen Ebenen innerhalb eines Verarbeitungsbetriebs transportiert. Das System besteht aus Bechern, die an einem Band oder einer Kette befestigt sind und das Material kontinuierlich nach oben befördern, bevor sie es in der gewünschten Höhe abwerfen.
Becherelevatoren werden häufig für den Transport folgender Produkte eingesetzt:
- Getreide und Körner
- Kaffeebohnen
- Teeblätter
- Kakaopulver
- Salz
- Zucker
- Snacks
- Trockene Zutaten
- Tiefkühlprodukte
- Andere rieselfähige Schüttgüter
Herkömmliche Becherelevatoren können je nach Anwendung nur aus senkrechten Abschnitten bestehen oder horizontale Aufgabe- und Abwurfabschnitte umfassen. Sie sind in der Lebensmittelverarbeitung weit verbreitet, da sie die Stellfläche optimal nutzen und zugleich eine hohe Förderleistung bieten.
2. Warum hygienische Becherelevatorbänder in der Lebensmittelverarbeitung wichtig sind
Konventionelle Becherelevatoren bieten zwar einen hervorragenden Durchsatz, können aber zu den am schwierigsten zu reinigenden und zu wartenden Anlagen gehören.
Herkömmliche Ketten- und Reibbandsysteme leiden häufig unter:
- Produktablagerungen an Ketten und mechanischen Bauteilen
- Genieteten oder verschraubten Bechern, die Spalten bilden, in denen sich Bakterien festsetzen
- Schwierigem Zugang für die Reinigung in geschlossenen Elevatorgehäusen
- Hohem Wartungsaufwand durch verschlissene Ketten oder gelöste Becher
- Längeren Stillstandszeiten bei Reinigung und Reparaturen
- Größeren Motoren und höherem Energieverbrauch
- Übermäßigem Betriebslärm
Diese Probleme erhöhen die Hygienerisiken und verursachen unnötige Wartungskosten.
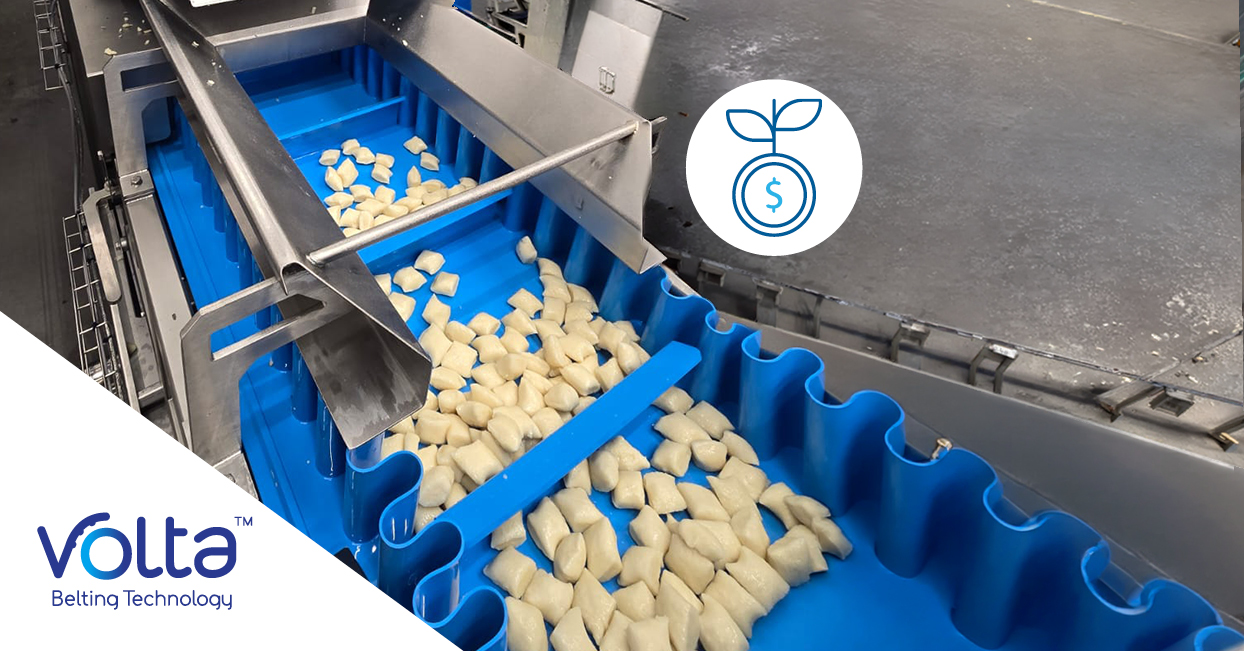
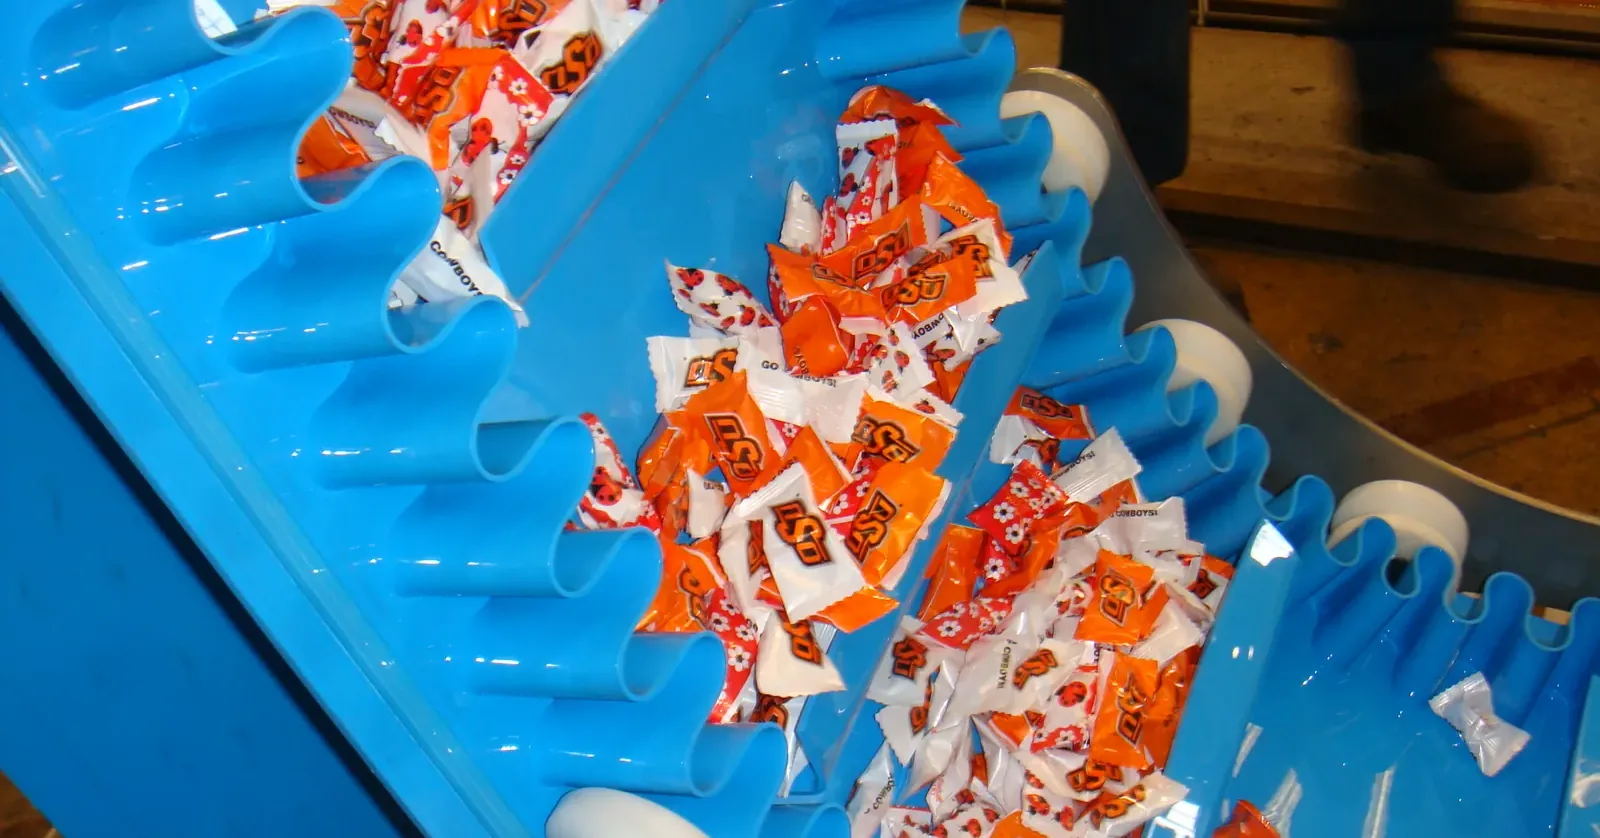
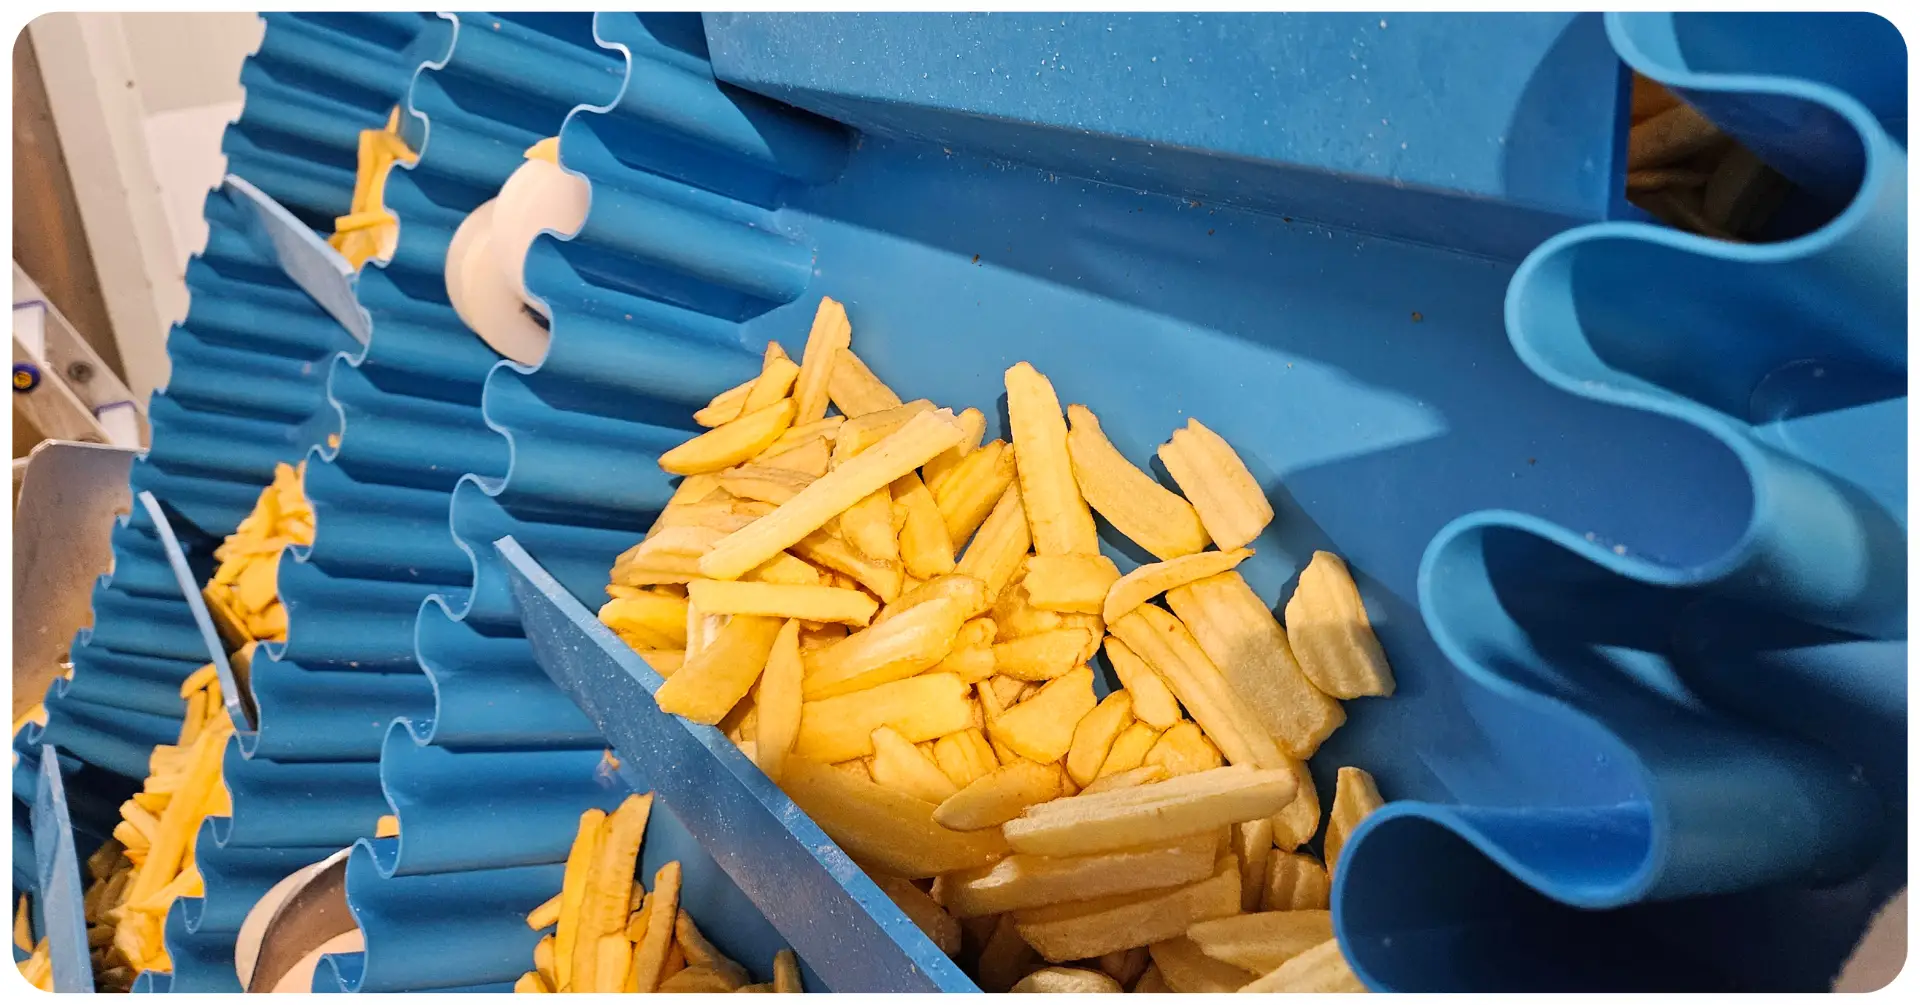
Die formschlüssig angetriebene Elevatorbandtechnologie von Volta wurde speziell entwickelt, um viele dieser typischen Probleme zu beseitigen. Statt separater, am Band befestigter Becher verwendet Volta integrierte Schaufelstollen und aufgeschweißte Seitenwände, die eine glatte, hygienische Förderoberfläche bilden, die:
- leicht zu reinigen ist
- Produktablagerungen widersteht
- wartungsarm ist
- für kleinere Antriebsmotoren ausgelegt ist
- für ein breites Spektrum an Fördergeschwindigkeiten geeignet ist
- sich an Z-Förderer oder senkrechte Elevatorkonfigurationen anpassen lässt
Das Ergebnis ist eine Förderlösung, die die Lebensmittelsicherheit unterstützt und gleichzeitig die betriebliche Effizienz steigert.
3. Materialien der Volta-Becherelevatorbänder
Volta stellt homogene thermoplastische Bänder her, die ohne Gewebeschichten auskommen, das Kontaminationsrisiko senken und zugleich eine hervorragende Haltbarkeit bieten.
Polyurethan (PU)
PU-Bänder von Volta sind ideal für die meisten Anwendungen in der Lebensmittelverarbeitung, bei denen Haltbarkeit, Abriebfestigkeit und Hygiene entscheidend sind.
Empfohlen für:
- Fleisch
- Geflügel
- Fisch und Meeresfrüchte
- Backwaren
- Molkereiprodukte
- Tiefkühlkost
- Snackherstellung
Vorteile:
- Hervorragende Verschleißfestigkeit
- Überlegene Hygieneeigenschaften
- Einfache Reinigung
- Konformität mit FDA- und EU-Lebensmittelvorschriften (je nach Bandspezifikation)
Polyethylen (PE)
PE-Bänder bieten eine herausragende Chemikalienbeständigkeit und gute Eigenschaften bei niedrigen Temperaturen.
Ideal für:
- Tiefkühlkost
- Obst und Gemüse
- Umgebungen mit chemischer Nassreinigung
- Aggressive Reinigungsverfahren
Vorteile:
- Hervorragende Antihaft-Eigenschaften
- Geringe Feuchtigkeitsaufnahme
- Hohe Chemikalienbeständigkeit
4. Kapazität, Becherabstand und Antriebsoptionen
Jede Becherelevator-Anwendung erfordert eine Abwägung zwischen Durchsatz, Produkthandhabung und verfügbarem Einbauraum.
Das formschlüssige Antriebssystem von Volta ermöglicht es Ingenieuren, die Kapazität durch die Anpassung mehrerer wichtiger Variablen zu optimieren:
Durchsatzkapazität
Die tatsächliche Förderleistung wird bestimmt durch:
- Schüttdichte des Produkts
- Bandgeschwindigkeit
- Füllungsgrad
- Stollenabmessungen
- Stollenabstand (Teilung)
Statt sich allein auf die Bechergeometrie zu verlassen, ermöglicht das Schaufelstollen-Design von Volta eine flexible Kapazitätsoptimierung je nach Anwendung.
Becher- (Stollen-)Abstand
Der richtige Stollenabstand trägt dazu bei, die Produktfüllung zu maximieren und das Zurückrollen des Produkts zu minimieren.
Zu den Variablen gehören:
- Stollenhöhe
- Stollenteilung
- Abmessungen der Schaufellippe
- Förderwinkel
- Produkteigenschaften
Jede Anwendung kann so ausgelegt werden, dass der gewünschte Durchsatz erreicht wird und empfindliche Produkte geschützt bleiben.
Vorteile des formschlüssigen Antriebs
Im Gegensatz zu herkömmlichen reibschlüssig angetriebenen Becherelevatoren bieten die Positive-Drive-Systeme von Volta:
- Keinen Bandschlupf
- Geringere Bandspannung
- Kleinere Motoren
- Weniger Wartung
- Besseren Geradeauslauf
- Längere Lebensdauer