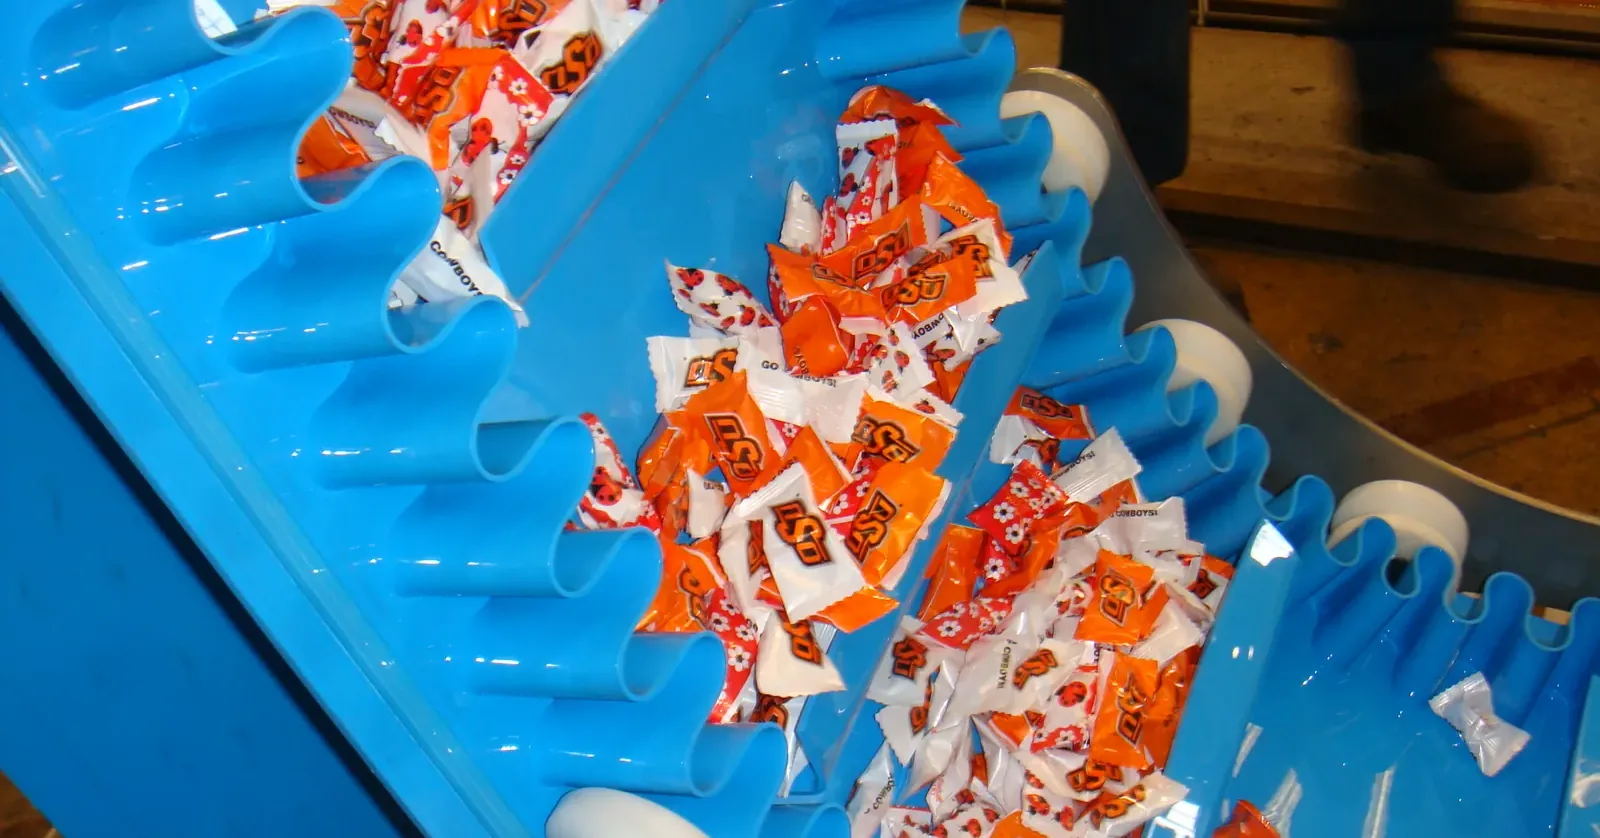
桟(フライト)付きベルトコンベヤ(注:「フライト」と「桟」は同じ意味で使われます。本記事では以降、一貫して「桟」を使用します)は傾斜面で機能し、平ベルトではしばしば解決できない問題を解決します。Voltaの桟付きベルトは、高周波溶着で桟を取り付けた均質ベルトです。主な用途は、製品の流れを制御するには急すぎる上り・下りの傾斜で製品を搬送することです。そのほか、切断やポーショニング中にポーションを所定の位置に保持する、汚染を防いだり次工程への原料到着を調整したりするために製品の流れを分離する、包装ラインで製品を区切るといった用途があります。
桟とは、ベルト幅の全体または一部にわたって障壁を形成するプロファイルで、適合する素材で作られ、ベースベルトに接着または溶着されます。これにより製品を保持する間欠的な空間が生まれ、製品の逆戻り(ロールバック)を防ぎます。コンベヤの傾斜が約30度を超える場合、通常は桟付きベルトが使用されます。
均質な一体型ベルトの場合、桟は、その高さと製品荷重に適した厚さの均質熱可塑性素材から加工されます。通常は高周波溶着で取り付けられ、よく設計された金型と組み合わせることで、ベースベルトとの接合部に細菌が蓄積しうる目に見える継ぎ目のない、洗浄しやすい滑らかなRが形成されます。洗浄時に汚れを洗い流すには3 mmのRが適しています。均質素材本来の柔軟性と相まって、HF溶着は所定の荷重を支えるのに十分な強度を持ち、他のプラスチックベルトで繰り返し発生する損傷である桟の脱落のリスクがありません。桟の脱落は機械的な故障であると同時に衛生上のリスクでもあり、折れた桟が気づかれないまま製品の流れに入り込む可能性があります。
桟の高さとピッチは製品の処理量に合わせて変えることができ、製品のかさ密度に基づいて確実に計算・設計できます。桟の形状の仕様を誤ると、コンベヤ全体が加工業者のニーズに合わない設計になる可能性があります。また、加工業者とそのアドバイザーが意識していれば、将来の成長も考慮に入れることができます。さらに、桟に過負荷がかかると製品やベルトの損傷につながり、食品の安全性が損なわれるおそれもあります。
逆に、計算を行わずに桟の設計が過剰仕様になると、コンベヤが不必要に高価で十分に活用されず、投資、電力、床面積が無駄になります。本記事では、桟付きベルトが適切な解決策となる場面、正しく仕様決定するために必要なこと、そして安全で耐久性のある桟付きベルトと、解決する以上の問題を生み出すベルトとを分ける加工基準について説明します。
平ベルトが傾斜で機能しない理由
平ベルトは、水平面や小さな傾斜角であれば、ほとんどの製品を静止状態に保つのに効果的です。しかし、角度が製品の耐えられる限界を超えると、重力に負けて製品が動くベルト上を滑り落ち始めます。これは、滑りやすい製品(大型の魚など)や丸い製品(生のデーツやベリー類など)で起こることがあり、高速で動く水平ベルト上でさえ後ろに滑ることがあります。他の製品では、ごく緩やかな傾斜でも逆戻りが起こることがあります(ジャガイモなど)。その結果、製品がテール側で滞留したり、コンベヤから完全に落下したりします。これにより次工程への供給が途切れ、処理量が不安定になります。滞留は過負荷によるベルトの故障を引き起こすこともあり、製品が望ましくない場所、つまり床や、さらに悪いことにコンベヤ内部やベルト経路に入り込むことがあります。
ポーショニングライン
ポーショニング、分離、包装ラインでは、同じ問題が別の形で現れます。平ベルトはすべてを同じ速度で動かし、間隔を調整するものがありません。ラインが計量済みポーションの計量充填システムや包装システムに供給する場合、ポーション間に物理的な間隔を保つことで工程を補助し、スピードアップできます。縦型製袋充填機(VFFS)は、充填機の下から分離・シールされた袋を排出し、その袋は多くの場合、桟付きの小型下りコンベヤで次の箱詰め工程へ送られます。桟は製品の損傷を防ぎ、流れを調整します。
食肉処理場で使われる別の例では、食肉が人の消費に適しているか検査される間、内臓や臓器のセットを分離した状態に保ちます。ベルト上で臓器のセット同士を確実に分離しなければ、不適合のセットがその時点でコンベヤ上にある他の臓器と混ざって汚染し、すべてが廃棄されることになるため、この方法により貴重な副産物を守ることができます。
桟は、ベルトと一体化した物理的な障壁を作るだけで、上記のすべての問題を解決します。誤って桟なしで発注されたベルトは機能しませんが、桟の設計変数を考慮しないことで起こる不具合も数多くあります。前述のとおり、高さ、ピッチ、厚さのすべてが関係しており、熱可塑性ベルトを選ぶことで、桟の機械的・衛生的信頼性は大きく向上します。
補足として、重い荷物を持ち上げようとする際によく不具合が起こります。食品加工で最も一般的な例は25 kgの冷凍ブロックの搬送です。これは布ベースベルトでは対応できず、モジュラーベルトでは壊滅的な損傷を受ける課題です。熱可塑性ベルトはガセット(補強リブ)で荷重を支えることができますが、これも正確な計算とエンジニアリングによる解決を要する設計パラメータのひとつです。
桟の形状が性能を決める仕組み
桟の主な設計要素は、高さ、長さ、ピッチ、形状です。新しいエレベータを導入する場合は、既存ベルトを交換する場合よりも代替案を設計する自由度が高いことが多くあります。それでも、更新でも多くの場合性能を向上させることができ、要件を慎重に評価し、交換が必要なベルトがどこで期待に応えられなかったのかを検討すべきです。Voltaの桟付きベルトは衛生性と寿命を即座に向上させますが、多くの場合、専門的な技術的知見と設計の見直しによって全体的な性能をさらに高めることができます。以下の説明の大部分は新設コンベヤに関するものです。
正しい設計には、コンベヤの角度、製品のかさ密度(簡単に言えば、1立方メートルあたり何kgか)、流れがほぼ一定であること(断続的なバッチ供給ではないこと)の確認、そして工程やコンベヤの設置スペースから生じうるベルト速度などの制約条件の評価といった基本情報が必要です。
一般に、可変パラメータの組み合わせのうち複数が許容できる設計になり得ます。目的はシンプルで、所定の時間内に1つまたは複数の製品を所定量搬送することです。選択肢を比較する際は、ベルトのコストとコンベヤ全体のコストの両方を検討すべきです。場合によってはコンベヤのコストにも影響が及ぶためです。
まず、変えられないパラメータ、主に製品のかさ密度と、おそらく傾斜角度を確定します。(小さな例外として、設置場所に余裕があり、新しいエレベータの基部を目標の排出点に近づけたり遠ざけたりできる場合があります。コンベヤの基部を排出点に近づけるとコンベヤが短くなり安価になる可能性がありますが、傾斜が急になることで桟の充填量が減って搬送能力が低下し、所定の荷重によるベルト全体の負担も増加します。)以下の桟設計に関する簡単な説明からわかるように、同じ用途でも設計の違いがコンベヤの設計に影響することがあります。
コンベヤのすべてのベースベルトには、定められた「最小プーリー径」があります。これはベルト速度、周囲温度、製品温度の影響を受けることがあります。
ベルト速度は変数であることが多いですが、食品加工のエレベータの大半は毎分15~25メートルの速度で稼働しています。これらの速度は常温では熱可塑性ベルトに影響しませんが、低温環境ではより大きなプーリーが必要になる場合があります。冷却環境や冷凍環境でベルトを高速で稼働させる場合、通常は常温で平均的な速度の場合よりも大きなプーリーが必要になります。
コンベヤで異なる製品を搬送する場合は、各製品のかさ密度とコンベヤ上での予定時間当たり処理量に基づいて、製品ごとに個別に計算すべきです。ただし、予定処理量がすべての製品で同一の場合(例:製品の種類にかかわらず1,000 kg/時)、かさ密度が最も低い製品を基準に桟のパラメータを決定します。この製品が最も大きな桟間容積を必要とするためです(「安息角」が大きく異なる場合は小さな例外があり得ます。この用語については後で詳しく説明します)。
桟の主な変数は、厚さ、高さ、長さ、ピッチ(2つの桟の間隔)です。
前述のとおり、厚さは桟の高さと想定される製品荷重に関係します。
ベルトに桟を溶着すると、使用できる「最小プーリー径」が大きくなり、コンベヤ全体のコストに影響します。ただし、桟の高さ、長さ、ピッチを変えても、この要件は変わりません。
以上のガイドラインを理解したうえで、次のような構想があると仮定しましょう。かさ密度と必要な時間当たり処理量がわかっている製品、所定の傾斜角度、そして推定ベルト速度です。コンベヤがすぐに陳腐化しないよう、今後数年間に見込まれる増加分を処理量に加えておくのが賢明です。
次に、必要な処理量を実現する桟の高さ、長さ、形状、ピッチを決める必要があります。どの場合でも、複数の設計が成立します。例えば、広いピッチで配置した高く長い桟と、より狭い間隔で配置した低く短い桟を比べてみてください。
何が最適かを評価するには、製品に関連する2つのパラメータ、すなわち安息角(前述)と推定「充填率」を考慮する必要があります。
この2つのパラメータはある程度関連しています。安息角とは、ばら物がそれ以上積み上がらずに崩れ、両側に斜面を残す角度のことです。比較すると、小麦や大麦などの穀物は21~22°で崩れますが、粘り気のあるブラウンシュガーは60°近くに達し、各桟が保持できる容積を増やします。充填率とは、ある桟の最大容積の何パーセントが満たされるかについての経験に基づく推定値です。同じピッチとベルト速度で高い桟と低い桟を比べると、高い桟の充填率のほうが低くなり、理由もなく大きな桟のコストを負担していたことになるかもしれません。桟の高さを上げても、実際の処理量が増えるとは限りません。幅の広いベルトに長い桟を付けることで処理量が増え、供給が広く分散している場合はより効率的になることもありますが、コンベヤとベルトの両方が広くなります。桟の間隔が狭すぎると、特定の製品では桟が最大まで充填されなかったり、ベルト速度のために十分な充填時間が確保できなかったりすることがあります。逆に、ある程度の分離が必要な壊れやすい製品では、桟を多くするほうが好ましい場合もあります。
場合によっては、特に幅の広いベルトでは、桟を列ごとに隙間を空けて溶着することがあります。これにより、リターン側でベルトを所定の位置に保持する選択肢が増えます。
これらの変数を綿密に考えられたモデルで組み合わせることで、効率を最大化し、コンベヤとベルトのコストを最小化する必要があります。
桟の形状も、必要な処理量を満たすのに役立ちます。「スクープ」桟は先端が曲がったリップを持ち、約20%多くの製品を保持できます。約60°を超える傾斜で一般的に用いられ、75°を超える傾斜では多くの場合ほぼ必須となります。傾斜が非常に急なため桟1枚あたりの搬送容積は少なくなりますが、「スクープ」形状による追加容積が処理量を補い、急な上昇で製品がこぼれないようにします。
最後に、前述のとおり、滑りやすい製品や球形に近い製品は水平ベルト上でも転がり戻ることがあります。このような場合、製品をベルトに沿って押し進めるためのプロファイルを追加できます。Voltaの「Crescent Top」のような一部の押出表面テクスチャは、追加部品を溶着せずにこれを実現できます。それ以外の場合はプロファイルを溶着し、一般的な選択肢としてシェブロンパターンを形成するVプロファイルがあります。
Voltaは、既存ベルトの再構成や新しいコンベヤの設計についてコンサルティングを提供しています。
素材と加工:安全な桟とリスクのある桟を分けるもの
食品安全の観点から、桟は食品接触面です。そのため、日常的に食品と接触するあらゆる素材と同様に、EUの食品接触材料規則EC 1935/2004およびFDAの食品接触適合要件が適用されます。これは形式的な問題ではなく、桟の「加工」、つまり取り付け作業がハイジェニックデザインの厳格な要件の対象となることを意味します。
加工には、桟に選ぶ素材とベースベルトへの接合方法の両面で、多くの落とし穴があります。
桟は単一素材で作られ、布を含んではなりません。加工痕や切断時のバリのない、滑らかに仕上げられた縁を持つべきです。
接着剤でベルトに貼り付けた桟は化学的な接合であり、継続的な荷重とそれに伴う屈曲によって時間とともに弱くなります。使用前の新品状態であっても、このタイプの桟は毛細管現象によって病原体が接合部に侵入する可能性があるため、衛生上のリスクをはらんでいます。高周波溶着した桟であっても、金型の形状が不完全であれば、桟の基部に衛生的なRは形成されません。一見取るに足らない目に見える継ぎ目も、細菌にとっては障害になりません。大腸菌の幅は約1ミクロンで、サルモネラ菌やリステリア菌はさらに細く、製品に含まれる水分やベルトの洗浄に使う水の助けを借りて、あらゆる不完全な箇所に潜むことができます。加工用金型が桟を完璧に溶着しても、このRが形成されなければ、ベースベルトに隣接する桟の根元は「デッドゾーン」となり、洗浄液が汚れを洗い流すのに十分な壁面せん断応力を得られません。ハイジェニックデザインに関するEHEDGガイドラインは、十分なRの一般的な定義としてR3 mmを示しています。Voltaの桟加工はこのルールに基づいています。
まとめると、Voltaの桟付きベルトへのアプローチは、専用機械で均質素材から桟を切り出し、接着剤を使わず、継ぎ目に欠陥がなく、閉じ込められた食品残渣が病原体の温床となるデッドゾーンもない状態で、ベースベルトに衛生的に接合することで、加工に伴うリスクを排除します。興味深いことに、ある加工施設で最近リステリア菌を検出できなかった事例を受けて、USDA-FSISは食品接触面における拭き取りサンプリングの強化を発表したばかりです。正しく設計されたベルトを使用することは保険ではなく、必須事項なのです。
桟設計のもうひとつの側面は機械的安定性です。Voltaは荷重と力を計算し、通常の使用で外れない桟を選定します。これはモジュラーベルトの桟にとって重大な故障ポイントであり、桟の破片が日常的に脱落し、多くの場合気づかれないまま製品の流れに入り込むことが確認されています。モジュラーの桟に使われる硬く剛性の高いプラスチックは衝撃や荷重に適しておらず、最近の学術研究では、プラスチックの継続的な摩耗によって病原体を運ぶマイクロ粒子やナノ粒子が製品の流れに混入しうるという、もうひとつの憂慮すべき結果が指摘されています。モジュラーベルトは特にその傾向が強く、十分な耐摩耗性を持たない他のプラスチックベルトも同様です。
Voltaの食品グレードベルトは全製品でFDA適合とEU食品接触認証を取得しており、その適合性は同じ均質構造の一部である桟にも及びます。また、耐摩耗性試験(DIN 53516)も実施されており、他のすべての熱可塑性ベルトを上回る性能を示しています。
適切な桟付きベルトの仕様決定:本当に重要なチェックリスト
適切な桟付きベルトの設計は、加工方法を決める前に検討すべき、明確なパラメータのリストに集約されます。
要点をまとめると、製品は、投資を正当化し、ライン上のコンベヤの前後でボトルネックを防ぐのに十分な時間当たりの量で、清潔かつ効率的に搬送されなければなりません。側方やベルト下へのこぼれなしに、できるだけ多くの原料を排出できる必要があり、ハイジェニックデザインの3つの基本原則である洗浄性、アクセス性、排水性に可能な限り準拠すべきです。
前述のとおり、最初の段階は制約条件を評価し記録することです。既存設備の更新では設計変更が一切できない場合もありますが、新しいエレベータであれば自由度が高くなります。先に説明したパラメータを検討した後、重要となるのは、ベルトへの荷積みを確実に行えるよう原料の流れと投入部の設計を評価すること、そして桟への衝撃の影響を見極めることです。
最後に、粘着性のある製品を搬送する場合など、テクスチャ加工されたベルトとテクスチャ加工された桟が全体的な解決策の一部になることもあります。
本記事で詳しく扱わなかったテーマ(かさ密度や処理量が主な問題ではないもの)として、ベルトで重い荷物を持ち上げなければならないケースがあります。これは一般的に個別の原料ブロックです。Voltaは40 kgの冷凍ブロックでさえ傾斜搬送するソリューションを持っており、当社独自のエンジニアリングソリューションは品質と効率の面で他に類を見ません。これは、Voltaが衛生性と機械的卓越性において業界最高水準を定めていることを示しています。
より重い荷物では、Voltaのポジティブドライブベルトが真価を発揮し、ベルトのスリップをなくし、消費電力の少ないモーターの使用を可能にします。
Voltaの溶着・加工ツールは桟付きベルトの接合に対応しているため、生産現場での交換時に時間のかかるシャフトの分解が不要です。適切に訓練された保守チームなら、桟付きベルトを現場で最短時間で取り付けることができます。食品加工施設は、繁忙期や稼働率の高い時期には24時間体制で稼働し、計画的な保守ができないため、これは重要です。故障は当然ながら稼働中に起こるものであり、ダウンタイムを1時間でも削減できれば貴重な資源となります。