Au cours des dernières décennies, une grande partie du monde a connu une évolution profonde et inexorable vers la consommation d’aliments transformés. La définition même de « transformé » comporte des sous-catégories, les aliments ultra-transformés (AUT) étant étroitement surveillés et critiqués pour leur valeur nutritionnelle, ce qui pousse les grands groupes mondiaux à réduire les additifs chimiques (cf. les engagements récemment médiatisés de supprimer les colorants artificiels d’ici 2027).
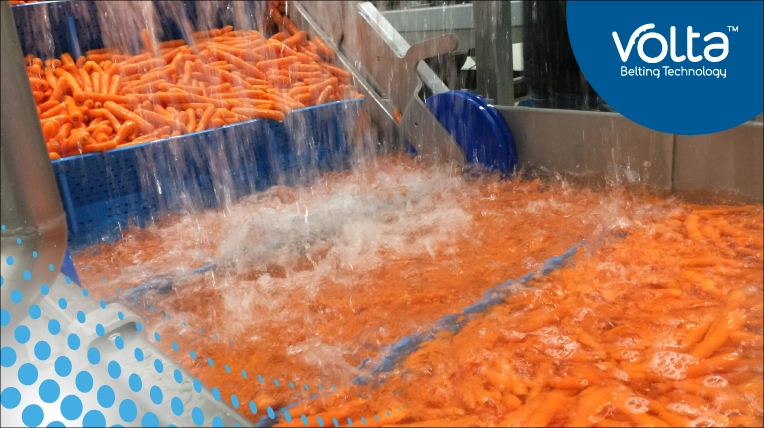
Dans sa forme la plus limitée, la transformation peut consister à faire passer des légumes ou des fruits dans un bain pour éliminer la terre et les corps étrangers ou, à l’extrême, à convertir et combiner en profondeur des matières premières cuites et surgelées d’origine animale et végétale pour en faire un plat prêt à consommer.
Toute intervention d’une usine ou d’une cuisine centrale qui modifie la qualité des aliments mis sur le marché peut être considérée comme une transformation. Un « transformateur » qui souhaite éviter de favoriser les dangers biologiques dans ses locaux doit respecter les règles de base de l’hygiène alimentaire.
Plus le transformateur est grand, plus sa clientèle est large ; plus la denrée est sensible au développement de pathogènes. Ces facteurs, parmi d’autres, aggravent les risques pour la santé publique et l’exposition à de lourdes sanctions financières.
L’adoption de normes et des règles qui garantissent leur respect a évolué au cours des 40 dernières années pour devenir un mouvement mondial centré sur la sécurité alimentaire, sous la pression de consommateurs toujours plus exigeants et informés, et mis en œuvre ou contrôlé à la fois par les équipes qualité internes des usines et par des auditeurs certifiés.
Des initiatives mondiales comme le Codex Alimentarius et la Global Food Safety Initiative (GFSI) ont vu le jour pour coordonner et harmoniser la multitude de normes et de systèmes d’audit.
Cependant, l’attention s’est surtout portée sur la transformation des aliments et sur la lutte contre les mauvaises pratiques, la maîtrise des risques et l’identification des points faibles de la ligne de production. On a beaucoup moins réfléchi à la manière dont les usines et les machines sont conçues, et à la façon dont une meilleure conception et une meilleure finition des matériaux peuvent renforcer la sécurité alimentaire.
L’European Hygienic Engineering & Design Group (EHEDG) a été créé pour mettre cela en pratique et a constitué un réseau mondial d’experts qui rédigent des lignes directrices pour concevoir des machines sûres et nettoyables, et mènent de nombreuses autres activités pour diffuser le message de ce que l’on appelle la conception hygiénique. Il s’agissait au départ d’une démarche unique, qui contribue largement à la sécurité alimentaire grâce à des conseils concrets sur la conception et l’agencement des équipements et des halls de production. Le message est clair : une attention professionnelle aux principes de conception hygiénique réduit les dangers et les risques sanitaires. Volta Belting est fière d’être membre de l’EHEDG depuis plus de 12 ans et de contribuer à l’élaboration de lignes directrices internationales sur la conception hygiénique des convoyeurs et des bandes transporteuses.
Volta Belting : un rôle moteur
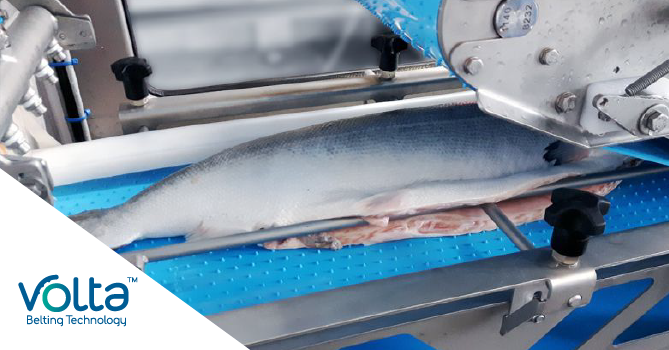
La directive 42 de l’EHEDG reconnaît les bandes thermoplastiques monolithiques comme le seul type générique de bande plastique sans risque hygiénique intrinsèque, contrairement aux bandes modulaires traditionnelles ou aux bandes PU en tissu. Les bandes monolithiques évitent les matériaux et pièces supplémentaires, comme les couches de tissu ou les maillons et axes, qui servent de terrain propice aux pathogènes. Elles allient la souplesse des bandes PU en tissu à la résistance et à la durabilité des bandes modulaires : durée de vie mécanique et durée de vie hygiénique vont de pair. Aucun autre matériau plastique n’offre cela. Elles nécessitent aussi moins de temps et de ressources de nettoyage pour être désinfectées (eau, produits chimiques et main-d’œuvre), ce qui réduit considérablement le coût total de possession.
Des études indépendantes font état de 55 % d’économies sur les frais de nettoyage pour les bandes monolithiques par rapport aux bandes modulaires, et de 75 % lorsque l’on tient compte du coût du nettoyage du convoyeur.
Le risque caché des équipements obsolètes
L’adoption des bandes Volta peut faire économiser aux transformateurs des coûts de désinfection considérables, mais ce n’est qu’une partie des économies possibles. De nombreuses bandes Volta sont montées sur des convoyeurs non hygiéniques : la surface en contact avec les aliments est certes améliorée, mais la présence de pièges à saleté sur ces convoyeurs est négligée et ignorée. Dans de nombreux cas, les transformateurs ignorent les risques cachés liés au fait de continuer à travailler sur des équipements existants sans même en examiner l’état.
On prend aujourd’hui de plus en plus conscience des dangers et des coûts potentiels liés au fait de conserver trop longtemps des équipements obsolètes ou de qualité insuffisante. Même des machines récemment achetées peuvent présenter des risques si elles ne sont pas conçues selon les principes hygiéniques, et la responsabilité juridique est généralement évaluée au regard de la conformité à un état de l’art donné.
La Global Food Safety Initiative ayant désormais adopté les directives EHEDG comme « référence », les informations qu’elles contiennent sont d’une grande importance pour tout transformateur souhaitant garantir le niveau de risque le plus faible possible et, potentiellement, une exposition moindre à toute action collective liée à des maladies d’origine alimentaire.
Face à la montée des menaces pathogènes et à l’augmentation des épidémies d’origine alimentaire dans le monde, les bandes à conception hygiénique ne sont plus une recommandation, mais une nécessité, et l’engagement de Volta en la matière s’étend au-delà de la bande, jusqu’aux considérations hygiéniques des convoyeurs. Nos modèles à entraînement positif comme Super Drivetm et MiniSuper Drivetm accompagnent l’évolution continue de la conception des convoyeurs vers des modèles épurés et hygiéniques, fondés sur le concept de nettoyabilité.
Voyez par vous-même
Volta Belting vous invite à découvrir le convoyage hygiénique. Découvrez comment nous aidons les transformateurs alimentaires du monde entier à respecter dès aujourd’hui les normes d’hygiène de demain.